

橡膠密封條尺寸忽大忽小?擠出機溫度與供膠節奏這樣調
橡膠密封件尺寸難穩定?給利拿擠出機做一次溫度與供膠的適配性排查
密封條外徑忽大忽小,密封面配合不良,返修率直線上升。很多現場第一反應是調口模、調牽引速度,但換了模具、調了速度,波動依舊存在。問題往往不在末端,而在擠出機自身的溫度波動和供膠穩定環節。本文結合橡膠密封件的實際工況,從熔體溫度、喂料連續性、設備適配三個維度,梳理一套可執行的排查順序。
先分清溫度波動與溫控設定誤差
熔體溫度直接決定離模膨脹率。設定溫度正常,不代表擠出段實際溫度穩定。螺桿壓縮段與均化段的溫度曲線如果波動明顯,擠出壓力會持續變化,尺寸很難穩住。
判斷利拿擠出機溫控是否夠用,建議記錄熔體溫度曲線,觀察波動區間,而不是只看儀表數字。設備使用久了,熱電偶響應變慢,也會掩蓋真實波動。高硬度膠料對剪切熱敏感,溫度區間偏窄,波動帶來的尺寸偏差往往更大。
喂料節奏比牽引速度更值得查
密封件膠料硬度普遍較高,喂料端稍有斷續,機頭壓力就會出現脈動,尺寸隨之忽大忽小。現場常把注意力放在牽引速度上,卻忽略冷喂料膠條的溫度和截面是否均勻。膠條忽厚忽薄,擠出段供給量就不穩定。
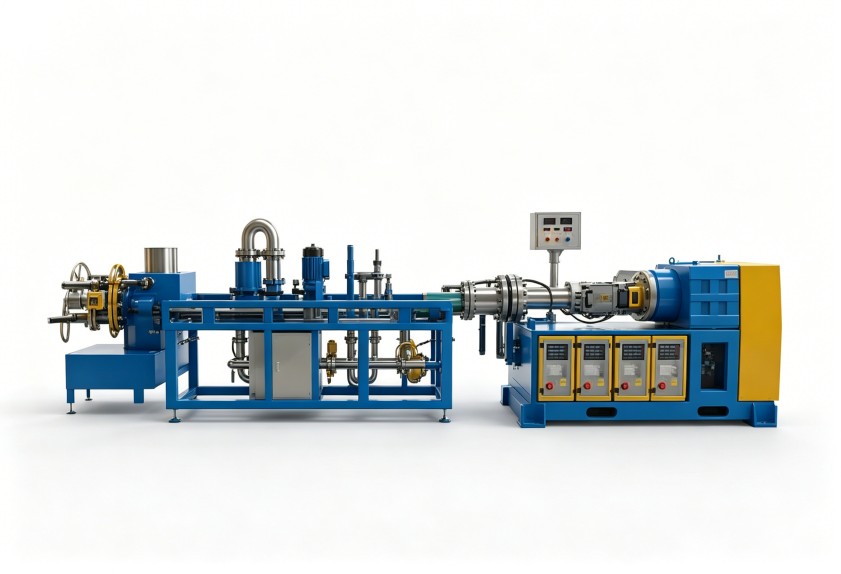
使用利拿擠出機時,供膠穩定性容易成為盲區,尤其是膠料門尼黏度波動偏大時,喂料輥與輸送帶的速度匹配更關鍵。這也是為什么單獨調牽引速度常常無效。
密封件工況下的設備適配思路
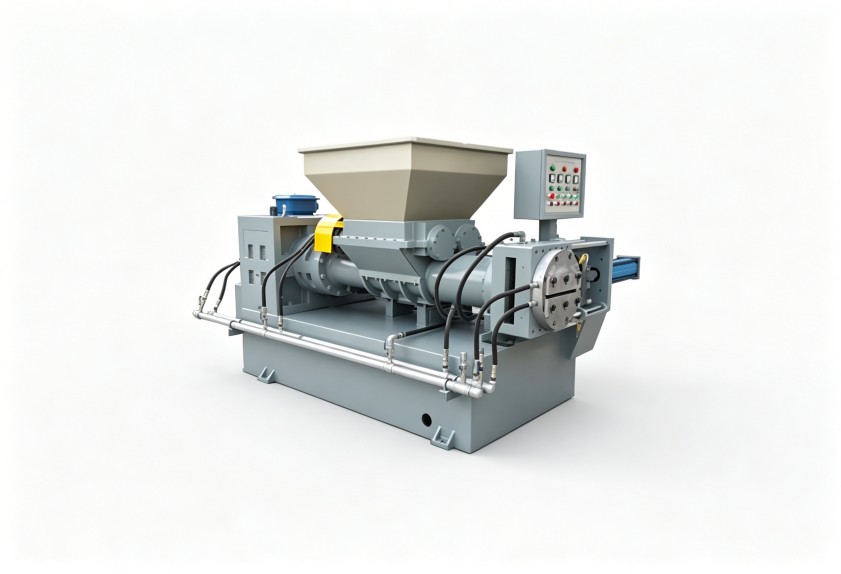
橡膠密封件配方差異很大,不同硬度、不同含膠率的膠料,對螺桿構型與溫控區間的要求并不相同。固定配置的擠出機難以兼顧高硬度膠料和低硬度膠料,容易出現局部塑化不均。
利拿實業在螺桿結構、溫控分區設計上支持按工況調整,減少尺寸波動的干擾因素。設備選型階段,結合膠料特性確認溫控精度和螺桿長徑比,比事后調整更有效。這也是密封件生產企業在設備規劃時容易忽略的一環。
現場排查調整,可以按這個順序走
- 第一步,看熔體溫度曲線,確認波動區間是否超出膠料承受范圍;
- 第二步,查喂料膠條的溫度均勻性和截面尺寸,排除供膠端波動;
- 第三步,調牽引速度與擠出速度的匹配,確保在穩定狀態下運行;
- 第四步,記錄不同膠種下的尺寸數據,形成本廠的調整參照。
對利拿擠出機而言,前三步能應對常見的尺寸波動問題,第四步則是長期穩定生產的基礎。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
