

開煉機混煉溫度忽高忽低?先看看輥筒溫控的這幾個細節
開煉機輥筒溫度控不住,密封件尺寸跟著漂
橡膠密封件生產中對溫度波動極為敏感。混煉時輥筒溫度不穩,膠料黏度時高時低,硫化后尺寸一致性變差,同一批產品出現硬度偏差。很多廠家把問題歸咎于配方或操作,反復調整工藝后依然沒有改善。實際上,溫控能力才是被忽略的核心變量。
判斷一臺開煉機是否適合密封件混煉,不能只看輥筒直徑和速比。以下從三個技術維度展開分析,幫助您建立自己的設備評估框架。
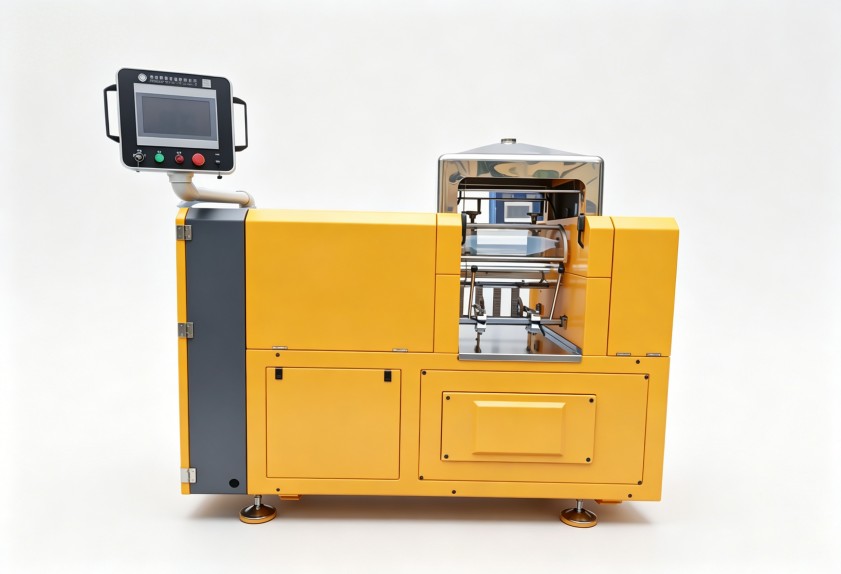
輥面溫度穩定,不等于膠料溫度均勻
不少廠家驗收設備時,只盯著輥面溫度表是否達到設定值。這個習慣容易造成誤判。輥面溫度只能代表測溫點附近的狀態,膠料在輥縫中受到剪切擠壓,內部溫度會明顯高于輥面。若溫控系統只靠輥面反饋調節,滯后性會直接體現在膠料批次差異上。
- 關注輥筒內部流道結構:輥筒直徑相同,流道設計不同,換熱效率差別很大
- 確認測溫探頭位置:不同安裝位置的反饋速度差異明顯,選型時應向設備廠家溯源
- 考察溫控系統的調節邏輯:僅做通斷控制與比例調節,溫度平滑度完全不同
冷卻水流量大,不等于溫控精度高
密封件混煉需要把輥溫控制在較小波動范圍內。有些開煉機加大冷卻水流量,試圖強制降溫,結果輥面局部過冷,膠料在輥筒表面打滑,反而延長了混煉時間。溫控精度取決于冷卻與加熱的協調能力,而非單一方向的效率。
- 進水溫度與回水溫差應納入考察,溫差波動大說明輥筒換熱不均
- 溫控閥響應速度直接影響溫度回升曲線,選型時建議實測
- 夏季冷卻水溫度偏高時,是否有輔助降溫措施,需提前確認
不同密封件膠種,對溫控有不同要求
橡膠密封件配方差異大,三元乙丙膠與氟橡膠對溫度敏感程度不同。用于淺色制品的膠料,對輥溫均勻性要求更高,局部過熱會改變顏色穩定性。用于耐油密封件的膠料,混煉溫度偏高容易引起助劑提前分散不均。
- 經常換料的車間,優先考慮溫控分區調節更靈活的設備
- 連續生產同一種膠料,重點關注長時間運轉下溫度漂移幅度
- 填充系數較低的配方,輥筒空轉時的保溫能力同樣重要
評估溫控能力時,可向廠家確認三個問題
第一,輥筒在低轉速、空載狀態下,溫控系統能否維持設定溫度;第二,突然加入冷膠料后,溫度恢復至設定值需要多長時間;第三,冷卻水流量變化時,輥面溫度波動幅度有多大。這三個問題比單純看設備參數表更容易判斷真實溫控水平。
生產橡膠密封件的車間,選一臺運行穩定、溫度可控的開煉機,能減少大量反復調工藝的時間成本。建議在設備到廠前,把溫控驗收標準寫入技術協議,避免后續使用中出現分歧。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
