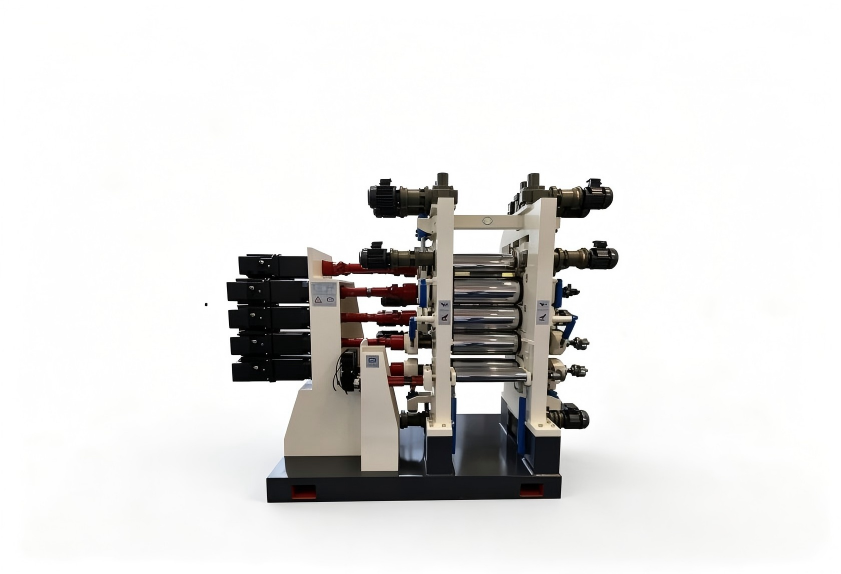
新能源膜材壓延收卷褶皺,張力控制得從上游混煉找原因
壓延機張力控制:波動源頭常藏在溫控和來料里
新能源材料在壓延環節最頭疼的問題之一,就是張力波動。片材厚度忽高忽低、收卷端面不齊、放卷時出現褶皺,這些缺陷往往與壓延機張力控制精度直接相關。許多廠家把注意力放在收卷段的張力輥和伺服電機上,控制參數反復調整,問題卻沒有根治。原因是張力波動很少只來自收卷端,來料溫度、混煉均一性和輥溫波動都會傳遞到壓延區。本文從張力控制原理、溫控配合和硬件配置三個層面展開,幫助您快速理清排查順序。
張力控制的本質是“檢測—調節—再檢測”的閉環
壓延機張力控制并非一個獨立旋鈕,而是由測力輥或浮輥采集信號、控制器計算偏差、驅動系統調節轉速或力矩的連續閉環。材料厚度、卷徑慣性、輥筒表面狀態都會讓系統響應滯后。常見的誤區是把滯后當作參數問題,不斷加大控制增益,結果系統振蕩更明顯。要改善張力穩定性,先要理解波動發生在哪個位置,再決定是調控制參數還是調整機械結構。
輥溫波動會直接改變材料對張力的敏感度
高分子材料在壓延溫度附近對溫度變化很敏感。輥面溫度波動時,材料與輥筒之間的摩擦狀態和內部流動都會改變,壓延區出口的片材應力也隨之波動。若只看溫控儀設定值而忽略實際輥面溫差,張力控制系統收到的是一個不斷變化的“上游信號”,自然很難穩定。尤其在新能源材料中,高填充體系或結晶性聚合物對溫控精度要求更高。改善方向包括優化輥筒內部流道、提升溫控系統響應速度,并將輥溫信號接入整體控制邏輯。
來料混煉不均,會在壓延段放大為張力漂移
即使壓延機張力控制回路本身正常,如果來料本身不均勻,壓延區也會出現周期性應力變化。混煉時間不足、排膠溫度波動、翻煉不到位,都會導致膠料硬度或黏度分布不一致。這類問題靠壓延端的自動調節無法完全彌補。配備混煉均一性穩定的密煉機、開煉機組,并關注混煉周期和排膠溫度管理,是從源頭改善張力的重要一步。利拿實業在橡塑混煉成型裝備上可提供整套方案,幫助客戶減少來料波動。
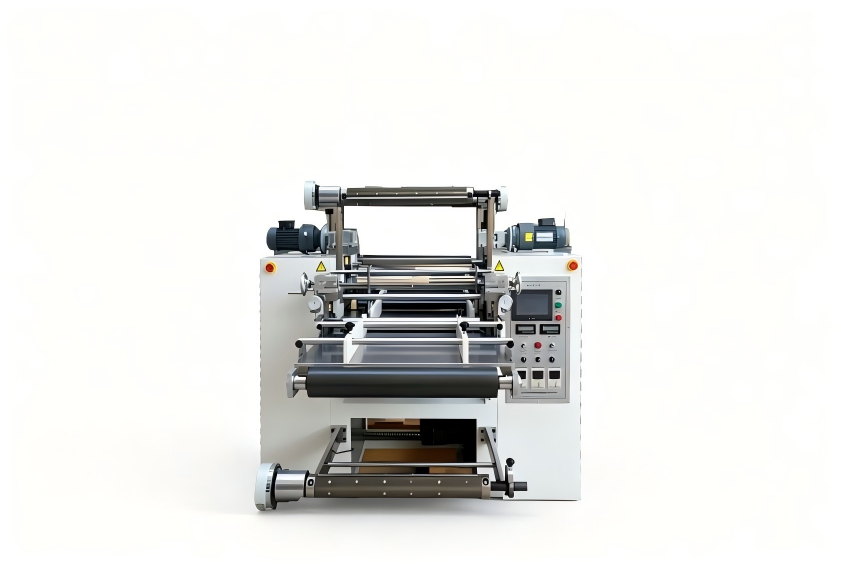
設備配置上的幾個檢查點
若現場張力波動反復出現,可以按以下順序排查:入口張力傳感器是否能夠真實反映壓延區前段狀態;壓延出口與收卷段之間的張力檢測是否獨立;驅動系統的動態響應是否滿足快速加減速要求;收卷錐度設定是否隨卷徑變化及時更新。這些點不一定都指向控制系統,有時機械磨損或潤滑狀態也會造成周期性擾動。選型或改造時,建議把張力控制作為一個完整系統來評估,而不是單獨比較某個部件。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。