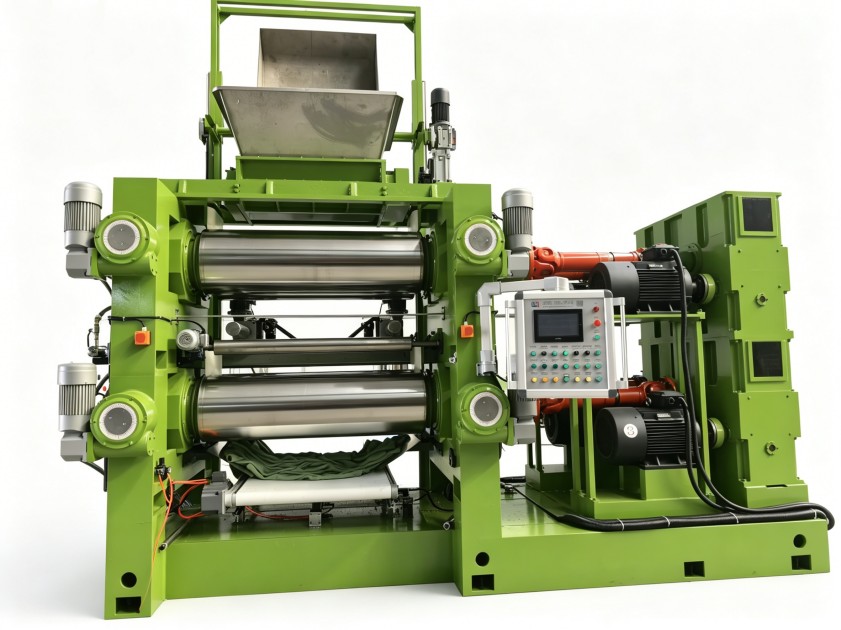
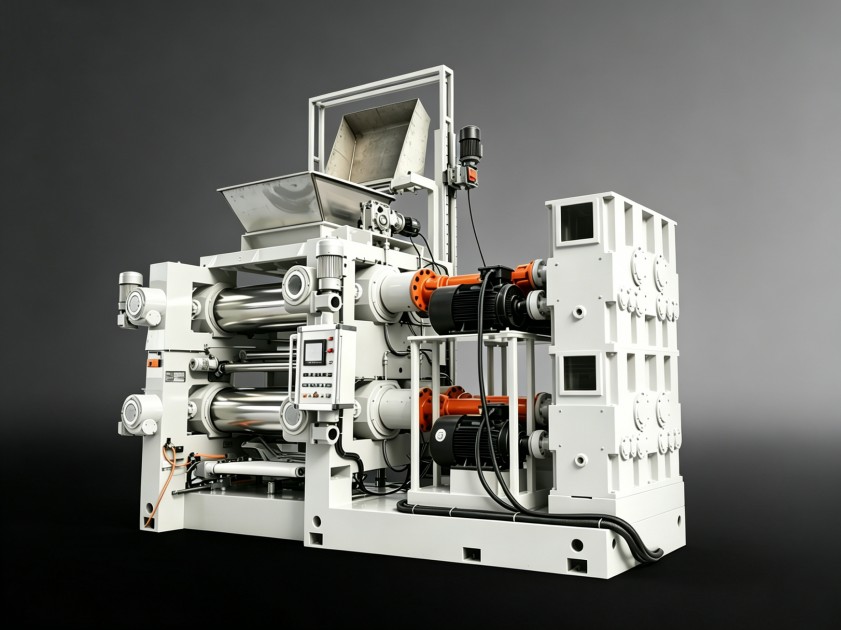
堆疊式煉膠機與普通煉膠機差在哪?先看混煉時間和溫控
堆疊式煉膠機與普通煉膠機的區(qū)別,落在混煉節(jié)奏與溫度控制上
新能源材料配方中的陶瓷粉末、導(dǎo)電劑占比越來越高,分散不均和批次波動直接影響成品性能。不少廠家在了解堆疊式煉膠機與普通煉膠機區(qū)別時,習(xí)慣先對比容積和產(chǎn)量,卻忽略了混煉過程本身的節(jié)奏差異。設(shè)備能否讓每一鍋料按相對穩(wěn)定的時間-溫度曲線走完,往往比單純投料量更影響品質(zhì)。本文從堆積體積、混煉時間分配、溫控策略三個維度展開,幫助工藝人員判斷設(shè)備結(jié)構(gòu)是否貼合自身工況。
兩種結(jié)構(gòu)的分工邏輯,從吃粉階段就不一樣
普通煉膠機通常在單個密煉室內(nèi)完成塑煉、混煉、排膠全過程,物料靠轉(zhuǎn)子反復(fù)翻攪。堆疊式煉膠機把混煉分成上下兩段:上段快速吃粉和初步塑煉,下段繼續(xù)混煉與均化,物料依靠重力連續(xù)流轉(zhuǎn)。這種分工改變了堆積體積和填充系數(shù)的設(shè)定方式。普通機型提高分散度往往靠延長混煉時間;堆疊式結(jié)構(gòu)更側(cè)重分段控制剪切次數(shù)和溫度,避免整鍋料在單個密煉室里累積熱量。
填充系數(shù)與混煉時間的配合,決定混煉窗口的寬窄
混煉時間上,普通煉膠機一次投料過多時,剪切熱容易集中在局部;堆疊式結(jié)構(gòu)兩段可獨立設(shè)定填充系數(shù),上段多裝粉料,下段預(yù)留翻攪空間,更適應(yīng)低松密度粉料。溫控精度方面,兩段獨立控溫比單室升溫后等待降溫的被動方式響應(yīng)更快。堆疊式煉膠機與普通煉膠機區(qū)別不只是外觀或產(chǎn)量,更體現(xiàn)在填充系數(shù)與混煉時間的配合上。當(dāng)然,堆疊式結(jié)構(gòu)并非適合所有膠料,配方對剪切熱不敏感時,普通煉膠機也能勝任。
新能源材料場景下,為什么溫度曲線比轉(zhuǎn)速更值得關(guān)注?
陶瓷粉末和導(dǎo)電炭黑在混煉時容易因剪切熱累積出現(xiàn)局部交聯(lián)或降解。堆疊式煉膠機可把上段溫度設(shè)定在材料軟化點附近,下段再收緊溫度窗口,減少整鍋料長時間處于高溫狀態(tài)。操作人員還能分別調(diào)整兩段壓力和轉(zhuǎn)速,讓粉料在進(jìn)入下段前基本浸潤,減少揚塵和架橋。這種分段控溫方式,對批次一致性要求高的新能源材料生產(chǎn)線更有參考價值。
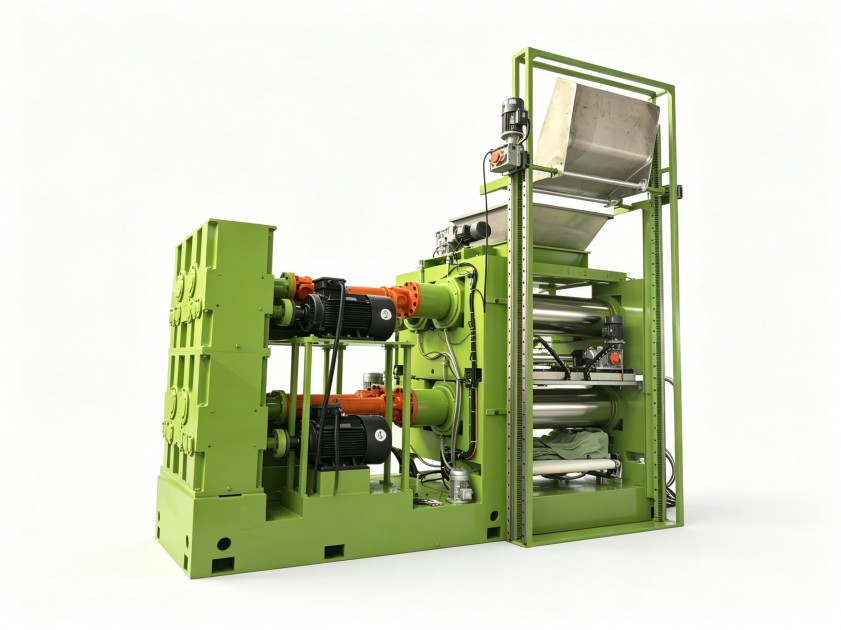
選型評估,把配方混煉節(jié)奏放在容積前面
判斷設(shè)備方案是否合適,不能只對照樣本上的容積和電機功率。建議先確認(rèn)兩件事:物料吃粉階段是否需要較高填充系數(shù)縮短輔助時間;混煉過程對溫度上限是否敏感。兩個答案都是“是”時,堆疊式煉膠機與普通煉膠機區(qū)別會明顯放大;反之,常規(guī)單機配合系統(tǒng)溫控也能滿足。利拿實業(yè)在橡塑設(shè)備領(lǐng)域具備15年以上研發(fā)經(jīng)驗,可根據(jù)實際需求提供全流程非標(biāo)定制化的橡塑混煉成型整體解決方案。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團隊進(jìn)一步溝通。