

金屬密煉機液壓系統抖動或竄動?先查這三處設計
液壓系統壓力不穩,金屬密煉機還能撐多久?
輪胎生產中,金屬密煉機液壓系統的壓力波動往往不是突然出現的。起初可能只是轉子轉速輕微跳動,隨后是密煉室密封處滲油、上頂栓壓下速度變慢。等到批次門尼粘度出現差異,才意識到問題已經影響到膠料一致性。更麻煩的是,不少企業把注意力放在液壓泵和閥組上,反復更換元件,問題卻依舊存在。
金屬密煉機液壓系統涉及泵源、閥組、蓄能器、油缸、密封與油路布局多個環節,單點排查很難找到根因。本文從系統設計、密封形式、日常維護三個角度展開,幫助您建立清晰的排查框架。
先把液壓系統的“工作節奏”理清楚
密煉機液壓系統并非持續高壓運行,而是典型的“間歇+沖擊”工況。上頂栓加壓時需要瞬時大流量,轉子密封需要穩定的背壓,卸料門鎖緊又需要保壓。如果蓄能器充氮壓力設定不當,或者液壓泵的流量補償響應滯后,就會出現加壓瞬間壓力陡降、保壓階段緩慢下滑的現象。
判斷液壓系統是否健康,可以先看三個參數:系統壓力建立時間、保壓時壓降速率、油溫變化曲線。若壓力建立時間超過設備調試記錄值的20%,或保壓五分鐘內壓降超過設定壓力的10%,說明系統內泄或蓄能器性能下降。
密封形式與油路設計,是排查重點
金屬密煉機液壓系統最常見的隱性故障點,是轉子端面密封與油路設計的匹配問題。液壓油進入密封腔體后,既起到潤滑作用,也承擔端面密封的背壓補償。如果進油節流孔徑偏大,油膜過厚,密封端面無法形成穩定貼合;節流孔徑偏小,則潤滑不足,密封環磨損加快。
檢查油路時,優先確認回油背壓是否穩定。密煉機密煉室內膠料溫度高,熱量會通過轉子軸傳遞至液壓密封腔,導致液壓油粘度下降。若回油管路設計過細或背壓閥設定偏低,密封腔內的油膜在高溫下容易被擠破,進而出現漏料和液壓油乳化。
生產管理中的隱藏變量,別忽略
換膠種、調填充系數、調整轉子轉速,都會改變液壓系統的工作頻率和負載特性。部分企業為了提升產能,將上頂栓壓力調至接近設備上限,短時間內膠料混煉效果似乎更好,但液壓系統的密封負荷和油溫會快速上升,加速密封件老化。
維護方面,液壓油清潔度是金屬密煉機液壓系統穩定運行的基礎。密煉機車間粉塵大,油箱呼吸孔和回油過濾器如果維護不到位,污染物進入液壓系統后,會引發閥芯卡滯和密封面劃傷。建議定期檢測油液顆粒度,并記錄每次換油時的系統壓力恢復情況,形成趨勢數據。
建立自己的排查順序,減少停機時間
當壓力波動出現時,建議按以下順序排查:先看油位和油溫,再看蓄能器預充壓力,然后檢查密封腔進油壓力和回油背壓,最后才考慮液壓泵和閥組。這個順序覆蓋了金屬密煉機液壓系統中故障率較高的環節,也能避免盲目更換高價元件。
需要注意的是,不同容積和轉子形式的密煉機,液壓系統參數差異較大。設備調試記錄、日常壓力曲線和維修日志,是判斷系統是否處于健康狀態的重要依據。
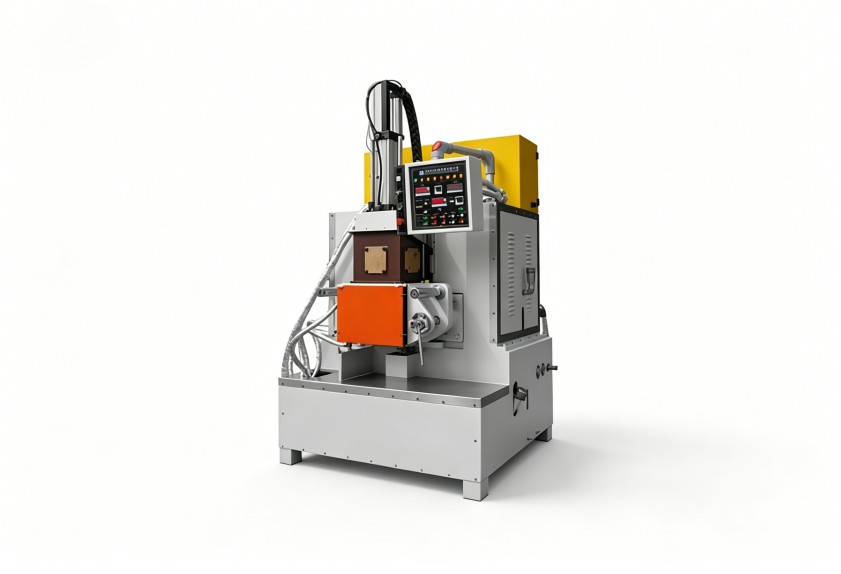
利拿實業在橡塑混煉設備的液壓系統設計與調試方面,積累了多年經驗,能夠結合具體膠料特性和工藝要求,優化密封腔油路參數與系統匹配性。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
