

壓延機生產電纜料厚度波動大?重點排查輥溫與供料環節
電線電纜料壓延厚度忽厚忽薄?從輥溫與供料環節入手排查
壓延機的厚度控制,直接決定電線電纜料的絕緣層與護套質量。厚度一旦忽厚忽薄,整批線纜料可能因電氣性能不穩定而降級,返工成本和材料浪費也隨之上升。不少廠家遇到這類問題時,第一反應是反復調整輥距,卻發現波動依舊——問題往往不在機械精度,而是溫度與供料環節的工藝波動。本文從輥溫控制和前段供料穩定性兩個維度,梳理排查方向,幫助您減少無效調整。
厚度波動反復出現,問題不一定在輥距
輥距決定的是兩輥之間的理論間隙,但壓延機運行時,實際厚度還取決于物料在輥筒間的流動狀態。物料溫度波動、黏度變化、供料量不均,都會讓壓延壓力不斷變化——此時再精確的輥距設定也無法穩定出片厚度。事實上,想單純靠調整輥距解決厚度波動,往往越調越難控制,還可能增加輥筒局部受力不均的風險。更有效的做法是,先檢查輥距之外的因素。
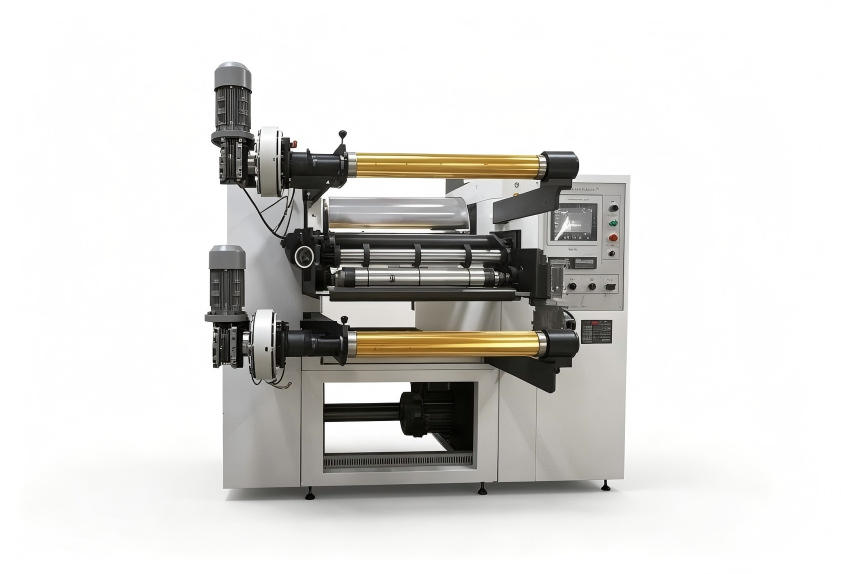
輥溫控制是厚度穩定的第一道關口
物料在壓延過程中的流動性,對溫度變化非常敏感。輥筒表面溫度不均勻,或溫控系統響應偏慢,都會導致物料局部塑化狀態不一致,片材厚度自然跟著波動。排查時建議按以下順序進行:
- 測量各輥筒表面溫度是否均勻,特別留意輥面兩端與中部的溫差;
- 觀察溫度出現偏移后,系統多久能恢復到設定范圍;
- 將不同批次、不同配方的物料在相同溫度條件下的厚度表現做對比。
如果溫度環節存在明顯波動,優先解決溫控問題,再評估其他因素。
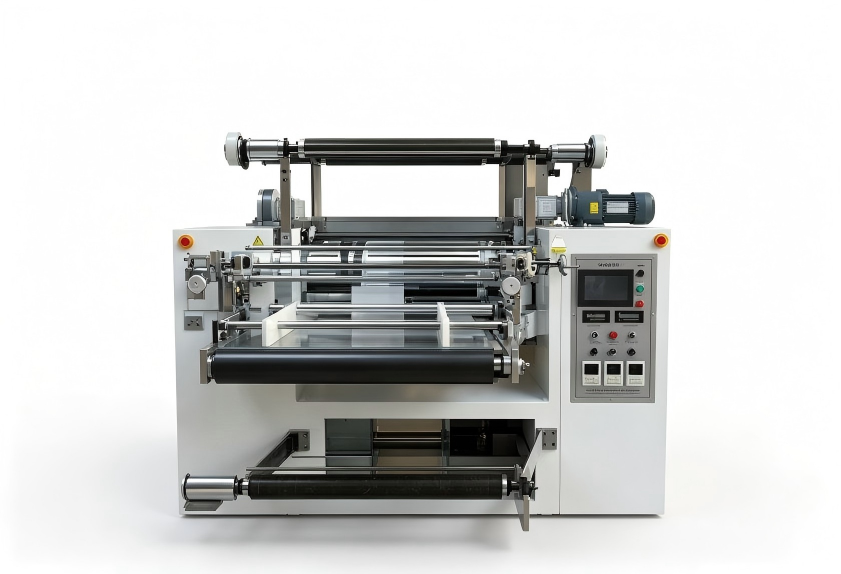
供料不均勻,先看前段混煉的穩定性
供料不均對壓延壓力的影響同樣直接。供料量出現波動時,輥筒間堆積膠料忽多忽少,壓延壓力隨之起伏,片材容易出現局部偏薄或表面缺陷。這種情況下,操作人員再努力調整設備,效果也十分有限。供料不穩定的源頭,往往要追溯到前段混煉環節——密煉或開煉出料不均勻、膠料批次差異大,都會直接傳導到壓延工序。利拿實業在密煉機、開煉機等混煉設備的研發與制造方面有多年經驗,能夠從混煉源頭提升膠料均勻性,為壓延工藝創造更穩定的供料條件。
把厚度控制關口前移,比反復調設備更有效
厚度控制不能只盯著壓延機本身的輥距和輥速。把輥溫、供料、混煉均勻性作為一個整體來看,更容易找到真正的影響環節。設備配置階段如果充分考慮膠料特性、配方敏感度和生產節拍,后期調整的空間會寬裕很多。與其等厚度波動出現后再反復調試,不如在工藝設計階段就把控制關口前移到混煉與供料環節。這也是整體解決方案比單機設備更有價值的原因所在。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
