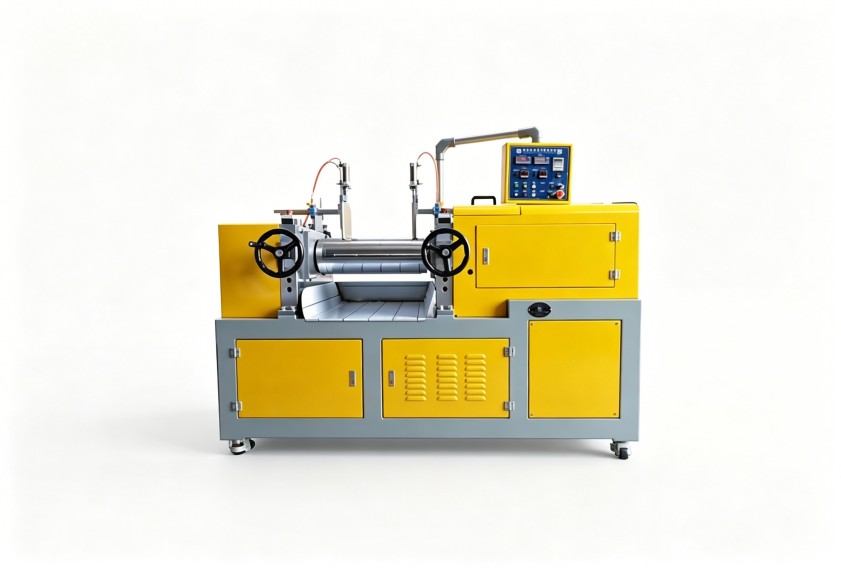
密封件混煉批次不穩(wěn)定?先核查開煉機溫度與翻膠時間窗口
開煉機混煉工藝對橡膠密封件質(zhì)量的影響分析
一般來說,橡膠密封件對混煉工序的要求是很嚴格的,開煉機混煉工藝只要有一點波動,膠料就有可能出現(xiàn)焦燒、分散不良或者不同批次之間的硬度差異,后續(xù)做完硫化之后尺寸也沒法保持穩(wěn)定,很多生產(chǎn)工廠一碰到這類問題,第一反應(yīng)就懷疑是配方或者原材料出了問題,反復(fù)調(diào)整下來也看不到明顯效果,反倒忽略了工藝參數(shù)本身才是最常見的問題根因,我們接下來就從溫度、時間、填充系數(shù)三個核心變量出發(fā),拆解開煉機混煉工藝對密封件質(zhì)量的作用方式,也能幫一線技術(shù)人員快速定位生產(chǎn)異常。
密封件焦燒分散不良?先確定開煉機混煉工藝的溫度時間窗口
通常情況下,溫度失控是膠料出現(xiàn)各類異常的首要誘因,密封件生產(chǎn)常用的三元乙丙膠、丁腈膠或者氟膠,各自對應(yīng)的焦燒窗口都不一樣,對輥溫的變化也特別敏感,開煉機混煉的實際操作過程里,輥溫太高的話,會讓膠料提前發(fā)生早期硫化,表面冒出熟膠顆粒;輥溫太低的話,增塑劑又沒法被充分吸收,混煉的終點很難判斷,硬度和回彈性也會出現(xiàn)不小的波動,要是碰到膠料表面粗糙、顏色發(fā)花的情況,不用急著改動配方,先檢查輥面溫度是不是保持穩(wěn)定,再確認冷卻水循環(huán)有沒有局部過熱的情況,溫度探頭的安裝位置和響應(yīng)速度,也會直接影響操作人員對真實輥溫的判斷。
混煉時間和翻膠節(jié)奏是完全綁定在一起的,不少工廠會把混煉時間直接設(shè)成固定數(shù)值,但膠料配方發(fā)生變化之后,原來適配的時間窗口就不再匹配了,開煉機混煉工藝里,混煉時間要以膠料完全包輥作為起點,再參考割刀次數(shù)和翻膠的實際狀態(tài)來定,左右割刀的次數(shù)不夠,填料就很難均勻分散開;翻膠節(jié)奏太快,膠料內(nèi)部受到的剪切就不充分,色差和團塊的問題跟著就冒出來了,還有個更常見的情況,同一個班組用完全相同的時間變量,不同人的操作手法有差異,最后出來的批次間波動就很明顯,把時間窗口從固定值改成由條件觸發(fā)的狀態(tài)變量,是提升膠料均勻性的可行路徑。
填充系數(shù)會直接影響混煉過程里的熱量分布和剪切效果,開煉機的設(shè)備容積是固定的,但不同種類膠料的比重差異很大,填充系數(shù)是不是設(shè)置合理,直接決定了最終的混煉效果,填充系數(shù)偏小時,膠料在輥縫之間停留的時間不足,剪切生熱少還容易出現(xiàn)打滑的情況;填充系數(shù)偏大時,熱量積聚的速度很快,散熱跟不上,很可能出現(xiàn)局部過煉或者焦燒的問題,調(diào)節(jié)開煉機混煉工藝的填充系數(shù),還要同時兼顧輥速比和擋板的位置,這三個要素共同影響膠料的翻動路徑,要是多次調(diào)整時間參數(shù)之后,還是沒法消除黑點或者條紋,就得從填充狀態(tài)和膠料的匹配度上重新做判斷。
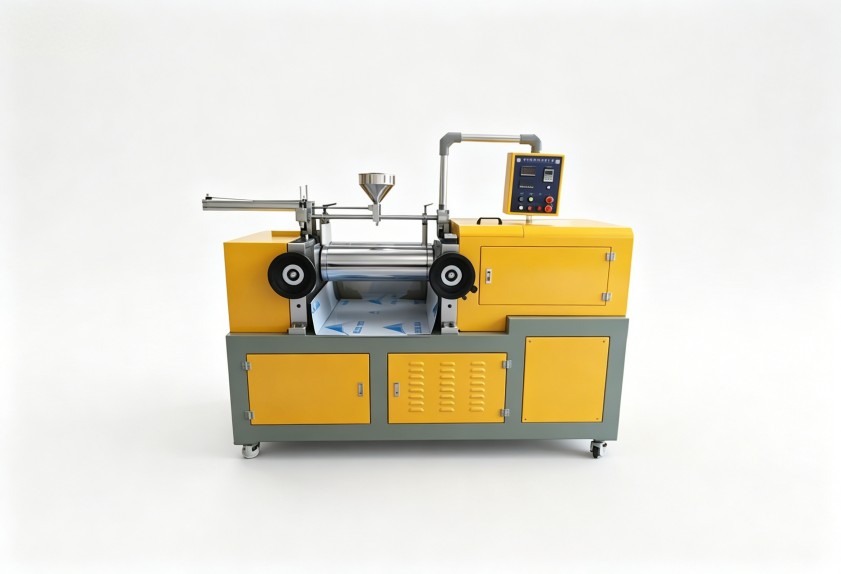
工藝參數(shù)做完優(yōu)化之后,設(shè)備本身的精度才是最終結(jié)果的決定因素,溫度、時間、填充系數(shù)三個變量逐一校準之后,生產(chǎn)出來的膠料還是不達標的話,問題大概率出在設(shè)備本體上,輥筒表面磨損、溫控閥動作遲滯、傳動系統(tǒng)轉(zhuǎn)速波動,都會讓預(yù)設(shè)的工藝參數(shù)在執(zhí)行層面出現(xiàn)偏差,這時候操作人員再按自己的經(jīng)驗調(diào)整參數(shù),也很難拿到預(yù)期的效果,一臺控制響應(yīng)及時的開煉機,能夠讓之前定好的工藝窗口真正落地運行;自動翻膠和實時溫度監(jiān)測的配套配置,也可以降低生產(chǎn)對個人操作手法的依賴,工藝優(yōu)化和設(shè)備狀態(tài)檢查要同步開展,才能減少密封件混煉過程里的隱性波動。
要是您需要結(jié)合自身的具體膠種配方、產(chǎn)能要求和實際生產(chǎn)工況來評估定制化方案,直接聯(lián)系利拿實業(yè)的技術(shù)團隊做進一步溝通就可以。