

橡膠密封件壓延厚度不穩(wěn)?先查輥溫和膠料流動性
橡膠密封件壓延厚度波動,問題往往不在壓延機本身
一般來說,密封件產(chǎn)品對尺寸公差的要求是很苛刻的,厚度偏差一旦超出允許范圍,就會直接導致密封性能下降,還會造成不必要的材料浪費;很多廠家碰到這類情況,第一反應就是去調(diào)整壓延機的輥距,可調(diào)整完之后就會發(fā)現(xiàn)厚度還是不穩(wěn)定。實際上,高速壓延機運行過程中出現(xiàn)的厚度波動,更多是輥溫、膠料狀態(tài)和整線張力共同作用的結(jié)果,我們這篇內(nèi)容就從這幾個維度展開,幫大家理清后續(xù)的排查方向。
輥溫均勻性:厚度波動的第一嫌疑
通常情況下,高速壓延機連續(xù)生產(chǎn)的時候,輥筒的表面溫度會跟著生產(chǎn)負荷的變化出現(xiàn)波動;輥溫不均勻的話,膠料在通過輥隙的時候各點的流動性就不一樣,直接就會反映在最終制品的厚度差異上。輥筒兩端和中間的溫差要是超過了設定范圍,膠片就會出現(xiàn)中間厚兩邊薄,或者反過來中間薄兩邊厚的情況;輥溫控制滯后于實際工況變化的話,就需要去檢查溫控系統(tǒng)的響應速度,還有換熱介質(zhì)的流量分配情況;不同膠種的生熱特性差異本來就比較大,橡膠密封件常用的高硬度膠料,對輥溫的變化還會尤其敏感。建議大家對輥面溫度做多點位的監(jiān)測,觀察連續(xù)生產(chǎn)過程里的溫度變化曲線,而不是只盯著設備操作面板上的顯示值看。
供膠連續(xù)性:被忽略的厚度影響因素
壓延機前方的供膠要是不穩(wěn)定,就會導致輥隙位置的膠料堆積量出現(xiàn)周期性的變化,這也是厚度波動的另一個常見誘因;密煉機的排膠節(jié)奏、開煉機的供料寬度和厚度、輸送帶的速度匹配度,任意一環(huán)出現(xiàn)波動,都會直接傳導到最終的壓延制品上。常規(guī)的處理思路,是把供膠速度設置得略大于壓延的消耗速度,同時保持穩(wěn)定的堆積膠量;針對需要高速生產(chǎn)的密封件膠料,還可以考慮在壓延機的前面加裝儲料裝置,用來緩沖上游工序的供料波動。
整線張力控制:高速下的隱性問題
壓延生產(chǎn)線的速度提上來之后,冷卻、卷取環(huán)節(jié)的張力變化,會更容易傳遞到壓延區(qū)域;張力波動偏大的時候,膠片在牽引的過程中會產(chǎn)生拉伸變形,厚度的測量數(shù)值也會跟著來回跳動。大家排查的時候,要重點關注牽引輥和壓延輥筒的線速度匹配精度,高速運行狀態(tài)下,哪怕是很微小的速度差,也會被放大成很明顯的厚度變化;除此之外,冷卻水槽里面膠片的漂浮狀態(tài)、卷取張力的遞增方式這類細節(jié),也都值得逐項去確認。
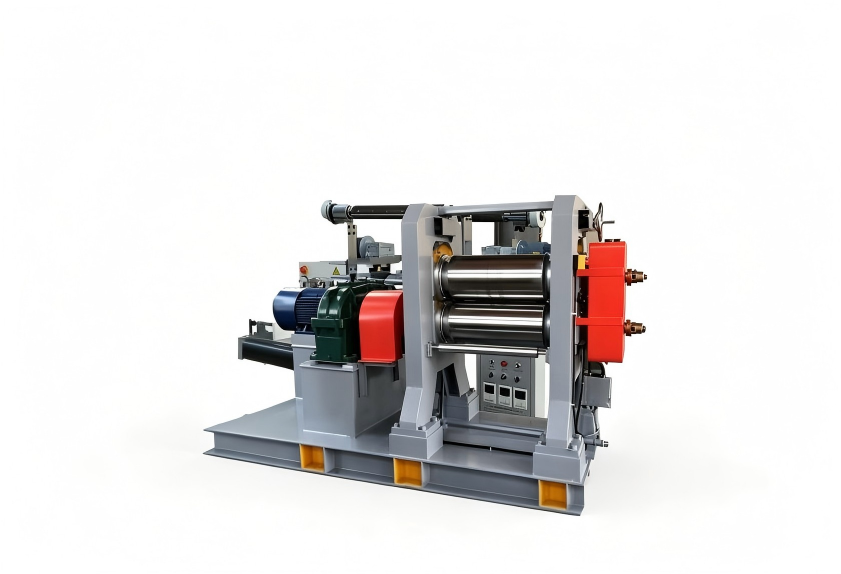
密封件膠料特性對壓延工藝的特殊要求
和常用的輪胎膠料相比,密封件膠料的配方里通常會添加較多的填料和硫化劑,膠料的流動性差異很大,對壓延溫度和速度也會更敏感;部分膠種在高速剪切的條件下生熱會明顯加劇,很容易出現(xiàn)焦燒風險,這會進一步破壞厚度的均勻性。所以高速壓延機的工藝參數(shù)設定,不能直接照搬通用的模式,需要結(jié)合對應膠料的門尼黏度和焦燒時間來做調(diào)整,平時積累的實測數(shù)據(jù),比通用的經(jīng)驗公式更能解決現(xiàn)場的實際問題。
設備狀態(tài)與選型層面的改善方向
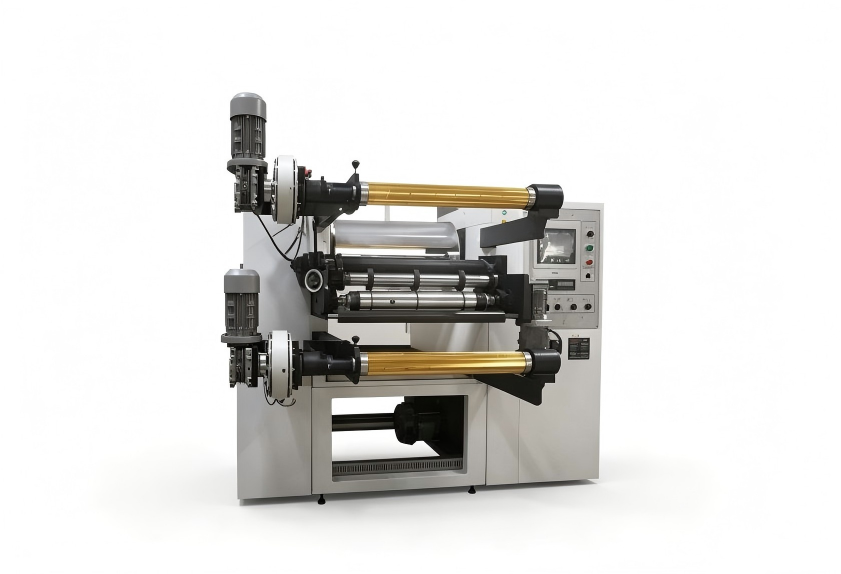
要是排除了工藝參數(shù)和供料相關的問題,就可以回到設備本身來找原因了;輥筒軸承的間隙、輥面的磨損狀態(tài)、傳動系統(tǒng)的剛性,這些因素都會在設備高速運轉(zhuǎn)的時候,以厚度波動的形式暴露出來。定期檢測輥筒的徑向跳動和軸承游隙,是維持壓延精度的基礎日常工作。對于計劃更新生產(chǎn)設備的企業(yè)來說,在選型階段就應該重點考察溫控系統(tǒng)的精度和控制邏輯,還有整線聯(lián)動控制的響應速度;部分高速壓延機在配置上,已經(jīng)預留了和密煉機、開煉機的聯(lián)動接口,給后續(xù)實現(xiàn)全流程連續(xù)化生產(chǎn)創(chuàng)造了條件,利拿實業(yè)在這類非標成套方案上,有比較豐富的設計經(jīng)驗,可以結(jié)合具體的膠種和實際工況做進一步的交流。如果需要結(jié)合您這邊的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況來評估適配方案,也可以直接和利拿實業(yè)的技術團隊做進一步的溝通。
