

堆疊式煉膠機配件異常磨損?先對照這三個部件工況
堆疊式煉膠機配件磨損了,密封件混煉一致性遲早要出問題
橡膠密封件生產過程中,最讓人頭疼的往往不是膠料本身有什么波動,反倒是設備配件在那邊“帶病運行”,這個問題很多廠家都容易忽略掉。堆疊式煉膠機是上下兩臺機體配合著一起工作的,要是某一個配件間隙變大了,或者密封出現了失效的情況,反映到制品上的話,就會表現為混煉不均勻,批次之間的硬度也會漂移,嚴重的甚至會出現窩氣。不少廠家碰到這種情況,第一反應就是覺得工藝參數沒設好,反復去調整時間、調整填充系數什么的,可實際上配件狀態這個變量一直都沒被重視起來。
想定位配件的問題,與其上來就拆卸設備,不如先從密封結構、轉子與軸承配合、溫控元件這三個維度去逐項排查一下,這樣能省不少事。接下來就按照這個思路,幫大家理一套可以實際操作起來的診斷方法。
密封部位漏料了,得先看看軸向密封的形式和潤滑狀態
堆疊式煉膠機上下機體那個端面密封,平時工作環境就是高溫加上高剪切,條件挺惡劣的。要是密封件的材質跟膠料里的硬質填充劑不太匹配,或者是潤滑脂的油路不順暢,磨損的速度就會明顯變快。檢查的時候,有這么幾個地方需要留意,一個是密封壓蓋上面有沒有偏磨的痕跡,從這能判斷出安裝得到不到位;還有一個是潤滑油泵的壓力穩不穩定,油路里面有沒有結晶或者碳化導致的堵塞;再就是密封圈的硬度會不會有變化,長期受熱以后是不是已經發生了永久性的壓縮變形。
現場有個很常見的誤區,就是一漏料就直接換個新密封圈,覺得這樣就完事了。但是如果軸套磨損或者潤滑不足這個根本問題不解決掉,新換上去的配件使用壽命一樣長不了,沒多久又得再換。
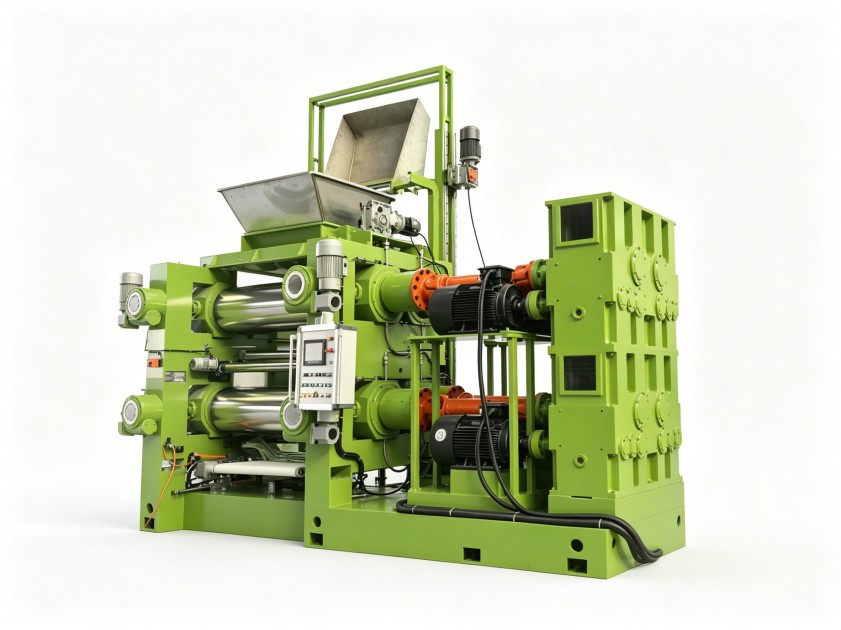
轉子跟軸承的間隙變大了,吃料能力和溫度控制都會受影響
在堆疊式煉膠機配件里面,轉子棱頂和混煉室壁之間的那個間隙,算是最核心的精度指標了。這個間隙一旦變大了之后,膠料在棱頂位置受到的剪切就會變弱,物料翻滾得也不夠充分,表現出來最直觀的現象就是混煉時間拉長了,排膠溫度也跟著偏高。這種情況下,如果只盯著工藝參數去調,那也就是治標不治本,過段時間問題照樣冒出來。
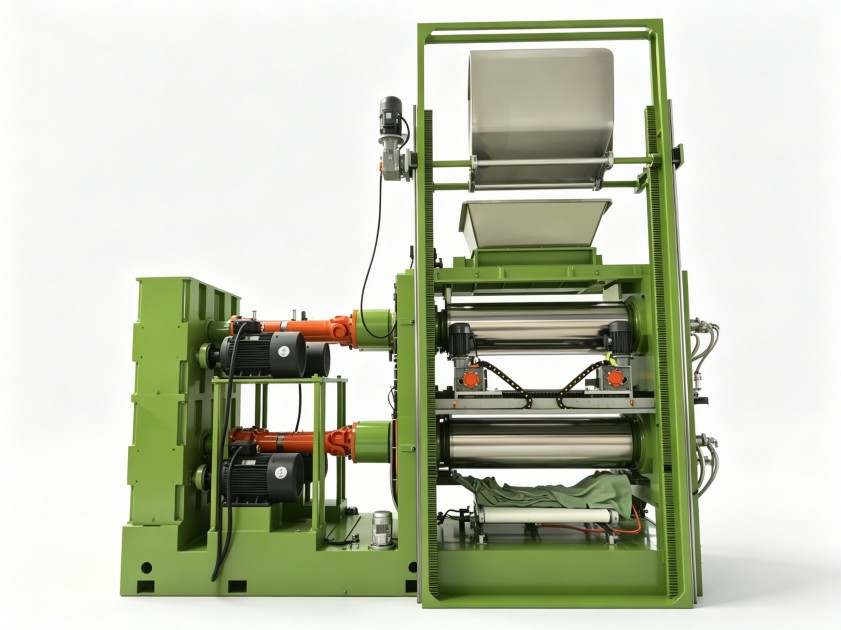
軸承游隙的變化也是不能忽視的。上下機體的轉子軸承要是磨損得不均勻,兩根轉子運轉起來就不同步了,設備會發出異響,還會產生振動。到了拆卸檢查的時候,可以用塞尺去量一下轉子與室壁之間的間隙,同時用手盤一下轉子,感受感受曠量是不是在正常范圍內。
溫控部件響應慢了,排膠穩定性就沒什么保障了
堆疊式煉膠機配件里的測溫熱電偶和感溫探頭,用久了容易被炭黑、配合劑這些包裹住,這樣一來測溫就會出現滯后。溫控系統都沒法真實反映混煉室內部的溫度了,操作者還依據那些錯誤的數據去做判斷,那反而會加劇過煉或者是欠煉的情況。建議定期把探頭表面的結垢清理一下,再對比對比機頂測溫槍和儀表顯示值之間的偏差,這樣心里才有數。
換配件不能當成單點維修來做,得放到整機配合精度里去考慮
更換轉子或者密封套件的時候,跟它們配合的銷釘、室壁襯套這些部件的磨損情況也應當同步檢測一下。只換單個零件、忽略了配合副的話,新配件裝上去其實也會加速磨損的。所以最好是把“按件更換”的思路轉變成“按配合單元維護”,這樣密封件生產出來的質量就會更穩定一些。
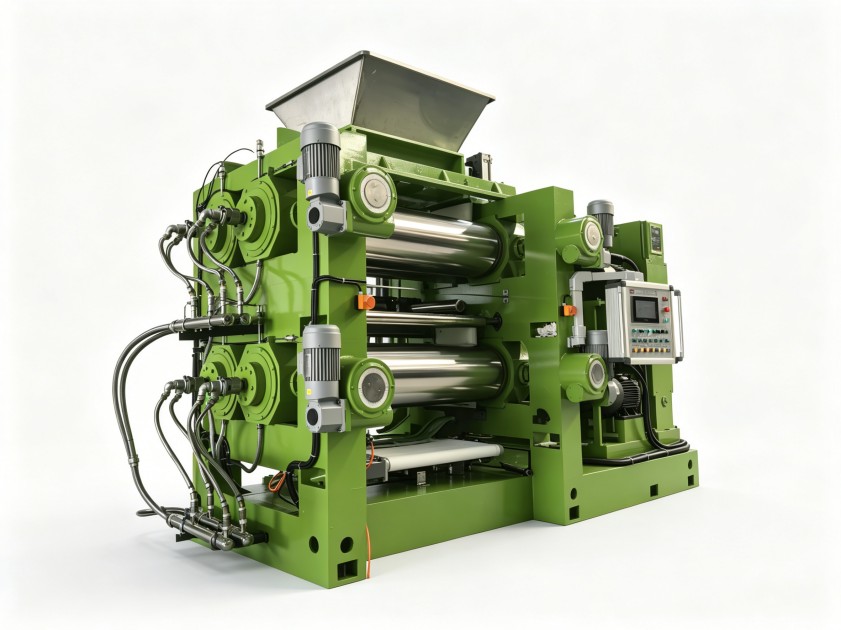
配件選型這件事,還是要回歸到設備的整體工況上來
把上面那些部位都排查完了之后,再來定配件材質和結構形式就比較靠譜了。比如說膠料里面含白炭黑這類磨耗性填料的話,轉子棱頂的堆焊層和密封端面就得用更高耐磨等級的材料;要是用的是過氧化物硫化體系,那溫控精度的要求也會更苛刻。把實際使用的膠種配方和混煉溫度曲線提前提供給設備廠商,這樣比單純去比配件價格有意義得多,畢竟選對了型號才算真正解決問題。
利拿實業這邊可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。從堆疊式煉膠機配件的選材,到整機配合精度的恢復,都是站在整體思維的角度去考慮的,目的就是幫您把非計劃停機的頻次給降下來。
