

色母粒換色總串色、清料耗時?先看捏合造粒機的清料設計
可快速清料捏合造粒機的清料效率,由這幾處結構設計決定
色母粒生產線上很貴的隱形成本,往往藏在換色的間隙里:上一批顏料殘留在腔體角落,下一批淺色料做出來發花、串色,只能降級甚至報廢;每次停機清料動輒以小時計,產能被直接吃掉。不少工廠把清料慢歸咎于操作不熟練,以為多跑幾遍清機料就能解決,卻忽略了設備結構本身才是清料效率的上限。本文從殘留位置、結構設計、工藝配合三個維度,講清可快速清料捏合造粒機的判斷方法,幫你在選型或改造時少走彎路。
換色清不凈,殘留通常藏在哪
捏合造粒過程中,物料在轉子與腔壁之間受到強烈剪切,粉體和熔體容易被壓進細小縫隙。常見的殘留點包括:
- 轉子棱峰與腔壁的貼合間隙
- 卸料門的密封槽與門體邊緣
- 測溫孔、加料口的臺階與拐角
- 捏合區底部物料翻動不充分的死區
這些位置靠沖洗和擦拭很難觸及,清機料跑幾遍也帶不出來。深色換淺色時,殘留顏料慢慢析出,串色問題就暴露了。
快速清料能力由哪些結構決定
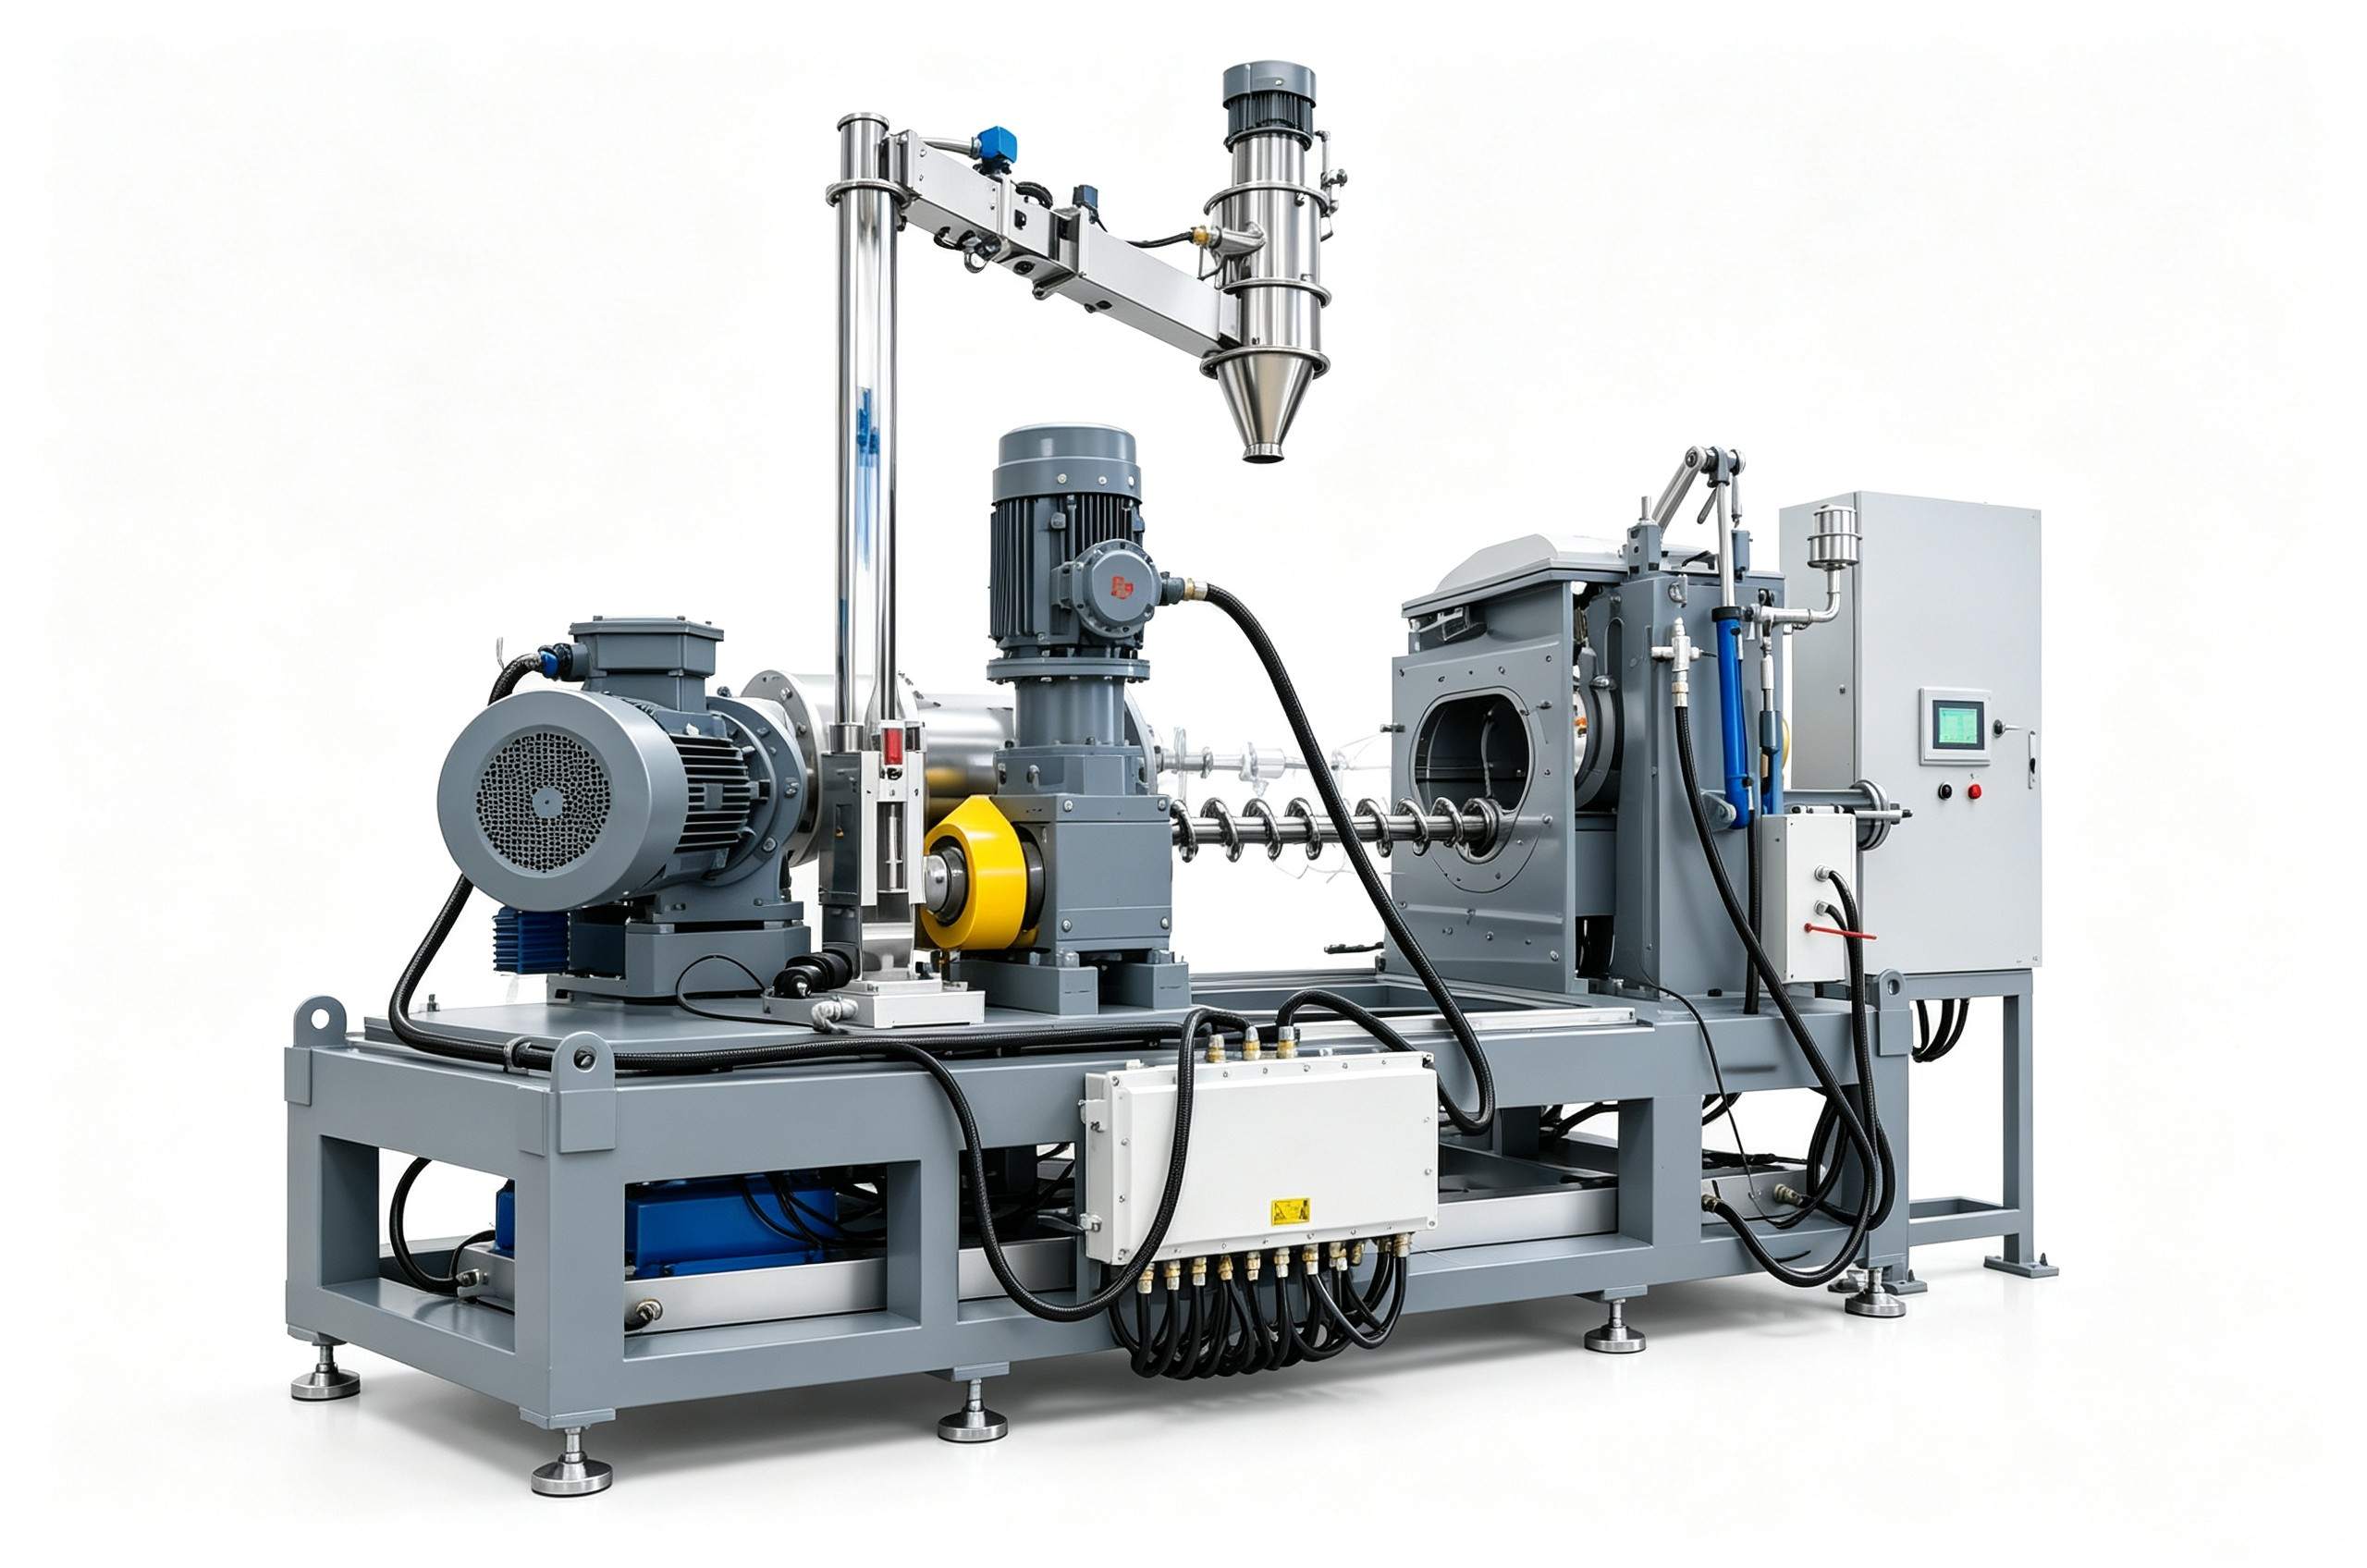
一臺可快速清料捏合造粒機與普通機型的差距,主要體現在三處設計上。
卸料方式
卸料角度充分、腔體可整體翻轉的機型,物料靠自重排出更徹底,清料時腔體內部直接暴露,需要人工輔助清理的范圍小。
接觸面與死角處理
腔體內壁與轉子表面的拋光等級、拐角是否圓弧過渡、焊縫是否磨平,決定了物料是否容易粘附積存。結構上臺階和窄縫越少,殘留點就越少。
快開與輔助設計
快開式腔體、可抽出的轉子等設計,能把以小時計的清料過程壓縮到開蓋即清;部分機型還配有清料輔助機構,減少人工鏟料的強度和時間。
清料效率還要靠工藝配合
設備結構決定下限,工藝安排決定實際效果:
- 排產按顏色由深到淺排序,減少徹底清料的次數
- 控制填充系數,過載會加重掛壁和殘留
- 清機料溫度略高于正常工藝溫度,流動性更好,帶出殘留更徹底
- 固定標準清料步驟和用時,納入班組培訓
這些管理動作投入不大,但對換色頻繁的色母粒工廠來說,省下的都是真實產能。
選型時如何核實"快速清料"是否名副其實
宣傳口徑不等于清料能力,建議現場核實三件事:
- 看卸料后的腔體:要求廠家演示或提供實拍視頻,觀察可見殘留量
- 問清一次完整清料的標準步驟與用時,是否需要拆卸部件
- 對照殘留點清單檢查結構細節:密封槽、測溫孔、焊縫處理
這類設備的差異,最終都體現在這些可驗證的細節上。針對換色頻繁、多品種小批量的工況,利拿實業支持按配方體系與換產節奏定制清料結構,70多項自主專利可落實到具體設計中。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
