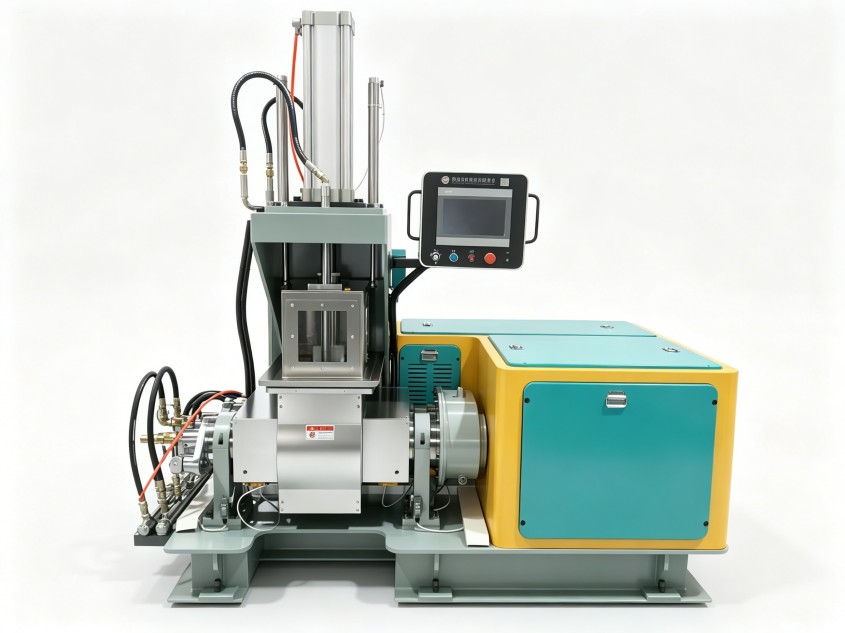
同樣標稱75L,兩臺密煉機煉出的電纜料為何差一截
密煉機對比評測,實測填充系數和溫控精度才見真章
不少電纜料廠家遇到過這種情況:兩臺標稱容積相同的密煉機,一臺煉出的料細膩均勻,另一臺卻總有白點,批次之間黏度忽高忽低,返工和原料損耗隨之而來。多數人做密煉機對比評測時習慣先翻參數表,把容積、功率、轉速逐項打勾,卻忽略了:銘牌數據相同,不代表混煉能力相同。下面從填充系數、溫控精度和間隙狀態三個維度,給出一套驗廠現場可操作的對比方法,幫您看清設備的真實水平。
先統一前提:比的是同工況,不是同銘牌
一次有效的密煉機對比評測,前提是統一變量:同一種電纜料配方、同樣的投料重量、相同的工藝設定。如果A設備煉的是軟質護套料,B設備煉的是高填充阻燃料,得出的結論沒有參考價值。統一工況之后,再重點觀察下面三個維度。
填充系數差幾個點,分散效果可能差一檔
填充系數是實際投料體積與密煉室有效容積的比值。電纜料尤其是阻燃電纜料,氫氧化鋁、氫氧化鎂等填充劑占比高,對填充系數非常敏感:填充過高,吃粉慢、生熱快,容易局部過熱;填充過低,剪切不足,白點由此產生。對比時用同一配方、同一重量分別投料,記錄吃粉時間、電流曲線和排膠溫度,再看膠料表面是否光滑、切面有無干粉。同樣標稱容積,轉子型線和棱峰設計不同,吃粉速度和分散狀態會拉開明顯差距。
溫控精度直接影響批次穩定性
電纜料常用的PVC、EVA、PE基料,溫度窗口都比較窄。溫度偏高,PVC有分解風險、EVA可能提前交聯;溫度偏低,膠料黏度大、分散差。對比時別只看控制柜上的顯示值,應用測溫儀實測排膠膠溫,對比顯示值與實測值的偏差;再連續煉三到五批,記錄每批排膠溫度的波動范圍。溫控系統的水平,體現在波動范圍上,而不是某一次的讀數。
轉子棱峰與密煉室間隙,參數表上看不到的差距
轉子棱峰與密煉室內壁之間的間隙,是膠料受到強烈剪切的核心區域。新設備的間隙設計各有差異,更關鍵的是磨損后的變化:設備使用一段時間后,棱峰磨損、間隙變大,剪切力下降,白點增多,混煉時間被迫拉長。現場可通過電流曲線是否平穩、吃粉是否利落做間接判斷,條件允許時用塞尺實測。轉子和密煉室的材質與表面硬化處理,直接決定間隙的保持能力。
帶料試機要看連續批次,而不是單批表現
一套完整的密煉機對比評測,不能停留在單批試機:煉一爐、看一眼就下結論,是常見的失誤。電纜料生產的真實考驗是連續批次的一致性。建議帶上自己的配方和填充劑,到廠家現場連續試機多批,測分散、記排膠溫度、看能耗,同時評估廠家能否按您的工況調整轉子型線、容積配置和自動化程度。利拿實業支持全流程非標定制,并擁有全球本地化售后服務網絡,設備后期的間隙維護、工藝調試都能獲得持續支持。
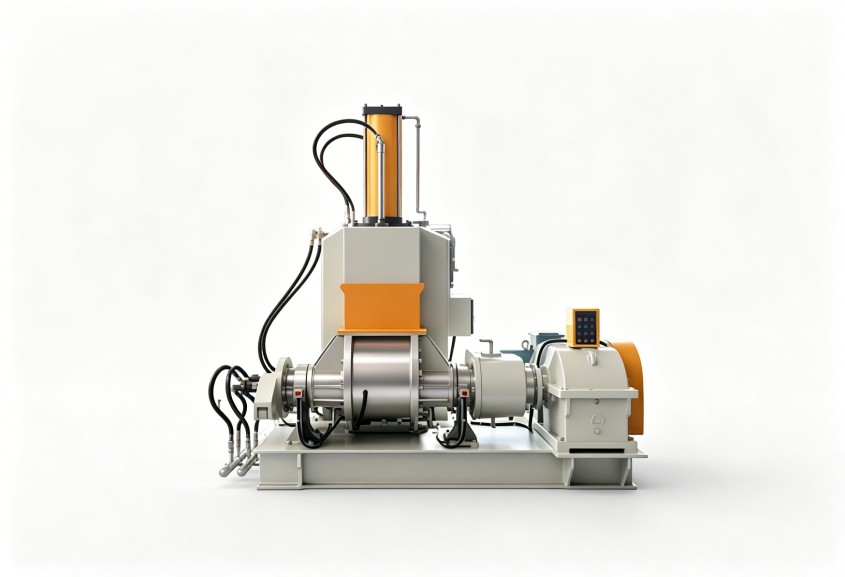
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。