

打樣顏色總與大貨對不上?小型擠出機的溫控精度比螺桿直徑更關鍵
色母粒打樣總對不上大貨?先查小型擠出機的溫控與剪切
做色母粒的技術人員,大多經歷過這樣的循環:小樣寄給客戶確認通過,大貨一出來卻對不上色,返工、降等、客訴接連而來。問題常被歸咎于配方或色粉批次,但相當一部分偏差其實出在打樣設備上——溫控波動大、剪切不足的小型擠出機,打出的樣條本身就偏離量產狀態。另一個常見誤區是"打樣機隨便買一臺就行",只比螺桿直徑和價格。下文從溫控精度、螺桿剪切、清理設計三個維度,拆解打樣設備與色母粒工況的適配問題。
小樣與大貨對不上色,先查溫控精度
色粉對溫度敏感,有機顏料尤其明顯,料溫波動會直接改變色相表現。量產機筒體長、分區多,溫度相對平穩;打樣用的小型機筒體短、熱慣性小,溫度過沖和回落更快,溫控響應一旦跟不上,同一配方打出的兩批樣條都可能有肉眼可見的色差。
核對設備時,不建議只看溫控表的設定值:
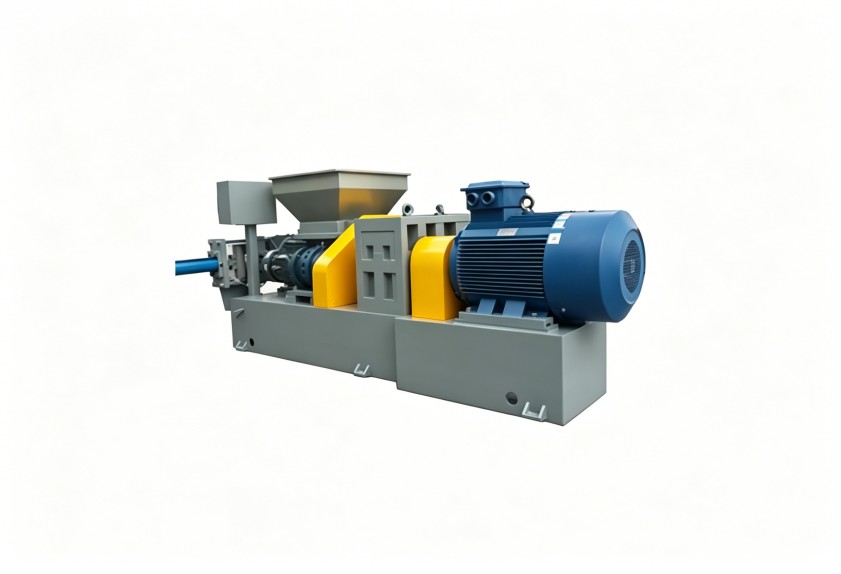
- 要求廠家提供各溫區的實測波動范圍,而非顯示精度;
- 確認加熱與冷卻方式,風冷與水冷在小型機上的控溫表現差別明顯;
- 看溫區數量是否覆蓋進料段到機頭的完整路徑。
顆粒麻點與色紋,根源在螺桿剪切
色母粒的品質核心是分散。色粉一旦團聚,顆粒表面就會出現麻點、色點,拉膜拉絲時形成色紋。不少人以為設備小、剪切天然就夠,事實恰好相反:小型機螺桿直徑小、轉速往往不高,若螺桿只是普通輸送構型、缺少混煉元件,分散能力反而弱于量產線。
判斷時看兩點:長徑比與螺槽設計是否給混煉留出空間;螺桿構型能否按色粉體系調整——易分散的炭黑與難分散的酞菁類顏料,對剪切的要求并不相同。
換色一次清半天,清理成本最容易被低估
色母粒打樣的日常是頻繁換色。深色體系換淺色體系時,機筒和螺桿上任何一處死角殘留,都會讓下一批樣條串色報廢。有些設備結構緊湊卻拆裝繁瑣,換一次色清小半天,一天做不了幾輪樣,報價再低也在持續消耗人力。
建議實地確認三件事:機筒能否快速開啟、螺桿是否方便抽出、機頭流道有無積料死角。清理效率很少寫進報價單,卻直接決定打樣產能。
把三個維度落成一份核對清單
采購小型擠出機之前,可以把上述內容整理成核對項:
- 各溫區實測溫度波動范圍,而非表顯精度;
- 螺桿是否帶混煉元件,構型能否按色粉體系調整;
- 機筒、螺桿、機頭的拆裝方式與單次清理耗時;
- 最小穩定投料量是否匹配打樣批量,避免投料浪費;
- 廠家是否具備按工況定制的能力。
最后一項容易被忽視。色母粒的色粉體系、載體樹脂、填充比例差異很大,標準機型未必貼合所有工況。利拿實業支持全流程非標定制,可結合色粉體系與產能要求調整螺桿構型與溫控配置,并由全球本地化售后網絡提供持續支持。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
