

壓延機調試完厚度還是跑偏?先查輥溫、存料和撓度補償
壓延機調試后片材橫向厚度不均?按序排查輥溫、存料與撓度補償
電纜料壓延線上,最磨人的不是設備開不起來,而是"調好了"卻穩不住:片材一邊厚一邊薄,連續運行半小時后中部又開始漂移,分切、繞包工序全被拖累。不少調試人員的第一反應是反復調輥距,結果越調越亂——厚度偏差的來源,遠不止輥縫一個變量。下面按壓延機調試的實際順序,從機械基線、輥溫、存料到撓度補償,梳理一套可落地的排查路徑。
厚度偏差,不止輥距一個變量
壓延機調試中遇到的厚度問題,通常來自三類原因:
- 機械類:輥筒加工精度、軸承游隙磨損、輥距零位漂移;
- 熱態類:輥面各段溫度不均,熱膨脹差異讓冷態下調準的輥縫"變了形";
- 工藝類:存料量波動、供料塑化不均、速比與料種不匹配。
不少現場只盯著第一類反復修,忽略了后兩類才是運行中漂移的主因。調試的本質,是把這三類變量按順序逐一鎖定。
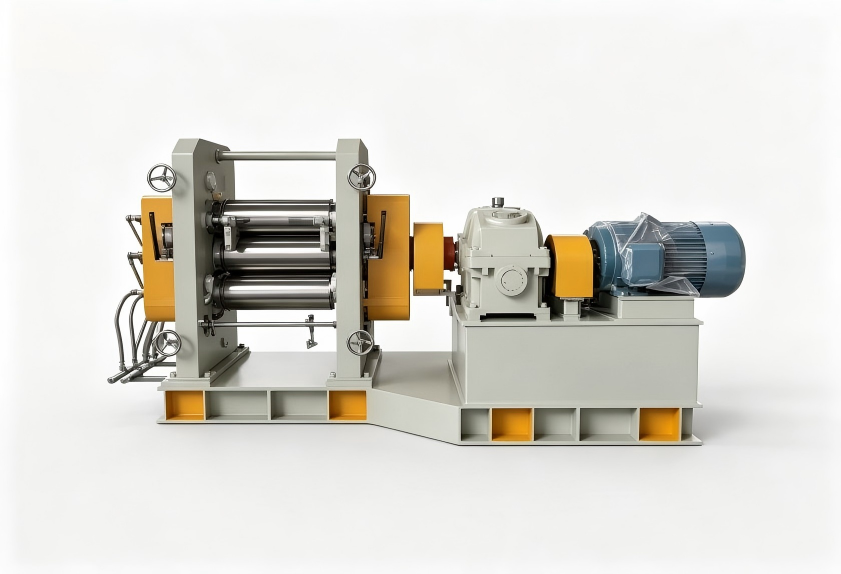
空載階段:機械與溫控基線怎么校準
帶料之前,先完成三項確認:
- 輥距零位:用鉛絲或塞尺在輥筒兩端與中部多點壓測,確認輥縫一致并記錄零位;
- 傳動與軸承:空轉檢查異響、振動與軸承溫升,游隙過大時輥縫會隨壓力波動;
- 溫控系統:升溫至工藝區間后,測量輥面左、中、右各點溫度,確認導熱油或水循環正常、各段溫差在允許范圍內。
基線沒調準就急于帶料,后續所有調整都是在誤差上疊加誤差。
帶料之后,輥溫、存料與速比怎么配合
電纜料以PVC體系居多,塑化窗口窄,帶料調試重點盯三件事:
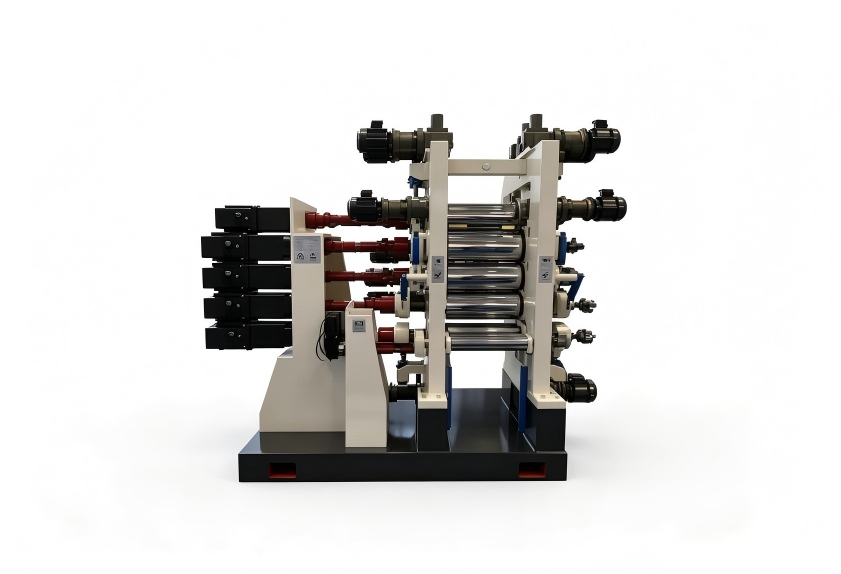
- 溫度梯度:輥溫過低,料片包輥性差、表面發花;過高則粘輥甚至分解。各輥應形成與塑化進程匹配的梯度,而不是所有輥設同一個溫度。
- 存料量:輥隙上方存料過多,容易卷入氣泡、冷熱料混合不均;過少則供料斷續。以存料緩慢翻滾、形狀穩定為宜。
- 速比:相鄰輥筒的速比決定剪切強度,影響塑化均勻度與料片貼輥方向,需結合配方硬度設定。
橫向厚薄不均多是撓度問題,補償別用錯順序
壓延時物料對輥筒產生持續的分離力,輥筒中部會輕微彎曲,輥縫因此中間大、兩端小。常用補償手段有三種:
- 中高度(輥面磨削凸度):出廠即定的固定補償,是基礎;
- 軸交叉:生產中通過兩輥軸線交叉進行修正;
- 預彎曲:對輥頸施加反向彎矩,做精細調整。
補償量并非越大越好,需結合料種硬度、線速度與目標厚度設定;補償過度,片材會變成兩端厚、中間薄。
收尾驗證:讓調試結果可以復現
厚度初步達標后,連續運行兩小時以上,定時記錄各段輥溫、輥縫、存料狀態與實測厚度,確認沒有緩慢漂移,再整理成工藝卡,作為換料換批的基準。若反復調整后溫控精度或輥筒配置仍無法滿足公差,可能是設備與料種工藝不匹配,需要從設備層面重新評估配置方案。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
