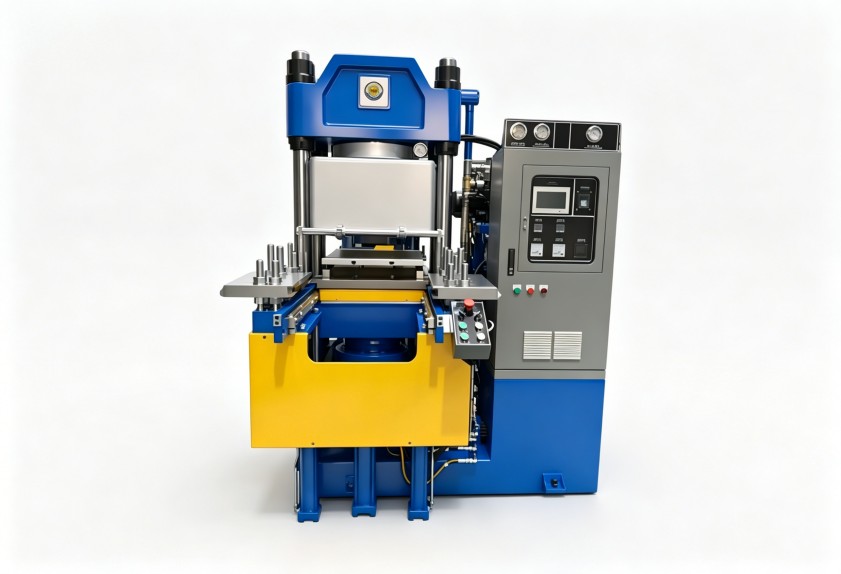
密封件老是局部欠硫?硫化機(jī)加熱板更換之前先查這三處
硫化機(jī)加熱板溫度不均,密封件局部欠硫怎么排查
一批密封件硫化出來,同模產(chǎn)品有的硬度達(dá)標(biāo)、有的局部欠硫,拆模后還能看到膠料流動不均的痕跡。遇到這種情況,不少現(xiàn)場人員的第一反應(yīng)是調(diào)配方、延長硫化時間,折騰幾輪下來廢品率依舊。問題很可能出在硫化機(jī)加熱板的溫度均勻性上——板面溫差一旦超過工藝允許范圍,再穩(wěn)定的配方也補(bǔ)不回來。下面從加熱板本體、溫控回路、日常維護(hù)三個維度,梳理溫差變大的原因和排查順序,幫您判斷設(shè)備該調(diào)、該修還是該換。
先測溫:確認(rèn)溫差出在哪一層
排查的第一步是測溫,但要分清兩種"溫度不準(zhǔn)":一是設(shè)定溫度與板面實(shí)際溫度的偏差,二是板面不同區(qū)域之間的溫差。建議在設(shè)備升溫到工藝溫度并穩(wěn)定后,用接觸式測溫儀在板面取中心、四角、邊緣等多個點(diǎn)測量并記錄。各點(diǎn)普遍偏低但彼此接近,問題多在溫控回路;若某個固定位置明顯偏低,則指向加熱板內(nèi)部。兩者處理路徑完全不同,先分清再動手,能少走彎路。
板面局部低溫,多半逃不出這三個原因
- 加熱元件局部失效。 電熱管老化、燒斷后,對應(yīng)區(qū)域失去熱源,形成固定低溫區(qū),斷電測電阻即可確認(rèn)。
- 導(dǎo)熱介質(zhì)通道堵塞。 油加熱或蒸汽加熱的板體,內(nèi)部流道結(jié)垢、積碳后熱媒循環(huán)不暢,溫差往往隨使用時間逐漸擴(kuò)大。
- 板面變形或接觸不良。 長期受壓受熱,板體可能輕微變形,與模具貼合不緊;板面上的銹垢、殘膠也會形成隔熱層,讓熱量傳不到模具上。
溫控回路的問題,別算在加熱板頭上
熱電偶老化或安裝位置偏移,會讓顯示溫度偏離板面實(shí)際溫度;接觸器、固態(tài)繼電器觸點(diǎn)燒蝕,會造成加熱管時通時斷;溫控參數(shù)多年未校準(zhǔn),同樣會放大波動。這類問題的特征是溫度記錄曲線波動明顯,而板面各點(diǎn)實(shí)測溫差未必大。校驗(yàn)溫控回路的成本最低,建議排在拆檢加熱板之前,很多"加熱板故障"到這一步就解決了。
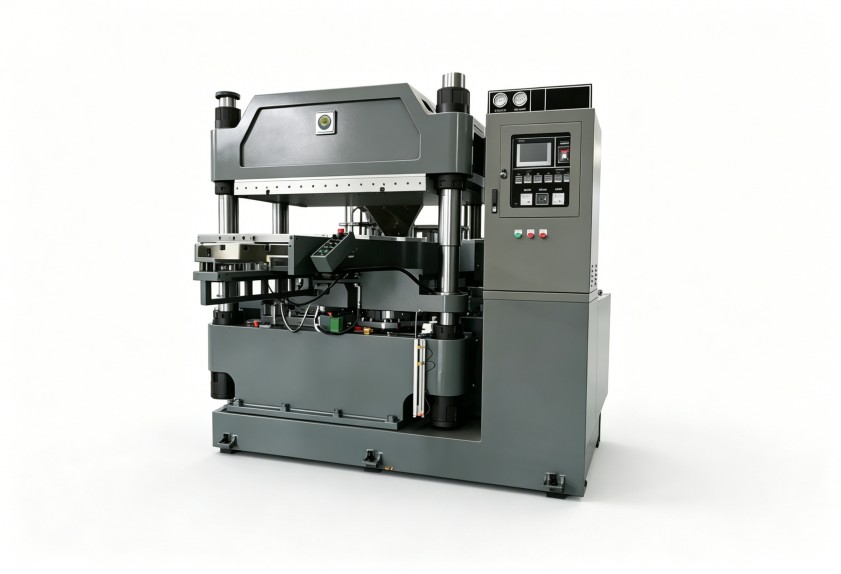
修復(fù)還是更換?算清三筆賬
一是變形賬:板面平整度超標(biāo)、修磨無法恢復(fù)的,建議更換。二是壽命賬:加熱管可單獨(dú)換、流道可清洗疏通的,修復(fù)價值高;內(nèi)部結(jié)構(gòu)整體老化的,修完也容易反復(fù)。三是能耗賬:硫化機(jī)加熱板溫差大時通常伴隨升溫慢、保溫耗電高,把多出的電費(fèi)和廢品損失算進(jìn)去,有時換板反而更省。
想讓加熱板用得久,日常維護(hù)抓這幾件事
- 定期多點(diǎn)測溫并留存記錄,溫差的變化趨勢比單次數(shù)據(jù)更有參考價值。
- 油加熱系統(tǒng)按周期更換導(dǎo)熱油、清洗流道,避免結(jié)垢累積。
- 保持板面清潔,裝模前檢查接觸面有無異物、殘膠。
- 采購新設(shè)備時,把板面溫差和溫控精度寫進(jìn)技術(shù)協(xié)議,而不只比較功率和外形尺寸。
利拿實(shí)業(yè)在橡塑成型設(shè)備的溫控系統(tǒng)設(shè)計上擁有15年以上研發(fā)經(jīng)驗(yàn)和70多項(xiàng)自主專利技術(shù),可針對密封件等制品的硫化工況,提供加熱與溫控方案的非標(biāo)定制。
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。