

冷喂料擠出機產量總上不去?多半是溫控和喂料在拖后腿
冷喂料擠出機產量不達標?先查溫控精度,再看喂料穩定性
做橡膠密封件的產線,最怕擠出工序掉鏈子:膠料都備好了,擠出速度卻忽快忽慢,后面的硫化、裁切全被拖累,廢品率也跟著上升。不少工廠遇到冷喂料擠出機產量不達標,第一反應是換一臺更大的設備,結果投入不小、問題依舊。多數情況下,瓶頸不在設備規格,而在溫控精度、喂料穩定性和螺桿匹配度這些容易被忽略的細節。下面按排查順序逐一展開,幫您判斷問題出在哪一環。
產量低不等于設備小,先分清兩種產能
很多人把產量低直接等同于設備小,這兩個概念要分開看:

- 理論產能由螺桿直徑、長徑比和轉速范圍決定,選型時就已經定型;
- 實際產出還受膠料流動性、溫控狀態、喂料連續性影響,同一臺機在不同工況下,冷喂料擠出機產量可能相差明顯。
判斷方法并不復雜:記錄一段時間內單位時間的實際擠出量,與設備標稱產能對比。若差距長期存在,且已排除配方批次差異,再往下查工藝和設備狀態。
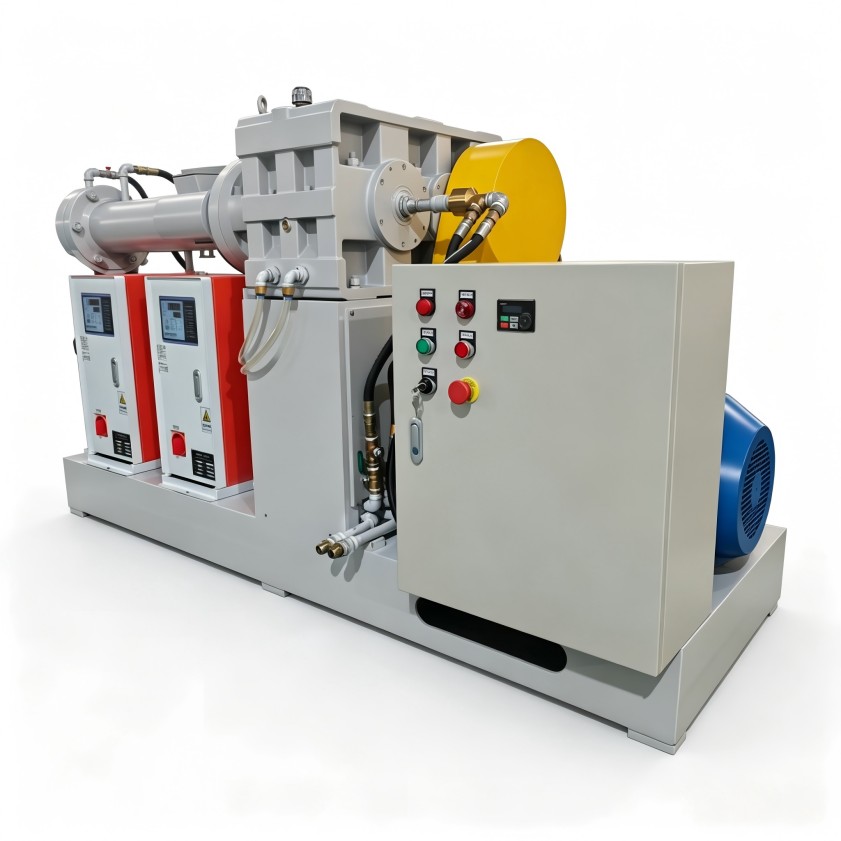
溫控精度:密封件膠料產量波動的常見源頭
橡膠密封件常用 EPDM、丁腈、氯丁等膠料,對溫度都比較敏感。溫控不到位,產量很難穩住。
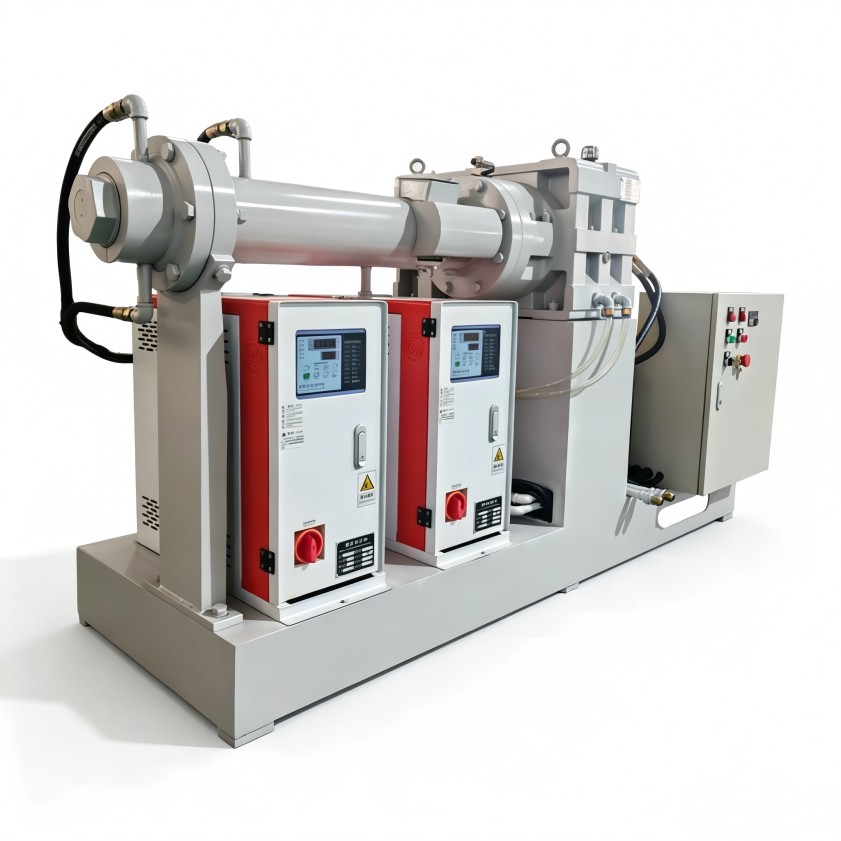
溫度偏低:塑化不足,被迫降速
機筒和機頭溫度不夠,膠料塑化不充分,螺桿扭矩上升,只能降低轉速維持運行,產出自然下滑。
溫度偏高:焦燒風險,停機清理
溫度過高時膠料可能提前焦燒,被迫停機清機,一來一回損失的不只是產量,還有整批膠料。
需要重點檢查:各溫區設定值與實際值的偏差是否超出合理范圍、冷卻水路有無結垢堵塞、開機升溫階段是否充分預熱就已投料。溫控系統響應能力不足的老設備,即使勉強維持運轉,冷喂料擠出機產量也很難穩定在較高水平。
喂料穩定性與螺桿匹配度
冷喂料擠出機省去了熱煉供膠環節,但對喂料的連續、均勻要求更高。膠條厚薄不一、喂料口架橋、人工投料節奏不穩,都會讓螺桿吃料忽多忽少,擠出量隨之波動。
螺桿方面,壓縮比和螺槽深度若與膠料硬度不匹配,也會出現"喂得進、吃不穩"的情況。高填充、高硬度的膠料需要更強的輸送和剪切能力,螺桿結構跟不上時,往往只能犧牲轉速換穩定。
建議的排查順序
- 核對配方批次與膠料門尼粘度,先排除來料波動;
- 檢查各溫區實際溫度和溫控系統響應狀態;
- 觀察喂料是否連續均勻、有無架橋現象;
- 評估螺桿磨損程度,以及結構是否匹配當前膠料。
排查之后若確認短板在設備層面——溫控精度不足、螺桿不適配或整機規格偏小,再做改造或更新,投入會更有針對性。
設備層面可以從哪里改善
針對密封件行業的工況特點,改善方向通常包括:提高溫控系統的控溫精度與響應速度、按膠種定制螺桿結構、優化喂料口設計以減少人工干預。利拿實業在橡塑設備領域有15年以上研發經驗和70多項自主專利技術,支持全流程非標定制,可結合具體膠種特性和產能要求給出配置方案。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
