

電線電纜料擠出外徑波動大?對照擠出機行業標準核查工藝參數
電線電纜料擠出外徑異常?對照擠出機行業標準查工藝參數
電線電纜料擠出過程中出現外徑忽大忽小、絕緣層偏心超差,輕則導致整盤線纜降等處理,重則在耐壓測試中出現擊穿問題,造成原料與工時的雙重浪費。不少調機人員遇到異常習慣直接調整螺桿轉速,卻很少對照規范核查基礎工藝參數是否匹配,往往越調偏差越大。本文從溫控、喂料、牽伸三個核心參數切入,說明異常排查的具體方向,幫助快速定位問題。
溫控精度偏差直接影響熔體均勻度
線纜料擠出對溫度波動的容忍度遠低于普通塑料制品,按照擠出機行業標準的通用要求,機筒均化段、連接法蘭與模頭的溫度偏差需控制在合理區間,避免局部過熱導致原料預交聯,或溫度過低造成熔體塑化不全。若生產中發現外徑呈周期性波動,可先核查各溫區實際測溫值與設定值的偏差,以及加熱冷卻模塊的響應是否滯后。
填充系數不匹配會引發擠出壓力波動
填充系數指螺桿進料段的物料填充比例,需與原料粒徑、松裝密度以及螺桿轉速匹配。不少工廠為追趕產能盲目提高喂料量,導致機筒內部壓力忽高忽低,出料量不穩定,即便反復調整牽伸參數也無法穩定外徑。排查時可先核對喂料轉速與螺桿轉速的配比,觀察主機電流是否處于穩定區間,避免因過載導致參數飄移。
牽伸系統不同步會放大前端誤差
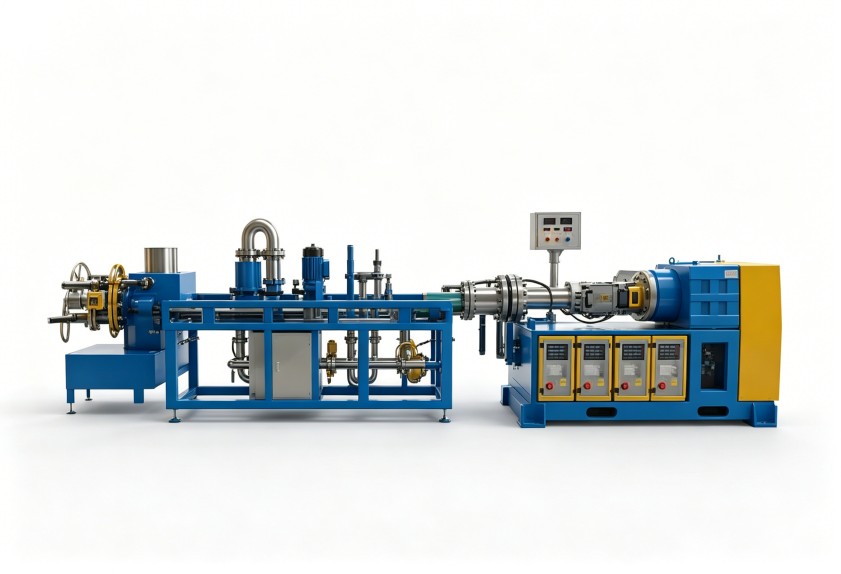
擠出后的線纜需經牽伸裝置牽引定型,若牽引轉速出現波動、或牽伸比與熔體出料速度不匹配,哪怕前端擠出量只有微小偏差,也會被放大為明顯的外徑差。部分設備的牽引系統與擠出系統未做聯動校準,換色、換料后容易出現參數不匹配的問題,可對照擠出機行業標準中的聯動控制要求逐一核對。
參數之外的穩定性排查要點
若所有工藝參數核查完畢后仍頻繁出現波動,需進一步確認螺桿結構是否適配低煙無鹵、交聯聚乙烯等常見線纜料的加工特性,同時檢查日常維護記錄,確認是否存在螺桿磨損、密封漏料等硬件問題。不少工廠在設備入廠驗收時只關注額定產能,忽略了擠出機行業標準中對連續負載運行穩定性的要求,后續量產過程中很容易反復出現同類異常。利拿實業可結合線纜料的加工特性匹配對應的螺桿與溫控配置,減少參數適配的試錯成本。
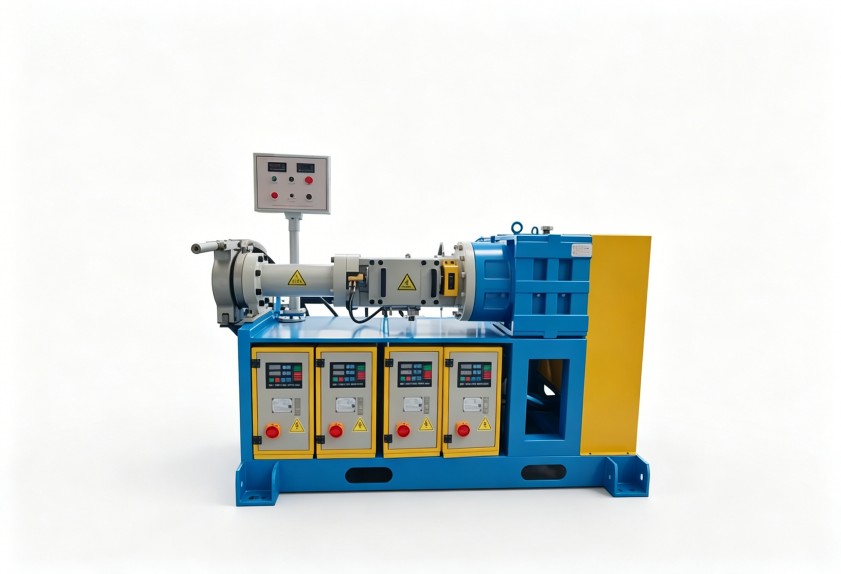
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
