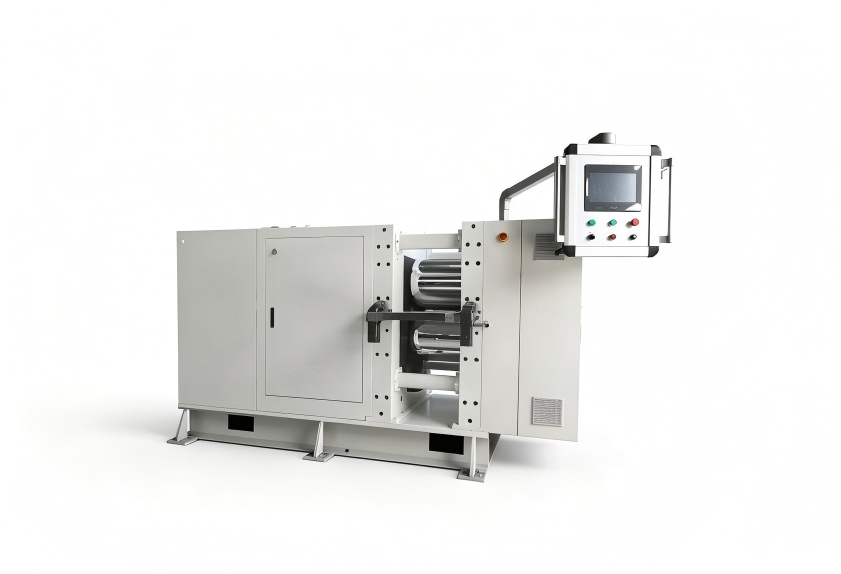
橡膠密封件壓延厚度偏差大?從工藝參數看壓延機在橡膠工業中的應用
優化三類工藝參數 依托壓延機在橡膠工業中的應用解決密封件厚度偏差問題
橡膠密封件生產過程中,壓延后膠層厚度偏差、橫向收縮波動,會直接導致硫化后密封面貼合度不足,成品返工還會打亂原有生產排期。不少現場運維人員遇到這類異常,第一反應是調整壓延輥距,卻忽略了工藝參數與膠料特性、設備狀態的匹配性。接下來會拆解溫控、填充系數、定型時間三類參數的調整邏輯,既可以幫助快速定位異常,也能為設備適配選型提供參考。
輥溫精度是膠料流動穩定的基礎
壓延機輥筒各區域的溫度差,會直接改變膠料在輥隙間的流動性。丁腈膠、三元乙丙膠等密封件常用膠料溫度敏感性較強,若輥面溫控精度不足,膠料局部塑化程度不均,出片后就會出現無規律的橫向厚薄偏差。
針對不同膠料的門尼粘度特性設定分段溫控區間,保證輥面各點溫度波動維持在工藝允許范圍內,才能減少溫差帶來的膠料流動差異,為后續壓延成型提供穩定基礎。
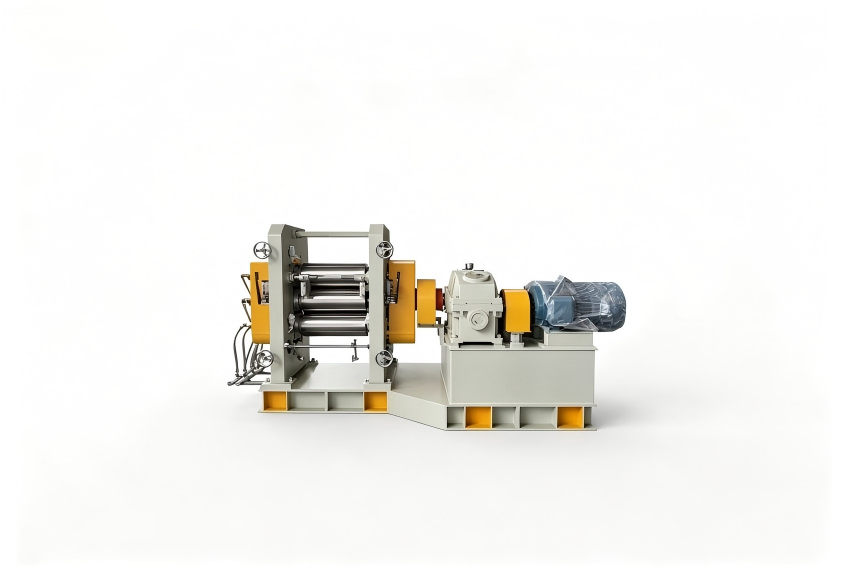
速度、填充系數與定型時間需聯動校準
部分車間為追趕產能盲目提高壓延線速度,卻沒有同步調整喂料量與預成型膠條尺寸,輥隙間存料量波動會導致輥筒發生微小形變,反映到膠層上就是周期性厚度偏差。填充系數過高會造成膠料異常回流、輥面壓力不穩,過低則會出現膠層缺料、邊部收縮不均。
壓延后的冷卻牽引定型時間也需要與壓延速度匹配,若牽引速度過快、冷卻時間不足,膠料內應力無法充分釋放,后續存放或硫化過程中就會出現明顯收縮。這類多參數聯動的適配要求,正是壓延機在橡膠工業中的應用能否落地的核心環節。
參數固化與設備適配的判斷標準
參數調整到位后,需要結合固定配方、固定產能的工況固化參數區間,避免換班操作時隨意調整帶來的質量波動。若經過多輪校準,設備仍長期存在厚度偏差超標的問題,就要考量設備本身的溫控精度、輥筒剛性是否適配密封件的高精度生產要求。
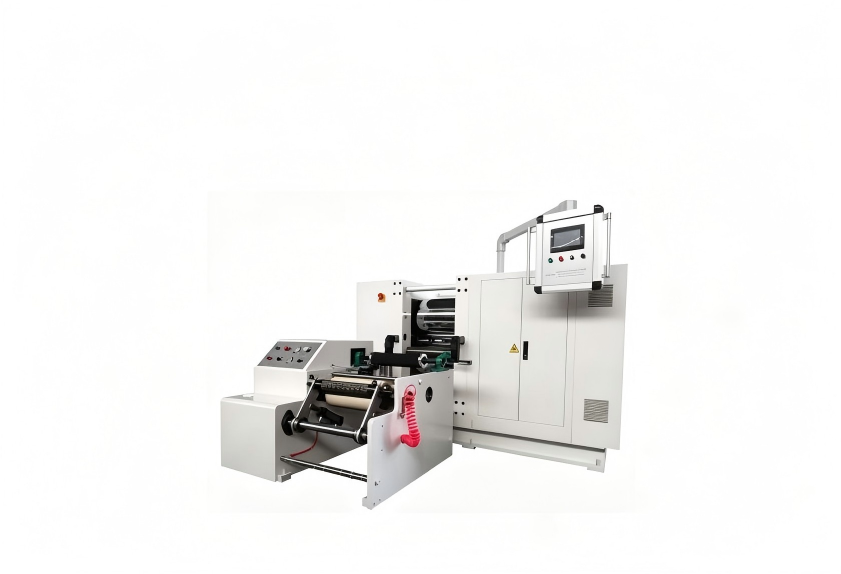
利拿實業依托15年以上橡塑設備研發經驗,可針對橡膠密封件等細分生產工況匹配對應設備配置與工藝方案,為壓延機在橡膠工業中的應用落地提供穩定支撐。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。