

橡膠密封件出模尺寸不穩?先看開放式煉膠機的溫度和轉速
開放式煉膠機控溫偏差,正在悄悄放大密封件的尺寸公差
橡膠密封件的質量穩定性,很大程度上取決于混煉環節對膠料熱歷史的管理。開放式煉膠機依靠輥筒表面與空氣散熱來實現溫度調節,這一特性決定了它對操作參數遠比密煉機敏感。許多廠家將開煉機視為簡單的“過料設備”,殊不知輥溫波動、翻煉次數、堆積膠量都會直接寫入膠料的粘度歷史和硫化行為,最終表現為制品收縮率飄移或氣孔率上升。
混煉時間與翻煉次數:決定膠料均一性的隱形刻度
開放式煉膠機不存在密閉混煉室,膠料在輥縫中反復通過,剪切效果完全依賴操作循環。對密封件用三元乙丙膠或丁腈膠而言,混煉時間不足會導致炭黑分散度不夠,表現為硫化后硬度偏低、壓縮永久變形偏大;而時間過長或翻煉不徹底,則容易造成局部焦燒。
建議通過固定割刀周期和打三角包次數,將操作變量轉化為可復現的工藝紀律。每批膠料在輥筒上的通過次數,比單純計時更能反映真實的剪切歷史。
溫控精度:開放式煉膠機的命門所在
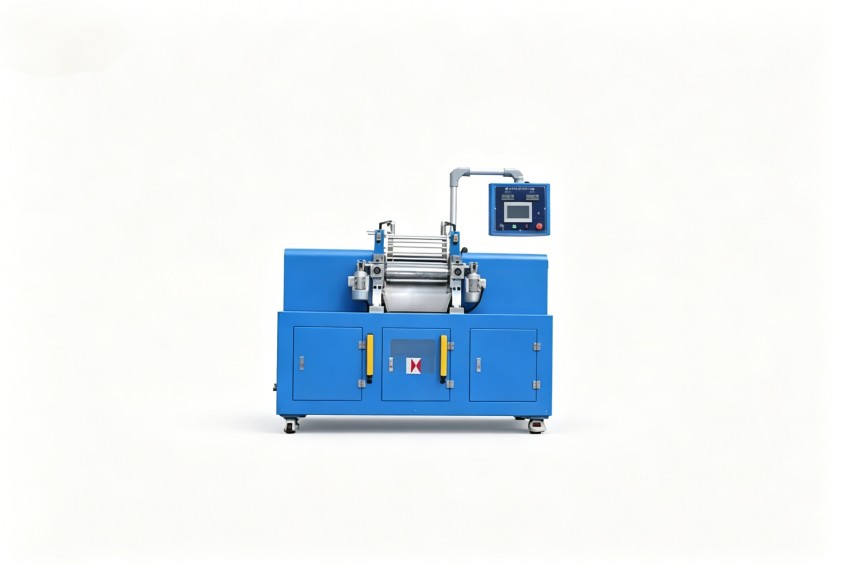
與密煉機不同,開放式煉膠機的輥筒溫度主要靠冷卻水流量和輥筒轉速協同調節。輥面溫度過高,膠料容易粘輥并提前硫化;溫度過低,則膠料發硬,功耗上升且分散效果變差。對于密封件這類對焦燒敏感的膠種,前輥與后輥的溫差控制尤其關鍵。
實際生產中常見的誤區是只關注輥筒表面溫度,忽略冷卻水進出口溫差和輥筒內部水道結垢狀況。這會導致夏季與冬季同一設定溫度下,膠料實際經歷的溫變曲線完全不同。
填充系數:影響產能與分散質量的一把雙刃劍
開放式煉膠機的填充量沒有一個通用公式。裝料過多,堆積膠在輥縫上方翻滾不暢,會形成“死料區”,造成分散不均;裝料過少,則剪切力不足,混煉效率低下。
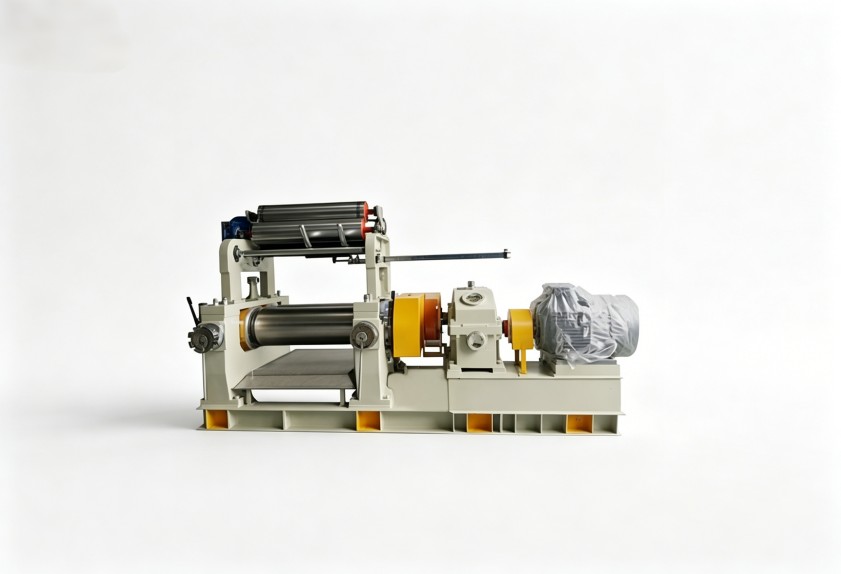
合理的判斷依據是觀察輥縫上方堆積膠的翻滾狀態。當膠料保持適度滾動且無明顯滯留時,該容量即為當前配方下的合適填充量。改動配方或更換膠種時,應重新確認這一參數,而非沿用舊習慣。
從單機操作到整線工藝邏輯
密封件生產廠家經常忽略一個事實:開放式煉膠機的前后銜接工序,會放大或抵消其混煉效果。如果上游密煉機排膠溫度波動明顯,再精密的開煉機操作也難以糾正。反之,開煉機作為終煉設備時,其輥距、輥速比與冷卻效率直接決定膠片厚度公差和表面質量。
因此將開放式煉膠機視為整條混煉線的“溫度修整器”而非獨立設備,是更為穩妥的工藝視角。利拿實業在設計開煉機時,對輥筒內部流道、軸承溫升和調速響應做了針對性優化,以降低操作難度。
設備選型時應留意的三個接口維度
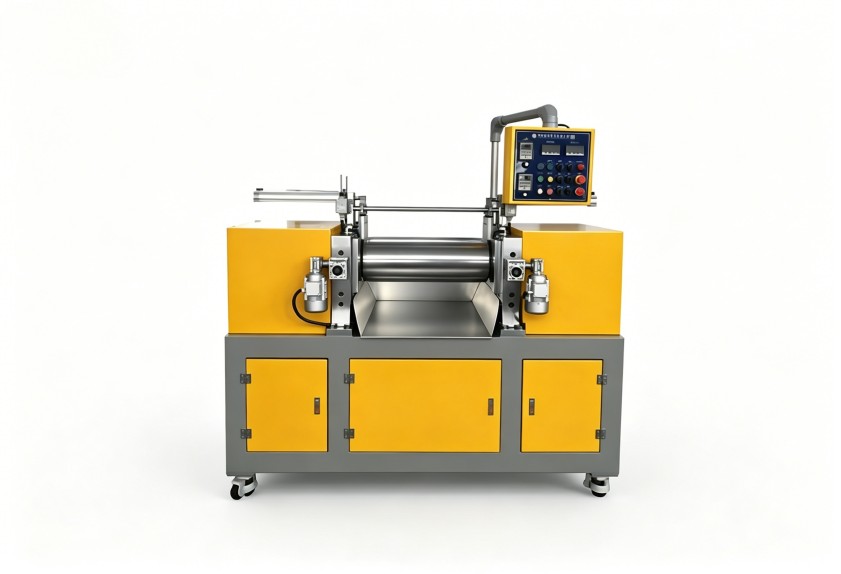
考察開放式煉膠機時,除了輥筒直徑和輥面寬度這兩個基本參數,更值得關注的是設備與現有工藝的匹配度:
- 溫控接口:冷卻水流量與壓力要求是否適配廠房現有管路。
- 傳動特性:是否支持低轉速大扭矩輸出,以適應高粘度特種膠。
- 安全與環保配置:急停裝置、防護罩以及廢氣收集接口是否齊全。
密封件用膠料往往品種多、批量小,換料頻繁,因此設備清理便利性也直接影響換線效率和交叉污染風險。
開放式煉膠機的工藝表現不取決于單一參數,而是時間、溫度與填充量的協同結果。建議結合自身膠種配方與工況,系統梳理當前操作流程中的變量點,再判斷設備本身是否需要調整或升級。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
