

電線電纜料產線的擠出安全防護,為什么別只盯著急停開關
擠出安全防護不是加護罩,電線電纜料更該盯住料筒溫控與剪切熱
聚氯乙烯、交聯聚乙烯這類電線電纜料,對溫度和停留時間尤為敏感。擠出產線上,真正難防的安全隱患往往不是機械傷害,而是熱失控——物料分解、焦燒、噴料,輕則廢品,重則傷及設備和人員。不少產線把擠出機安全防護等同于防護罩、急停開關、光柵聯鎖,這些機械防護當然需要,但溫度失控帶來的風險,靠它們擋不住。本文從溫控精度、填充系數、剪切熱三個變量切入,幫產線建立更主動的安全防護思路。
熱失控是擠出機安全防護真正的對手
物料在擠出機里的溫度來自兩部分:外部加熱和螺桿旋轉的剪切生熱。當兩者疊加超過物料允許范圍,聚氯乙烯會分解脫氯化氫,交聯聚乙烯可能提前交聯,產生的氣體和焦粒還可能堵塞模頭、引發壓力異常。所以擠出機安全防護不能只看“溫度到了沒有”,還要看溫度變化速率和熱量積累趨勢。
溫控精度與填充系數,決定安全邊界在哪里
熱電偶測量滯后是客觀存在的,不同溫控策略能把滯后控制到多大,直接決定防護提前量。溫控參數整定到位,料筒溫度波動小,超溫報警才真正有效;整定不當,誤報頻發,操作人員會逐漸忽視報警。另一個變量是填充系數——螺桿內物料充滿程度。填充過高,剪切熱集中,局部溫度容易偏高;填充過低,物料停留時間拉長,熱歷程增加。兩者都容易讓“設定溫度正常”的假象掩蓋真實風險。
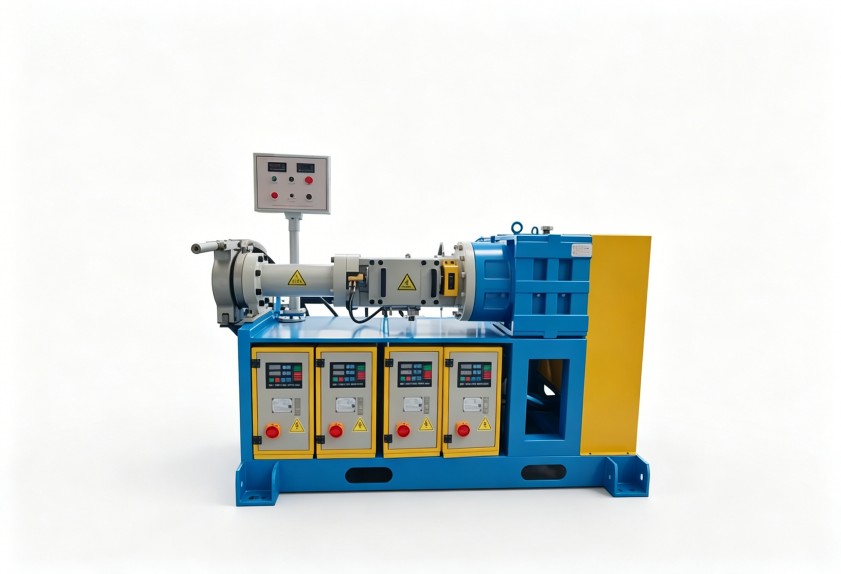
電纜料產線的安全防護改善,可以從三方面入手
第一,把單點報警改成聯動預警,將料溫、熔體壓力、螺桿扭矩放在同一套邏輯里判斷;第二,定期校準溫控系統,對熱電偶滯后做補償,減少誤報和漏報;第三,工藝參數變更時先小批量驗證,確認溫度曲線穩定后再連續生產。這些改善不涉及大規模設備改造,但對擠出機安全防護的實際效果會有直接幫助。
選型時,不能只看安全裝置的配置清單
判斷一套擠出機安全防護方案是否夠用,不能只看配置清單。一部分防護是選配的,一部分防護是設計出來的。機筒溫控精度、螺桿結構是否適合特定電纜料,這些底層因素往往比安全裝置的多少更影響實際安全水平。利拿實業在橡塑混煉成型設備領域有多年的技術積累,對熱敏性材料的加工特性有深入理解,可以將主動熱防護理念融入到非標定制化方案中。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
