

密封件廠嚙合機產量上不去?先別急著換設備
密封件混煉批次總比計劃少?嚙合機產量計算要結合這三個現實因素
橡膠密封件廠按配方算出每批投料量,實際排膠卻總比理論值少一截,不僅打亂硫化排產,還推高膠料單耗。很多廠家第一反應是設備容積縮水,但真正的問題往往出在嚙合機產量計算方式與現場工況的脫節上。本文從填充系數、投料順序、排膠判斷三個維度,分析實際產量低于理論值的原因,以及如何讓計算更貼近真實產能。
理論產量和實際批產之間,差在哪里
嚙合機產量計算通常以“有效容積 × 填充系數 × 膠料密度”為基準。這個公式本身沒問題,但套用到橡膠密封件生產時,有兩個變量容易被低估:
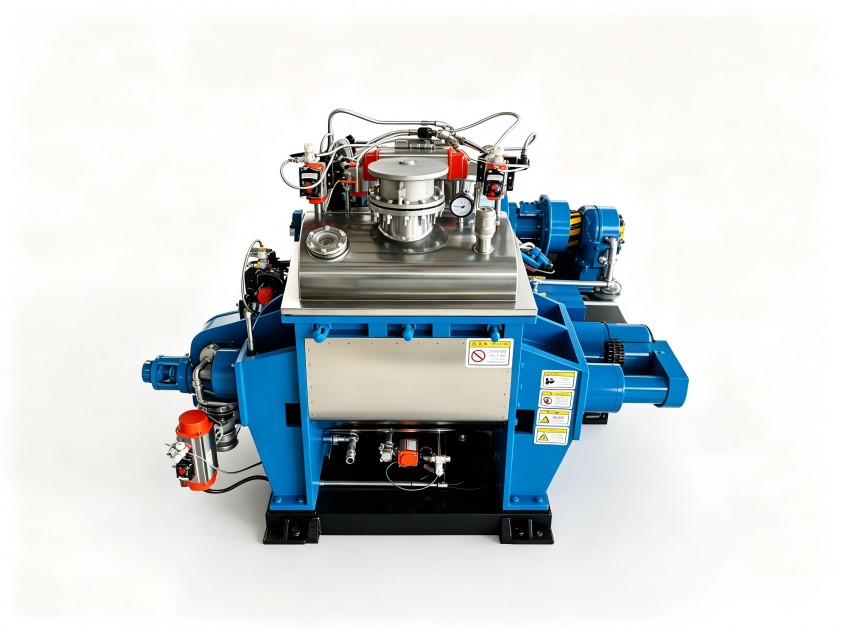
一是膠料門尼粘度偏高,特別是高硬度密封件配方,填料多、混煉阻力大,實際能投入的物料量低于常規填充系數所對應的重量;二是嚙合轉子對物料的包裹性比剪切型轉子更強,投料過量時看起來容積夠,實際混合效果反而下降,被迫縮短每批重量來保證分散質量。
所以,產量計算不是簡單的體積換算,而是要回到“混煉室實際可利用空間 + 轉子構型適用填充范圍”這兩個基礎上重新校準。
投料方式和油料添加順序,直接影響單批產量
密封件配方常含大量炭黑、軟化劑和少量低分子組分。投料時如果一次性把粉料壓入,嚙合型轉子初期負荷陡增,設備過載保護動作反而中斷混煉;現場被迫減少每批投料量來遷就工藝,單批產量自然上不去。
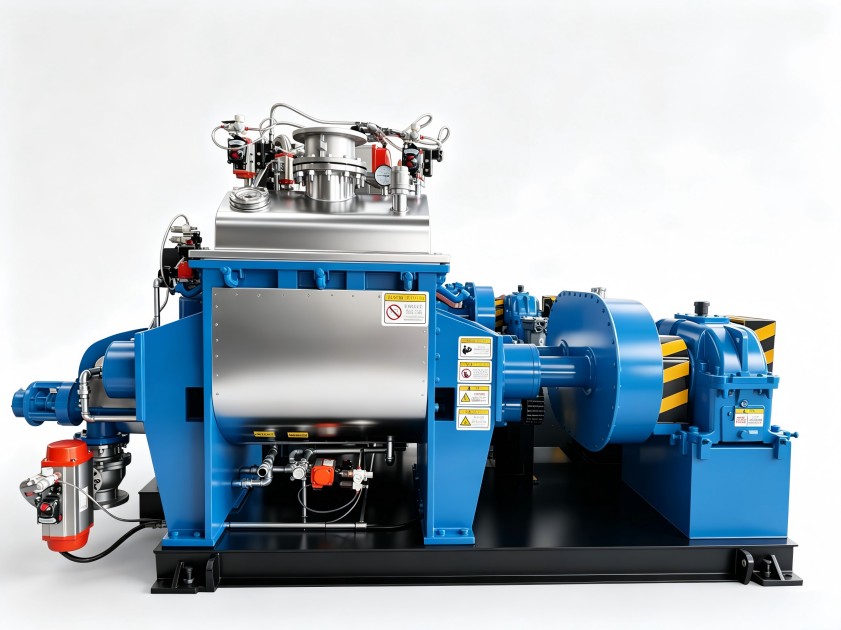
調整方向有兩個:一是把大份量填充劑分兩次投加,讓轉子先建立基礎剪切后再接受第二批粉料;二是油料不要在起始階段全部加入,避免物料打滑導致轉子空轉。投料順序優化后,相同容積下可承載的配方總量會明顯提升,嚙合機產量計算結果也跟著修正。
排膠判斷不準,批次周期的隱性損耗
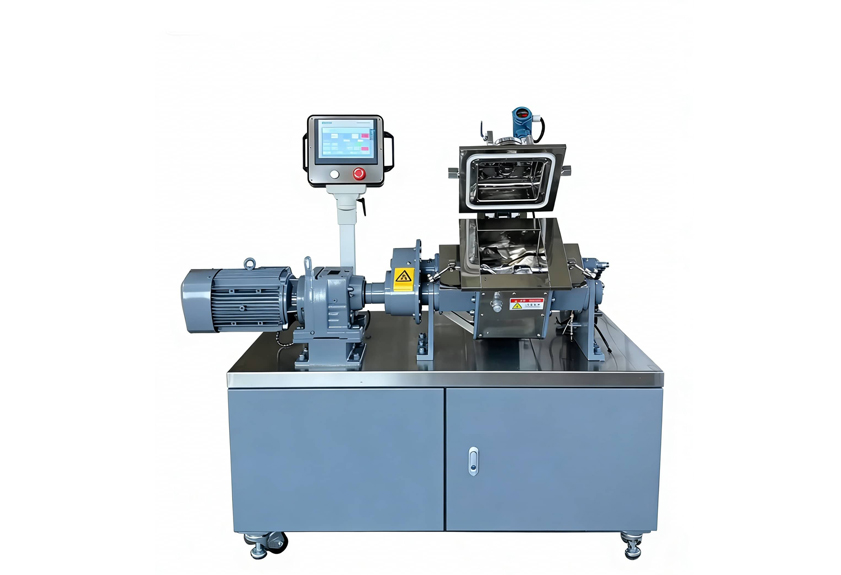
嚙合機生產效率不僅看單批重量,還看單位時間完成的批次數量。不少密封件廠判斷排膠只看電流曲線或時間,忽略混煉室內實際溫度分布,導致要么提早排膠,膠料塑化不充分,下一批需返煉;要么過度混煉,延長了每批周期。
以溫度控制為主線、電流曲線為輔助,確定每車膠料的排膠窗口,是比增加投料量更穩妥的提產方式。每批省出兩分鐘,一個班次下來等于多出兩到三批的有效產出,這種改善往往比調整容積更直接。
讓產量計算匹配現場,再談設備選型
密封件廠評估產能時,與其盯住理論產量,不如先統計一周內每批實際投料量、混煉周期、排膠溫度這三個數據,反推出現有設備的真實產出上限。若經工藝調整后仍無法滿足產能需求,再考慮設備升級。利拿實業在嚙合型密煉機的轉子構型匹配和混煉室容積設計上有成熟經驗,可根據具體配方和工況提供非標定制方案。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
