

開煉機調試別只盯輥距,塑料改性的分散效果還看這兩處
開煉機調試的工藝深度:塑料改性中輥距、溫度與時間的協同
塑料改性造粒前,開煉機承擔著將基料、填料、助劑均勻混合的關鍵任務。開煉機調試如果只停留在“輥距調小一點、多打幾個三角包”的層面,很容易出現填料團聚、分散不均、批次間色差波動等問題。這些質量隱患在后續擠出造粒時才暴露,往往意味著整批物料需要回料或降級處理。更常見的誤區是操作員憑手感頻繁調整設備,卻說不清每次改動對應哪個參數、影響了哪項指標。本文從溫度控制、填充系數、加料順序三個工藝參數入手,分析開煉機調試中容易被忽略的細節,幫助您建立更系統的調機思路。
輥距決定剪切力,但溫度決定剪切效果
輥距是開煉機調試中最直觀的操作項。輥距越小,膠料通過輥縫時受到的剪切越強,填料團塊被打開的概率越高。但單純縮小輥距并不等于分散合格——物料溫度如果控制不住,剪切力再大也會被物料軟化抵消。
塑料改性中常見的載體如PP、PE,在開煉機輥筒上需要維持在合適的軟化區間。溫度偏低,物料包輥性差,剪切力難以傳遞到填料團聚體;溫度偏高,物料流動性過強,剪切作用大幅減弱。開煉機調試時,輥筒溫度應分段確認:投料段、剪切段、翻膠段是否保持穩定,輥面溫度探頭是否準確反映實際溫度,冷卻水閥響應是否靈敏。這些細節決定了分散效果的上限。
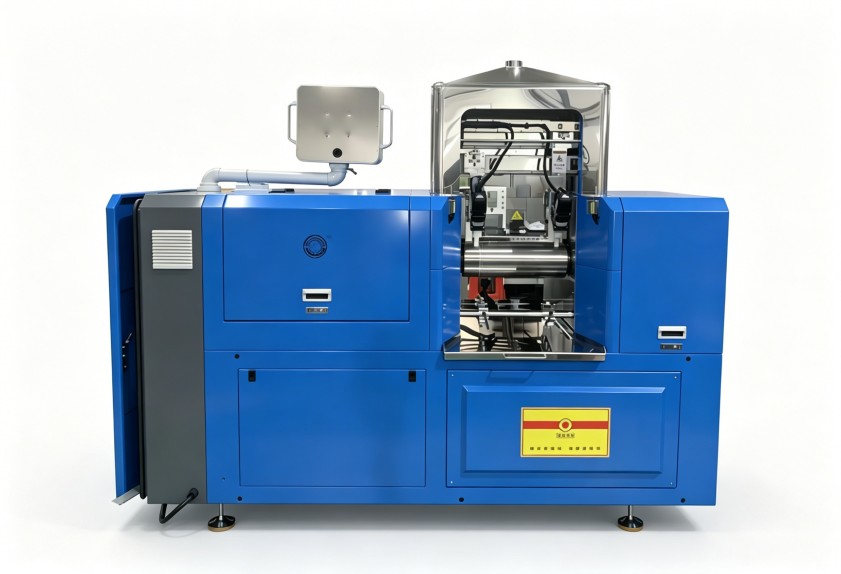
填充系數與加料順序:兩個容易被忽略的變量
除了溫度,填充系數對開煉機調試效果的影響也常常被低估。填充量過少,物料在輥縫間得不到充分擠壓,剪切效率低;填充量過大,堆積物料翻滾不暢,不僅分散不均,還會增加設備負載。不同配方的合適填充系數有明顯差異,粉體比例高的配方需要預留更多翻膠空間,而粒料為主的配方則可以適當提高填充量。
加料順序同樣值得重新審視。部分操作人員習慣將所有原料一次性倒入,這對含有少量液體助劑或微細填料的配方并不友好。先將基料包輥形成連續膠片,再分批加入填料和助劑,往往能讓小劑量組分更均勻地分散。開煉機調試時不妨記錄不同加料順序下的分散效果對比,形成適合本廠配方的標準操作流程。
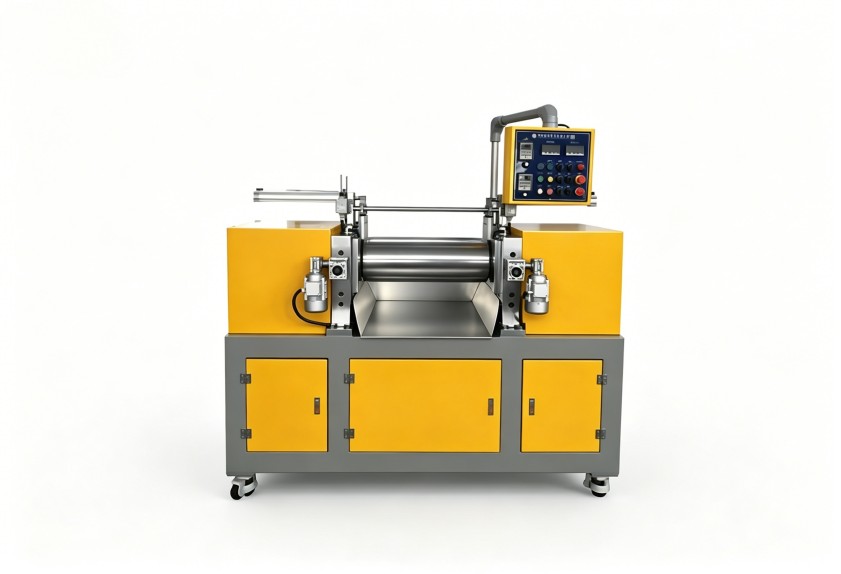
把開煉機調試從經驗判斷變成可控流程
開煉機調試水平的高低,體現在能否把一次偶然的好效果復現為穩定的批量生產。建議從三個方面建立調試記錄:一是明確每種配方的目標輥溫范圍和允許偏差;二是固定加料順序和翻膠次數;三是用目測或過濾壓力值快速判斷分散狀態是否達標。利拿實業在橡塑混煉設備領域有多年工藝積累,其密煉機、開煉機均支持根據客戶配方特點和工藝需求調整配置細節。當調試中遇到難以突破的分散瓶頸,設備本身的溫控精度和結構設計往往是下一步需要評估的方向。
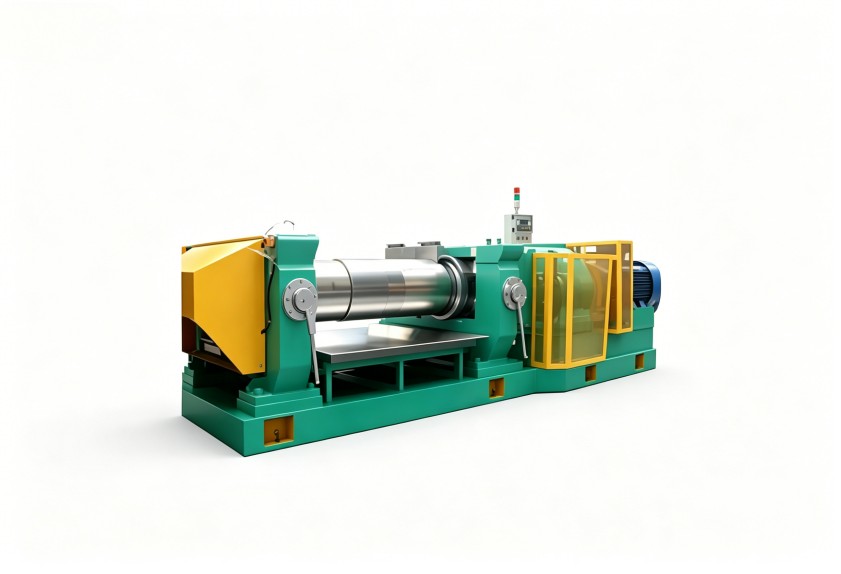
開煉機調試不是單靠某一項參數就能做好的事,輥距、溫度、填充系數、加料順序相互關聯,需要在具體配方中反復驗證。從今天開始,建議您每次調機都記錄一組完整參數,逐步完善屬于自己工廠的調試基準。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
