

壓延厚度總波動?先排查冷卻系統的循環與維護細節
壓延片材厚度反復波動,問題可能不在輥距而在冷卻水溫
生產電纜料時,片材厚度公差變大、表面出現條紋,很多廠家第一反應是調整輥距或更換配方。反復調了幾輪仍不穩定,才意識到溫控出了問題。壓延機冷卻系統承擔著帶走輥筒熱量、維持輥面溫度均勻的任務,它的循環狀態、換熱效率和日常維護,直接影響片材尺寸精度與內部應力分布。本文從生產管理角度,梳理排查與優化冷卻系統的具體思路。
輥溫不均如何在不經意間拉大厚度公差
壓延成型對輥面溫度的均勻性要求很高。冷卻水在輥筒內流動時,若各通道流量分配差異明顯,或水溫在進出端溫差過大,輥面不同區域的熱膨脹程度就不一致。這種狀態下,即使輥距設定完全正確,片材橫向厚度也會出現中間厚、兩邊薄,或局部反復波動的情況。
另一個容易被忽略的環節是冷卻水水質。電纜料生產中,長期循環使用的水若未經過濾或軟化處理,會在輥筒內壁形成水垢。水垢導熱系數低,冷卻能力會隨垢層增厚而逐漸衰減。這種衰減是緩慢累積的,產線記錄上很難直觀看到異常,但片材光澤度下降和厚度波動會越來越頻繁。
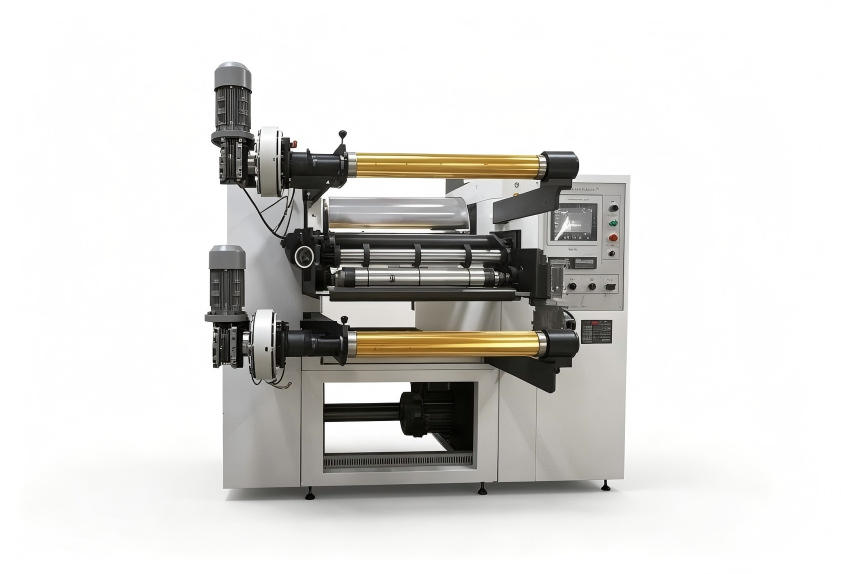
三項管理細節決定冷卻系統能否正常發揮能力
冷卻循環維護:流量與壓差是最直接的判斷依據
日常巡檢時,建議同時記錄冷卻水泵出口壓力與回水溫度。若壓力正常而回水溫度持續升高,說明換熱效率在下降,可能需要檢查過濾器或清洗管路。若壓力明顯波動,則要留意水泵氣蝕、管路漏氣或閥門開度是否被誤調。每個冷卻回路的流量計讀數應有固定基準值,偏離時是排查的第一步。
能耗管理:關注單位產出的冷卻能耗變化
冷卻系統能耗通常不會單獨計量,導致異常難以察覺。有條件的企業可在冷卻水泵和冷卻塔風機回路加裝電表,按每噸片材產量折算單位電耗。連續一周對比數據,若單位電耗上升而產量不變,大概率是冷卻效率下降或設備存在內耗。這類數智化管理手段不增加操作負擔,但對及早發現問題很有幫助。
操作培訓:讓產線人員理解冷卻系統的工作原理
很多操作人員習慣于“輥溫高了就調大冷卻水閥”,卻不清楚閥門調節對輥面溫度分布的實際影響。冷卻系統的調節邏輯與加熱系統不同,存在滯后性,調整后需要穩定運行一段時間才能反映在輥溫上。產線培訓應重點講清各回路之間的關聯,避免多人多次重復調節造成溫度振蕩。
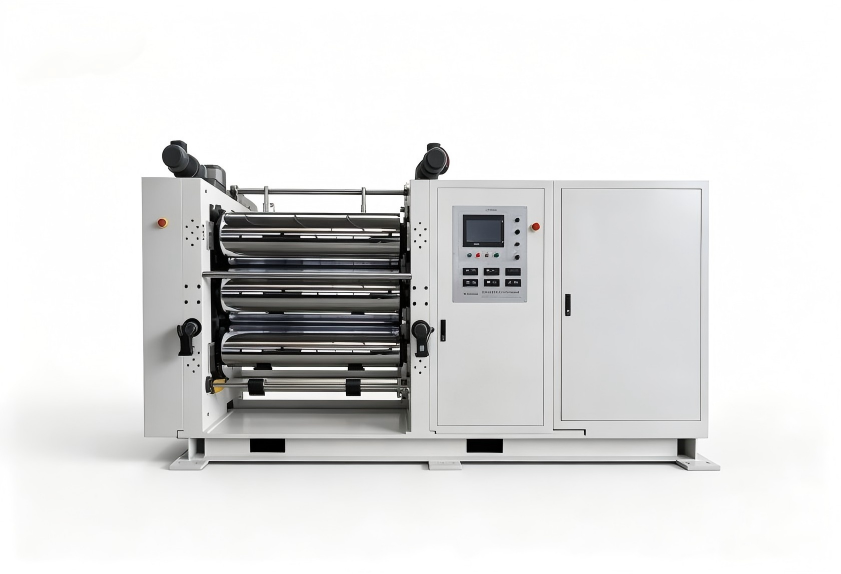
排查冷卻系統異常時,按照什么順序更高效
當出現厚度波動與壓延機冷卻系統相關的問題時,可從三個層面按順序排查。第一層是確認基礎供應條件,即進水溫度、水壓、流量是否在設計范圍內,排除冷卻塔或水泵故障的可能。第二層是檢查輥筒內部流道狀態,觀察回水溫度差異及流量衰減,判斷是否存在結垢或堵塞。第三層才是調節閥門開度或改變運行參數,通過小幅調整并觀察幾分鐘內的穩定趨勢,再決定下一步操作。
優化冷卻控制能帶來的實際收益
做好冷卻系統的日常管理,片材厚度波動的頻率會明顯下降,廢料率隨之減少。輥面溫度分布更均勻后,片材內應力釋放更充分,后工序收卷與存放時的變形問題也會改善。設備因水溫異常導致的熱過載報警減少,停機時間和維修頻次同步下降,單位產量的綜合成本會得到控制。
利拿實業在橡塑混煉與壓延成型設備領域積累了十多年的研發經驗,熟悉電線電纜料生產中常見的溫控難題,可根據客戶現有產線狀況提供冷卻系統優化及非標定制化改造方案。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
