

密封件混煉批次波動大?先理清堆疊式煉膠機流程中的溫控邏輯
堆疊式煉膠機生產流程中,溫度與填充系數如何影響密封件質量穩定性
橡膠密封件對混煉均勻度的要求很高,膠料中任一組分分散不均,都會在硫化后表現為硬度波動、收縮率不穩,甚至在極端工況下出現早期開裂。很多密封件廠家把問題歸咎于配方,但真正的原因往往藏在堆疊式煉膠機生產流程的工藝參數設定里。
常見誤區是照搬通用橡膠的混煉曲線。密封件膠料門尼黏度高、填料比例大,若填充系數和溫度段位不匹配,很容易出現局部焦燒或分散不良。本文聚焦溫度控制、填充系數、混煉時間三個維度,分析它們如何影響密封件品質,并提供可落地的優化方向。
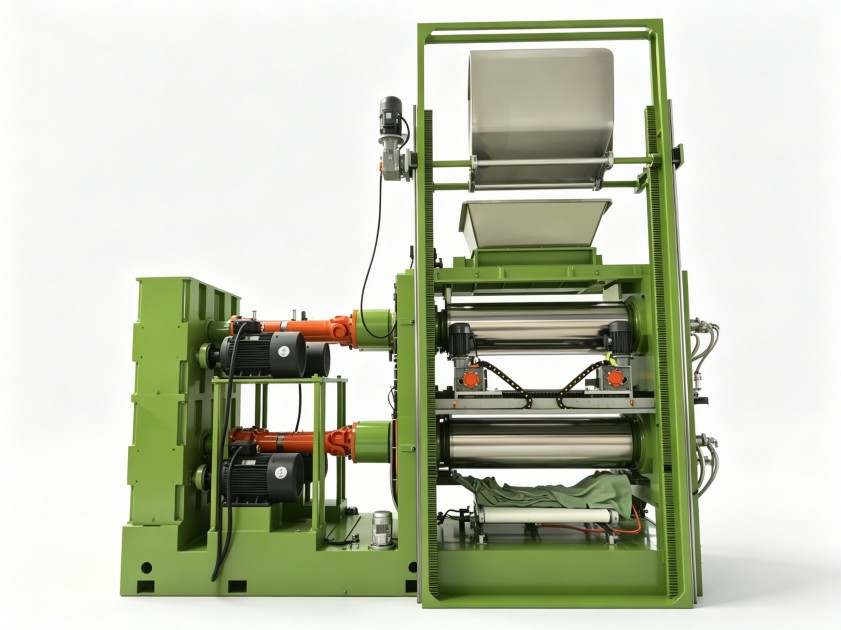
堆疊式煉膠機生產流程的核心環節
所謂堆疊式煉膠機,通常指多臺密煉機按工序上下排布,通過重力或輸送裝置銜接,實現連續化混煉的設備組合。其生產流程一般包括:
- 生膠塑煉:降低彈性,提高可塑性;
- 一段混煉:加入填料、增塑劑,完成初步分散;
- 二段混煉:補充硫化劑、促進劑,控制最終分散均勻度。
每一段對溫度和時間的要求不同,任何一個環節的偏差,都會在密封件成品上放大。
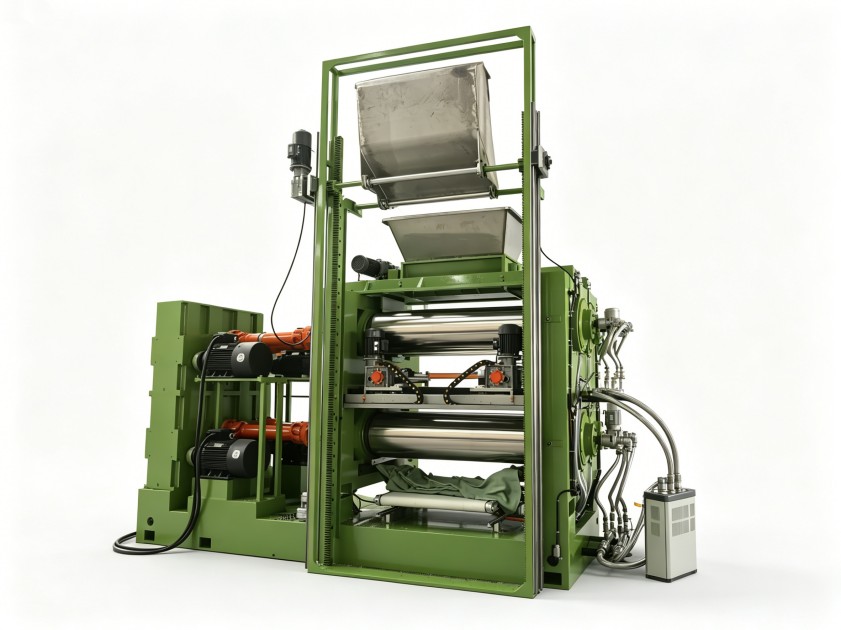
溫控精度:密封件混煉的第一道門檻
密封件配方中常含過氧化物或硫磺硫化體系,對溫度極其敏感。堆疊式煉膠機生產流程中,若一段混煉排膠溫度超過工藝上限,膠料可能提前發生焦燒,導致后續硫化時流動性下降,表面出現缺膠。
建議重點關注以下溫度節點:
- 塑煉段溫度:控制在較低區間,避免機械剪切過熱;
- 一段混煉排膠溫度:根據填料種類設定,炭黑與白炭黑差異明顯;
- 二段混煉加硫溫度:必須低于焦燒臨界點,同時保證分散效率。
部分堆疊式煉膠機采用分段式溫控系統,各段獨立調節冷卻水量,相比單一溫控方式更利于穩定批次質量。
填充系數與時間:容易被低估的變量
填充系數指膠料體積占密煉室有效容積的比例。密封件膠料含膠率較低、填料多,填充系數過高會導致膠料翻不動,剪切不足;過低則延長混煉時間,增加能耗。
實際調整時,可結合以下思路:
- 對高硬度密封件膠料,適當降低填充系數,保證翻煉效果;
- 混煉時間不宜盲目延長,需根據電流曲線或功率積分判斷分散終點;
- 堆疊式布置的設備,需注意上下工序銜接等待時間對膠料溫度的影響。
密封件場景下的設備配置與優化建議
密封件生產批量大、規格雜,設備切換頻繁。堆疊式煉膠機生產流程的應用,需要從整體角度配置設備容積和轉子形式。例如,針對EPDM密封條配方,可選用剪切型轉子提升分散效率;對于氟橡膠密封圈,則更適合溫和混煉的嚙合型轉子。
如果現有設備批次穩定性不足,建議先做一次工藝審計,重點排查:
- 各段溫度曲線是否存在超調;
- 上頂栓壓力是否穩定;
- 冷卻水流量是否隨負載變化自動調節。
這些細節對混煉均勻度的影響,往往比設備品牌差異更直接。
優化方向與選型參考
密封件企業若正計劃更新混煉設備,建議將溫控精度、轉子形式、自動化銜接能力作為核心評估項,而不只對比容積大小和價格。堆疊式煉膠機生產流程的優化空間,很大程度上取決于設備對膠料溫度變化的響應速度。
利拿實業在橡塑混煉成型設備領域積累多年,可根據密封件膠種特性和產能要求,提供從單臺密煉機到多機聯動方案的設計支持,重點解決混煉分散均勻性與批次一致性問題。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
