

膠帶車間煉膠效率上不去?先看堆疊式煉膠機的工況適配
堆疊式煉膠機用于膠帶制造,難點在配方與產(chǎn)能的平衡
膠帶制品對膠料的分散均勻性和門尼黏度穩(wěn)定性要求極高,尤其是輸送帶覆蓋膠與壓敏膠粘合劑層,任何局部焦燒或分散不良都會直接反映在剝離強度和耐磨壽命上。很多膠帶生產(chǎn)車間在上堆疊式煉膠機時,只關注總容積大小,卻忽略了轉子型式與物料特性的匹配,導致產(chǎn)能提上去了,混煉質量反而波動。本文從設備配置與工藝參數(shù)兩個技術切面,梳理堆疊式煉膠機在膠帶工況下的關鍵適配點。
轉子構型決定分散效率,不是轉速越高越好
切線型轉子剪切力強,適合硬質橡膠,但對膠帶用高填充軟膠料而言,剪切熱過于集中,容易引起早期硫化。嚙合型轉子在軸向混合與溫度均勻性上更有優(yōu)勢,對需要反復薄通的膠帶膠料更友好。選型時應將膠料的門尼黏度與轉子棱頂間隙的配合關系作為首要判斷依據(jù),而非片面追求快轉速。
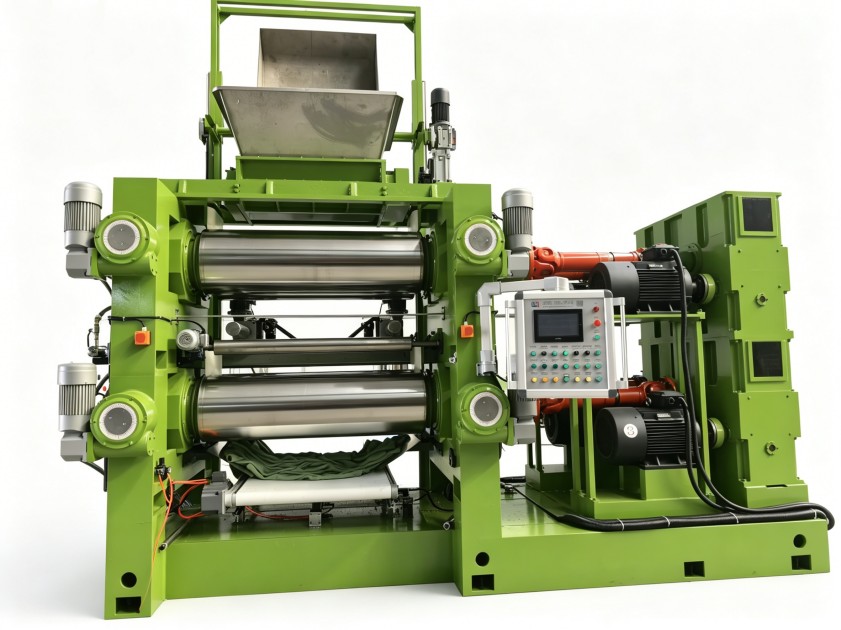
溫控精度直接影響門尼黏度穩(wěn)定性
膠帶配方中再生膠或高乙烯基組分的比例上升后,混煉對溫度窗口的敏感度顯著增加。堆疊式煉膠機用于膠帶制造時,若溫控系統(tǒng)的響應滯后超過設定區(qū)間,膠料黏度波動會直接放大,后序壓延工序的厚度公差將難以收窄。建議重點關注溫控回路的分區(qū)設計以及冷卻水流量與轉子轉速的聯(lián)動邏輯,這比單純加大冷卻塔噸位更有效。
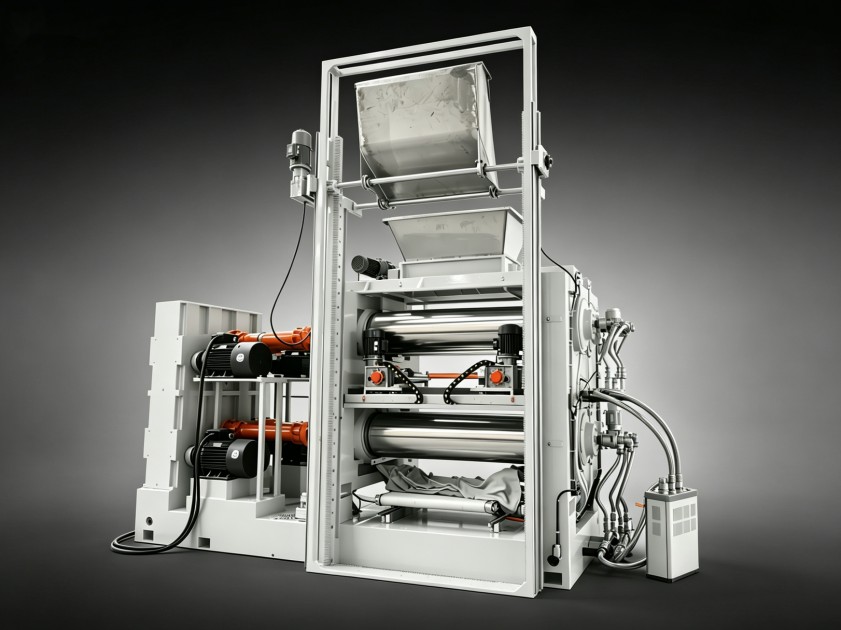
填充系數(shù)與上頂栓壓力需要重新校核
不少膠帶廠沿用橡膠密封件或輪胎胎面膠的填充系數(shù)經(jīng)驗值,但膠帶膠料中纖維狀填料(如短纖維增強輸送帶配方)的堆積密度差異較大。堆疊式煉膠機用于膠帶制造時,填充系數(shù)過高會導致纖維取向紊亂,過低則降低產(chǎn)能并增加能耗。結合具體配方做一次上頂栓壓力與填充系數(shù)的正交驗證,往往是投入最低、見效最快的優(yōu)化路徑。
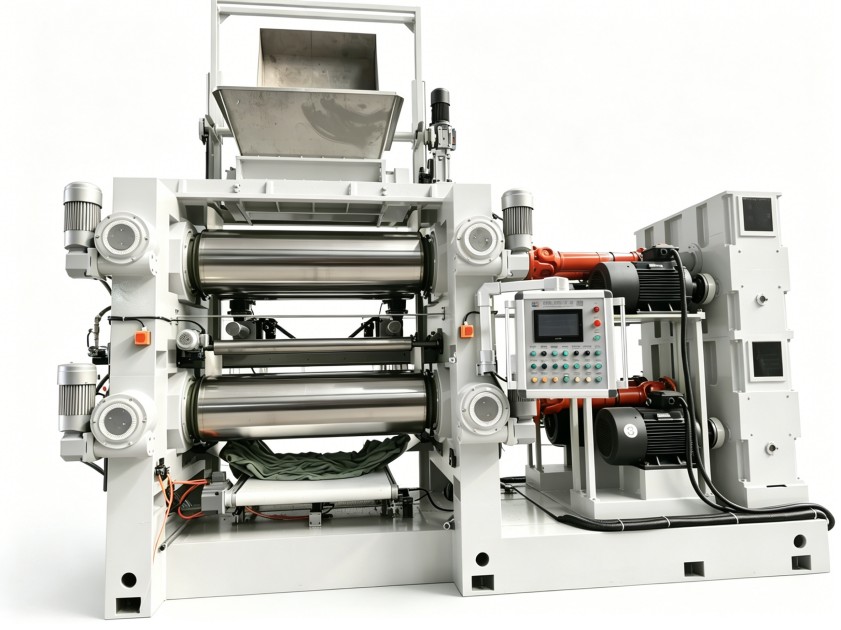
| 適配維度 | 膠帶膠料常見特性 | 設備關注要點 |
|---------|----------------|-------------|
| 轉子構型 | 高填充、軟質、含短纖維 | 嚙合型轉子優(yōu)先,軸向混合效率更高 |
| 溫控響應 | 門尼黏度窗口窄 | 分區(qū)控溫與流量聯(lián)動邏輯 |
| 填充系數(shù) | 堆積密度差異大 | 按配方實測,不宜沿用經(jīng)驗值 |
| 上頂栓壓力 | 對剪切分散敏感 | 壓力曲線可調,匹配薄通工藝 |
從設備能力反推工藝窗口,而非讓配方遷就設備
部分車間在引入堆疊式煉膠機后,仍使用原先開煉機的薄通次數(shù)和時間表,造成產(chǎn)能浪費或過煉。正確的做法是設備到位后,針對典型膠帶配方重新測定排膠溫度與分散度曲線,建立以混煉能量為判據(jù)的終點控制邏輯。利于實業(yè)在交付加壓式密煉機與雙螺桿造粒機聯(lián)動產(chǎn)線時,通常會協(xié)助客戶完成這一輪的工藝平移與參數(shù)標定,避免設備能力與現(xiàn)場工藝脫節(jié)。
堆疊式煉膠機用于膠帶制造,選型本質上是對配方特性、產(chǎn)能節(jié)拍和能耗指標的三方權衡。建議先厘清自身膠種的剪切敏感度與溫度窗口,再反向推導轉子和溫控配置,而非直接套用其他橡膠制品行業(yè)的設備方案。
如需結合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術團隊進一步溝通。
