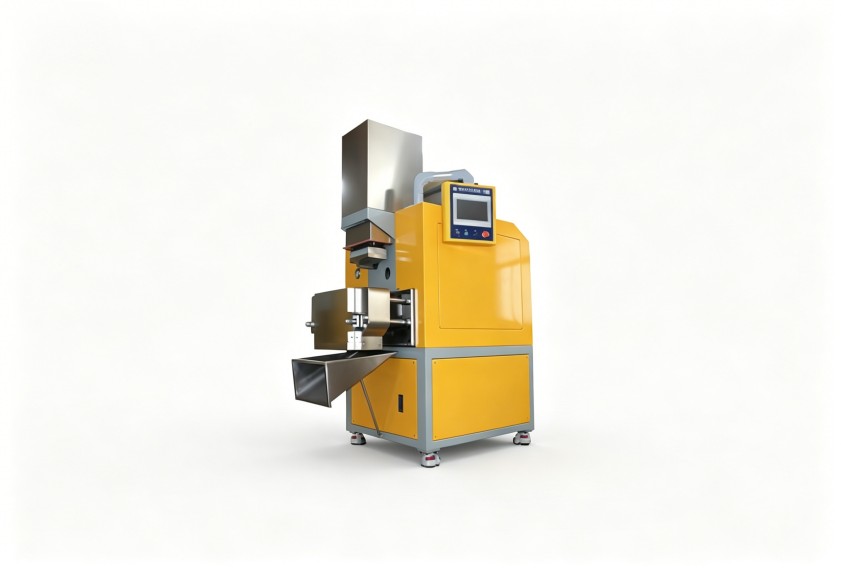
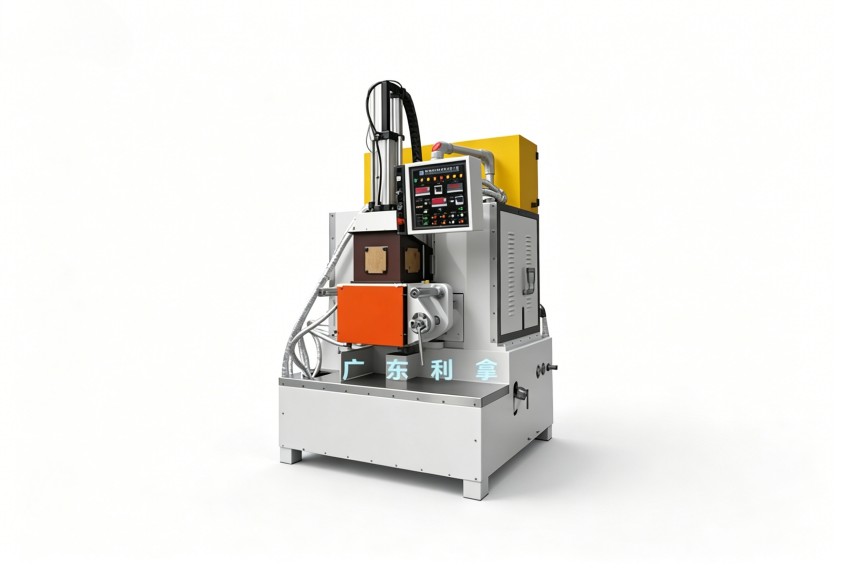
密封件批次色差反復出現(xiàn)?先對照金屬密煉機操作細節(jié)
金屬密煉機操作中的裝料量,直接決定密封件混煉的均勻度
橡膠密封件生產(chǎn)中最怕遇到的情況,往往是同一批膠料前后兩車混煉效果差異明顯。問題常常不是配方變了,而是金屬密煉機操作細節(jié)沒有固定下來。尤其是裝料量,行業(yè)內習慣按容積估算,卻忽略了填充系數(shù)才是真正的控制基準。填充系數(shù)過低,轉子打滑,膠料得不到充分剪切;填充系數(shù)過高,膠料無法翻轉,局部過熱甚至焦燒。每次操作工憑手感微調幾公斤,批次差異就是這么來的。把填充系數(shù)納入金屬密煉機操作規(guī)程,并明確不同硬度膠料的取值區(qū)間,比單純要求“按工藝單執(zhí)行”有效得多。
溫控操作不是看表那么簡單,要盯住轉子與卸料門的實際溫度
密封件膠料對溫度敏感,尤其是含金屬粉末的高硬度配方,升溫速度快且集中。不少現(xiàn)場操作人員只關注密煉室壁溫,卻忽略了轉子棱頂和卸料門區(qū)域的溫度滯后。實際操作中,冷卻水閥門開度如果長期固定不變,夏天冬天排膠溫度能差出十幾度,硫化后的尺寸收縮率自然不穩(wěn)定。高效的操作規(guī)程應當規(guī)定:按排膠溫度偏差動態(tài)調節(jié)冷卻水流量,并在每次混煉結束后記錄峰值溫度與對應時間點。把溫控從“看表”變成“看趨勢”,才能降低對個人經(jīng)驗的依賴。
第一項:確認混煉均勻性前,先規(guī)范轉子轉速與上頂栓壓力的配合
密封件混煉的均勻性,很大程度上取決于轉子轉速與上頂栓壓力是否匹配。轉速太高,剪切熱急劇上升,金屬粉末分散不均;上頂栓壓力不足,膠料在密煉室內翻滾不到位,配合劑難以吃透。操作人員在啟動設備后,應按照金屬密煉機操作規(guī)程中的預設曲線檢查轉速與壓力聯(lián)動狀態(tài)。尤其注意新?lián)Q轉子或維修后,必須重新標定壓力與位移傳感器,不能沿用舊參數(shù)直接生產(chǎn)。
第二項:排膠判斷要同時看電流曲線與溫度曲線,而不是單憑經(jīng)驗
有經(jīng)驗的老師傅常靠聽聲音、看電流判斷排膠時機。但密封件膠料配方多樣,單憑經(jīng)驗容易出現(xiàn)誤判。更加穩(wěn)妥的操作方法是,結合設備自帶的電流曲線與溫度曲線,觀察電流峰值回落并趨于平穩(wěn)、溫度達到工藝上限時再排膠。這個動作應寫入金屬密煉機操作規(guī)程的標準化流程中,讓新員工也能按步驟執(zhí)行,降低人為因素造成的批次波動。
第三項:粘轉子問題要追到操作細節(jié),不能只怪配方或設備
密封件混煉中出現(xiàn)粘轉子,許多人第一反應是配方含膠率高或轉子磨損,卻忽略了操作層面的誘因:填料分批加入的時間間隔過短,導致粉料局部集中;或排膠溫度設置過低,膠料未充分塑化。規(guī)范的操作規(guī)程應明確加料順序與每段混煉時間,并在出現(xiàn)粘料時按“溫度—時間—填充系數(shù)”順序排查。把問題定位到操作環(huán)節(jié),往往比改動配方或更換配件更快見效。
把操作規(guī)范變成可執(zhí)行的動作,設備穩(wěn)定性才有基礎
對密封件生產(chǎn)企業(yè)來說,金屬密煉機操作規(guī)程不是掛在墻上應付檢查的文件。填充系數(shù)怎么定、冷卻水怎么調、排膠怎么判斷、粘料怎么查,每一條都應轉化為具體的操作動作與記錄要求。當操作細節(jié)穩(wěn)定了,設備運行狀態(tài)、混煉質量、能耗水平都會跟著改善。利拿實業(yè)在橡塑混煉設備領域積累了多年研發(fā)經(jīng)驗,支持根據(jù)您的膠種配方與現(xiàn)場工況,提供設備配置與操作規(guī)范配套的整體方案。
如需結合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術團隊進一步溝通。