

電線電纜料生產,冷喂料擠出機省電的突破口在溫控與螺桿匹配
冷喂料擠出機節電技術,把電纜料擠出的每一度電用在刀刃上
電線電纜料生產,尤其是橡膠電纜料的連續擠出供料環節,冷喂料擠出機承擔著塑化與喂料的核心任務,電耗卻常常居高不下。不少廠家遇到耗電高,第一反應是換大電機或提高加熱功率,結果溫度慣性更大,操作工只能降速等待,電費不降反升。要解決這個難題,繞不開溫控精度、螺桿構型與工藝參數匹配三個技術截面,下面結合電纜料產線的常見工況逐一拆解。
冷喂料擠出機的電耗,主要消耗在哪里
冷膠料從料斗進入機筒后,需要在螺桿剪切和加熱元件的共同作用下升溫塑化。如果螺桿某一段剪切過強,膠料局部過熱,冷卻系統就開始介入;溫度降下來后,加熱系統又得重新補充熱量。一來一回,電能在“加熱—冷卻”之間被抵消。這部分無效熱交換,往往比驅動電機本身的耗電更值得關注。冷喂料擠出機節電技術的核心,就是減少這類無效熱交換,而不是單純調低加熱功率。
溫控精度不足,電耗會從這些細節漏掉
橡膠電纜料配方對溫度窗口非常敏感。溫度波動一大,操作工只能把轉速往下壓,產量隨之下降,設備空轉時間拉長,單噸電耗自然上漲。冷卻水閥響應慢的機型,溫度滯后明顯,操作手被迫頻繁手動介入,參數始終穩定不下來。評估設備時,不妨多問一句溫控系統的響應速度和穩定精度。一臺溫度波動控制得住的設備,能減少投料變化帶來的參數修正,省下的電會積累在每一個班次里。
螺桿構型與工藝參數匹配,才是節電的另一半
決定膠料在機筒里經歷什么,不僅僅是溫度。螺桿長徑比、螺紋元件組合方式不同,膠料受到的剪切歷史完全不同。螺桿構型與配方不匹配時,物料容易在某一段累積熱量,測溫點數值偏高,冷卻閥頻繁啟停。這時與其反復調整喂料量與轉速,不如先從螺桿配置上解決問題。填充系數不同,膠料在螺槽內的剪切歷程也會隨之變化。三元乙丙橡膠和氯化聚乙烯橡膠的塑化特性差異很大,共用一臺設備時,通常需要結合配方調整螺紋元件組合,而不是靠大幅降溫硬壓料溫。
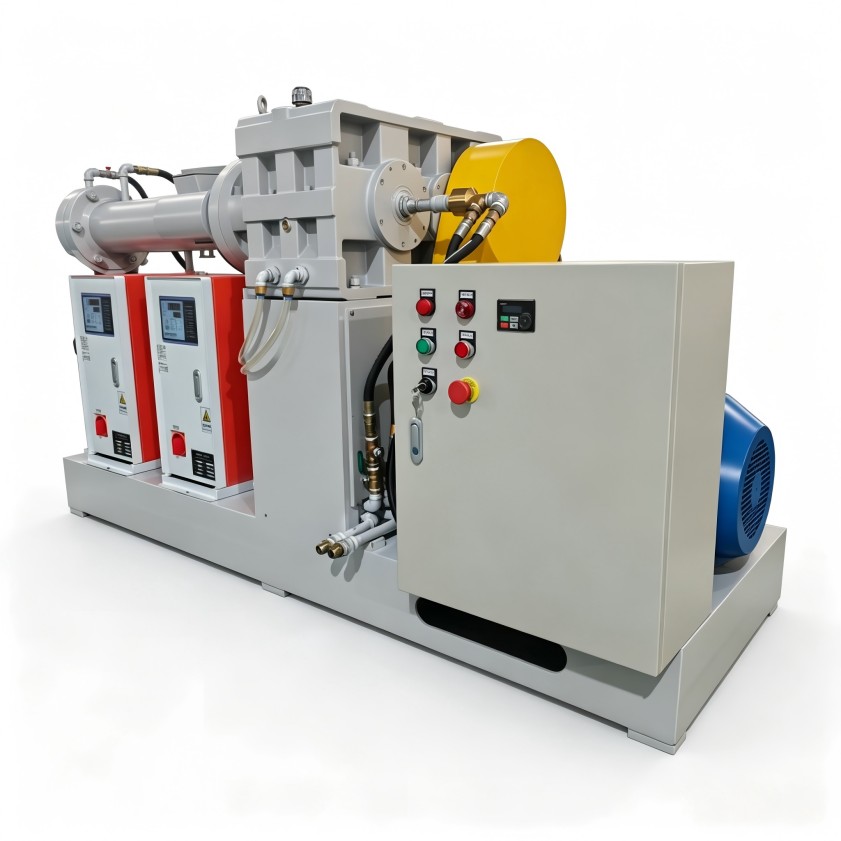
改造現有設備,還是直接上新機型
已投產的產線,可以先檢查冷卻閥響應速度和測溫點位置,再根據膠料配方評估螺桿構型是否需要調整。新上項目則要提前一點:把冷喂料擠出機節電技術納入選型清單時,看看設備是否支持更精細的溫度分區、螺紋元件組合能否靈活調整,以及控制系統能否記錄班次能耗曲線。這種整體匹配需求,很難靠標準機型一刀切滿足。利拿實業在橡塑設備領域有15年以上研發經驗,支持全流程非標定制化方案,能夠從溫控與螺桿結構層面為橡膠電纜料場景做針對性設計。

如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
