

密煉機嚙合間隙失調別硬撐,維修前先看清這三點
密封件混煉批次波動大,嚙合機維修前先判斷這三個維度
橡膠密封件對膠料混煉均勻性的要求很高。密煉機在使用后期出現批次間門尼黏度波動、膠料發脆或局部欠硫,很多管理者第一反應是調整工藝參數,但往往調來調去效果有限,問題根源并不在配方,而在設備本體。比如轉子嚙合間隙因磨損變大,或溫控系統響應變慢,都會直接改變膠料在混煉室內的剪切與熱歷程。本文不展開設備原理,只講利拿嚙合機維修前需要先理清的三個實際維度:修復哪些部位、如何判斷溫控失效、以及維護成本如何算。
先分清是“偶發波動”還是“結構性劣化”
維修決策的第一步不是拆機,而是判斷故障性質。偶發波動通常與當班冷卻水溫度、投料順序有關,調整后即可恢復。但結構性劣化有幾個明顯特征:同一配方連續幾車均出現分散度下降,且轉子電流曲線比新車時明顯平緩或波動加大,這說明轉子棱與混煉室壁的間隙已經超出正常配合范圍。嚙合式轉子的剪切效果依賴棱與壁面之間的精密間隙,磨損后膠料無法獲得足夠的剪切拉伸,靠延長混煉時間只會增加能耗并加速溫升。
另一個容易被忽略的點是密封形式。如果軸端密封磨損后未及時更換,潤滑油或密封液滲入混煉室,會直接改變膠料的極性組分比例。對于密封件這類對穩定性要求高的膠種,這種污染帶來的影響比間隙磨損更隱蔽。因此在判斷利拿嚙合機維修范圍時,應把密封系統檢查放在與轉子間隙同等優先的位置,而不是只盯著混煉室內部。
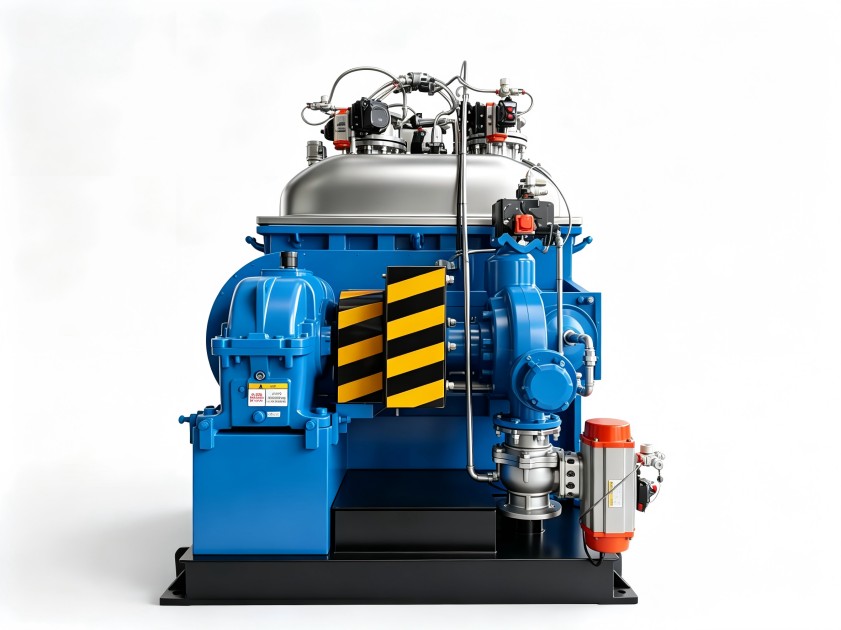
混煉均勻性下降,先查轉子和溫控的配合狀態
嚙合式密煉機的優勢在于低溫慢速混煉,適合丁腈膠、三元乙丙膠這類需要溫和剪切的密封件膠料。但如果溫控系統出現遲滯,實際溫度偏離設定值超過一定范圍,膠料在混煉室內經歷的焦燒歷程就難以一致。此時即使轉子間隙正常,批次穩定性依然無法保證。建議先對比空載與負載狀態下的溫度響應速度,再檢查感溫探頭插入深度是否有物料結焦包裹。
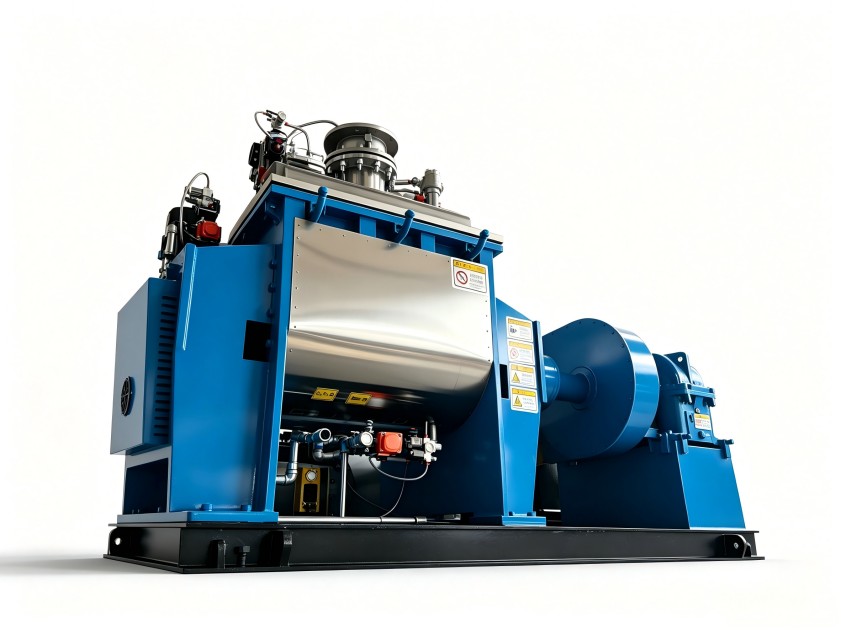
同時要留意轉子端面與混煉室側壁的間隙變化,這一部位磨損往往比棱頂更早。端面間隙過大會導致膠料在死角滯留,形成老化膠疙瘩,隨批次混入后成為密封件表面的暗斑或氣孔隱患。這類問題修起來周期不長,但在檢修時需要一并評估齒輪箱與軸承的配合間隙,避免只修混煉部分而忽略傳動鏈的累積偏差。整體來看,一次針對性的維修應包含間隙恢復、密封更換和溫控標定三個項目,單做其中任何一項都難以完全解決混煉波動問題。
維修價值怎么衡量,能耗與廢品率是兩條主線
密封件生產企業關注的不只是維修價格,更是停機與維修是否值得。從能耗角度看,轉子間隙增大后,電機做功中有相當一部分消耗在無效摩擦上,而非膠料剪切;單位產量電耗上升,冷卻負荷同步增加,這是可以直觀對比的數據。從質量角度看,混煉不均導致的試料損耗和客戶退貨,往往遠超一次維修費用。
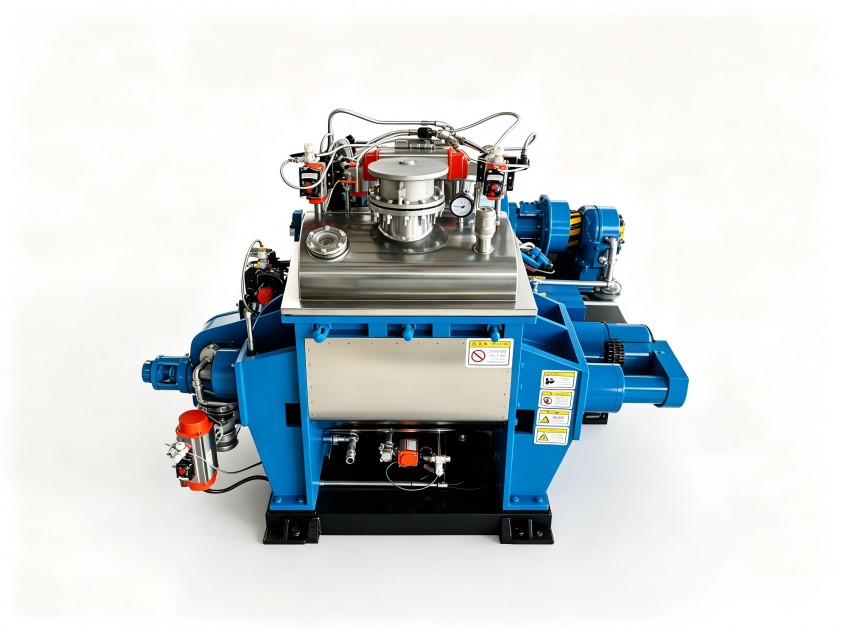
以年產能數千噸的密封件混煉車間為例,因設備狀態劣化導致的廢品與返工成本,會隨生產推進成倍放大。與其在工藝參數上反復嘗試,不如先對設備狀態做一次系統評估。利拿實業支持按客戶現場工況進行全流程非標定制化的方案設計,包括維修后的工藝驗證與操作培訓銜接,幫助設備管理者在恢復精度的同時建立更規范的日常點檢習慣。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
