

同樣看壓延機參數表,為什么有人做不了高端膜
壓延機參數表:輥筒配置與溫控精度才是決定膜材質量的關鍵
一般來說,新能源材料的功能膜、極片膜對厚度一致性和表面光潔度的要求,遠高于普通薄膜,不少產線升級時,工藝人員拿著同行或舊設備的壓延機參數表做參考,裝機之后卻發現產品良率上不去,問題往往不在參數本身,而在于參數表里真正決定設備上限的幾項數據,沒有被正確解讀。
壓延機參數表為什么不能直接“抄作業”
不同行業對壓延質量的要求差異很大,輪胎行業更關注膠料的致密性和排氣效果,而新能源材料行業則對膜材的厚度公差、表面缺陷密度有近乎苛刻的指標,同一張參數表,在橡膠密封件場景下夠用,換到新能源材料產線上就可能完全不具備參考價值,所以解讀壓延機參數表,先要明確自己的產品定位和工藝窗口。
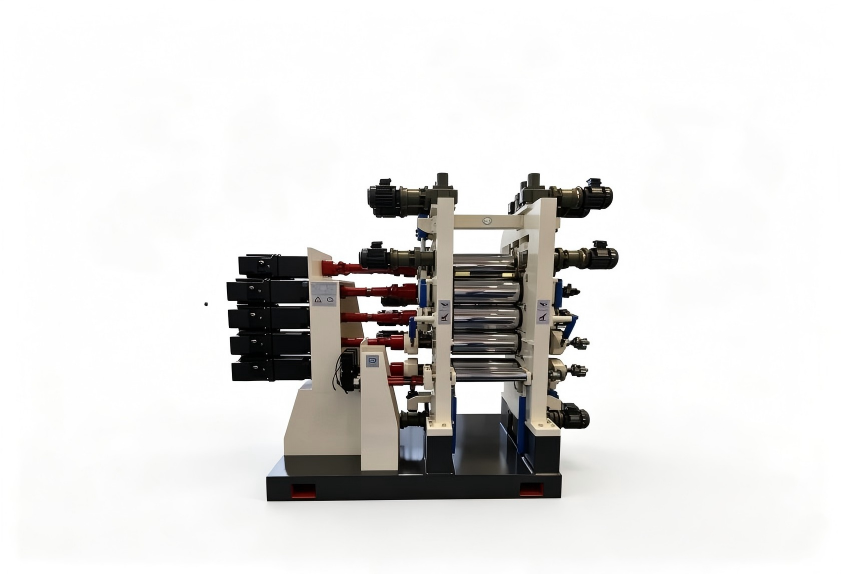
壓延機參數表通常列有輥筒直徑、輥面寬度、輥速范圍、電機功率、最小間隙等基礎數據,這些數據能反映設備的基本規格,但無法直接告訴你,這對輥筒壓出來的膜,厚薄公差能不能穩定控制在目標范圍內;輥面溫度波動會不會導致晶點或條紋;收卷張力變化會不會讓薄膜產生內應力。
輥筒尺寸與材質:決定厚薄極限和表面質量
輥筒是壓延機的核心執行部件,它的剛性、材質和表面處理工藝,直接決定膜材的最小可壓厚度和厚度均勻性,參數表上的輥筒直徑和輥面寬度,看起來只是尺寸數據,實際上背后關聯的是輥筒的撓度變形量;輥面越寬,壓延時輥筒中部的彎曲變形越大,如果沒有輥筒撓度補償或中高設計,膜材中間和兩邊的厚度就會出現明顯差異。
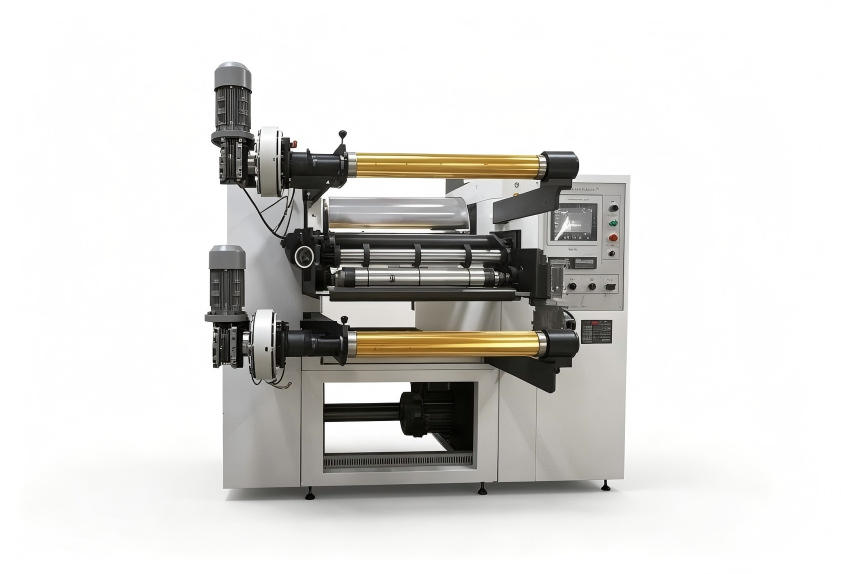
輥筒材質和表面處理方式同樣也很關鍵,冷硬鑄鐵輥、合金鍛鋼輥的表面硬度和導熱系數不同,壓延含陶瓷粉末或高粘度高分子材料時,輥面磨損速度和溫度分布的均勻性也會不同,通常情況下高端膜材生產建議重點關注輥筒材質等級、表面鍍鉻或鏡面拋光精度、是否有內腔螺旋流道等參數項,這些比單純的輥徑數字更能反映設備品質。
溫控精度:影響的不只是外觀,還有結晶行為
新能源材料中許多高分子膜材屬于半結晶聚合物,壓延過程中輥溫直接控制著分子鏈的取向和結晶速率,輥面溫度波動過大,膜材局部會形成厚度不均和結晶不均勻,后續拉伸工序就容易出現破膜,因此壓延機參數表里的溫控精度指標,比輥速范圍更值得仔細研究。
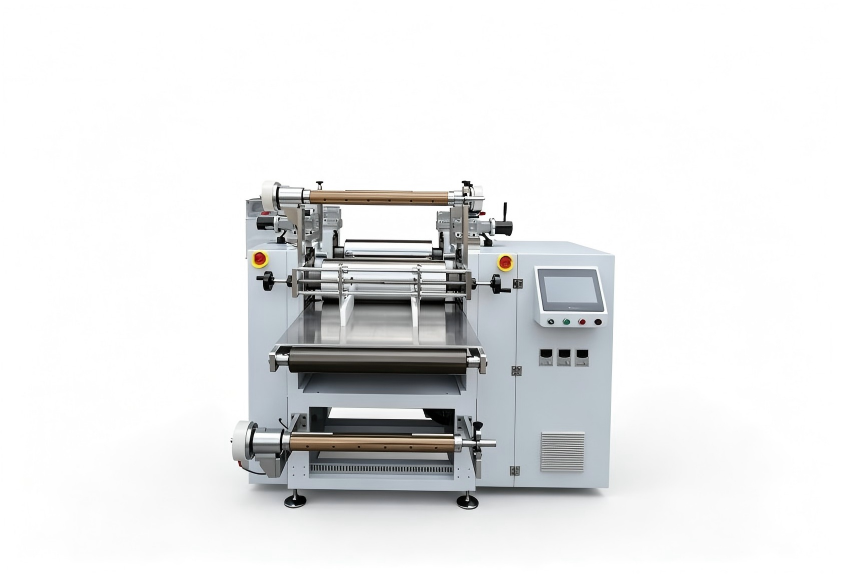
傳統壓延機的溫控方式多采用簡單的通水冷卻或電加熱,輥面溫度波動在±5℃甚至更大,對于高端光學膜、電池隔膜等應用,輥面溫度波動需要控制在更小范圍內,看參數表時,建議確認溫控系統是閉環PID控制還是簡單的開關量控制、輥面測溫點數量和位置、輥體內流道設計是否均勻,這些配置決定了設備能否應對高熔點、高粘度或對溫度敏感的特殊配方。
值得多花時間確認的三個參數細節
參數表上標注的最小壓延間隙是機械極限,不等于穩定生產厚度,需要確認在哪個輥速和壓力范圍內,厚度公差仍能保持在工藝要求區間,壓延機上下輥之間需要一定的速比來產生剪切作用,用于混合和延展物料,速比調節范圍越寬,對不同配方和工藝的適應性越強。
對于薄膜類產品,牽引和收卷張力控制精度會影響膜材的平整度和內應力,參數表上如果只寫收卷最大直徑,不寫張力控制方式,建議向設備廠家進一步核實細節。
從參數表到穩定生產,中間還差一次工況溝通
壓延機參數表是設備能力的說明書,但不是工藝方案的保證書,同一臺設備,壓延PVC膜和壓延陶瓷粉末片材,推薦的輥溫、輥速、速比可能完全不同,選購設備時,拿著自己的配方和產品要求,與設備廠家逐項核對參數表中每個數據對應的工況條件,遠比單純對比參數數字更有意義。
利拿實業在橡塑混煉與壓延成型設備領域積累了多年研發經驗,可根據您的具體膠種配方、產能要求和生產工況評估方案,提供從混煉到壓延成型的全流程非標定制化設備配置,如需進一步溝通,可與利拿實業技術團隊聯系。
