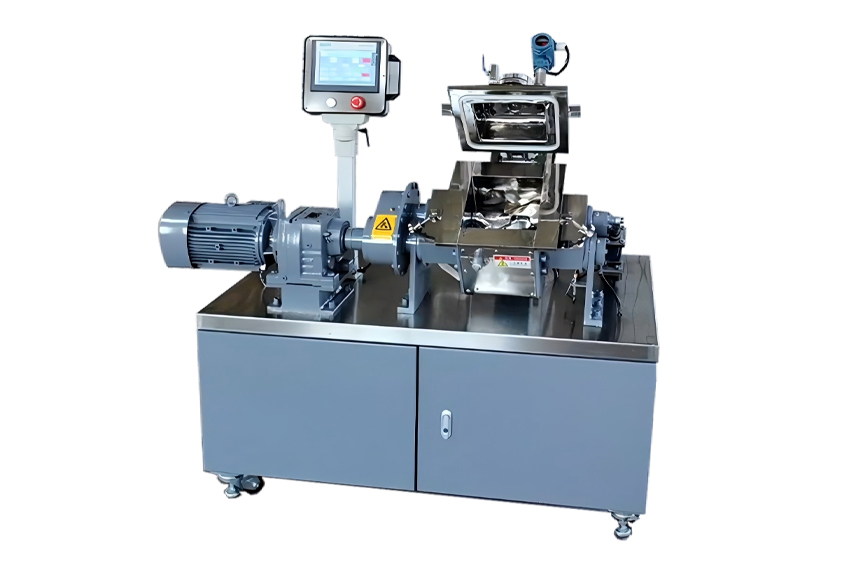
利拿嚙合機轉子間隙異常?先看膠料受力與溫控聯動
橡膠密封件混煉不均,問題不一定在配方,而在嚙合機受力與溫控的配合
很多廠家在碰到混煉問題的時候呢,第一反應就是去調整配方或者把混煉時間拉長一點,但往往忽略了設備本身的因素。實際上橡膠密封件生產中最常見的質量投訴,無非就是混煉后膠料出現局部的生膠塊、硬度波動這些情況,還有就是排膠溫度偏高導致焦燒。這里頭最關鍵的是嚙合機的轉子間隙、填充系數和溫控精度這三者之間的匹配關系,它們要是沒有形成聯動的話呢,再好的配方也很難穩定落地。
轉子間隙的大小,直接關系到密封件膠料的分散效果
嚙合式轉子的工作原理其實不復雜,就是兩根轉子相互嚙合在一起,對膠料產生剪切、拉伸和擠壓的作用。這個間隙的大小直接決定了剪切區的受力強度。間隙偏小的時候呢,局部剪切熱會急劇上升,膠料溫升過快,有早期硫化的風險;反過來要是間隙偏大了呢,剪切力又不夠了,炭黑或者填料難以充分分散開來,制品表面容易出現“白點”或者硬度偏低的情況。所以說對密封件這種對硬度和回彈一致性要求比較高的制品來說呢,轉子間隙要結合膠種的門尼粘度和填充系數一起來評估才靠譜一些的,不能光看設備出廠時的那個標準值就完事了。
填充系數和溫控精度這兩個參數,經常被低估了
密封件膠料的填充系數通常是比較高的,但也不是說越大就越好。填充量過高的話呢會擠壓轉子的嚙合空間,膠料翻滾不充分了以后呢混煉均勻性反而會下降的。另外嚙合機單位體積的功率密度比較高嘛,溫控系統要是響應不及時的話呢排膠溫度很容易就突破工藝窗口了。排查的時候可以從幾個方向入手:一個是按膠料實際密度和配方比重復核一下填充系數,別老沿用經驗值;再就是檢查轉子內部和混煉室壁面的冷卻水道有沒有結垢或者流量不足的情況;還有就是對比實際排膠溫度和設定值之間的偏差呀,看看溫控精度是不是滿足工藝要求。
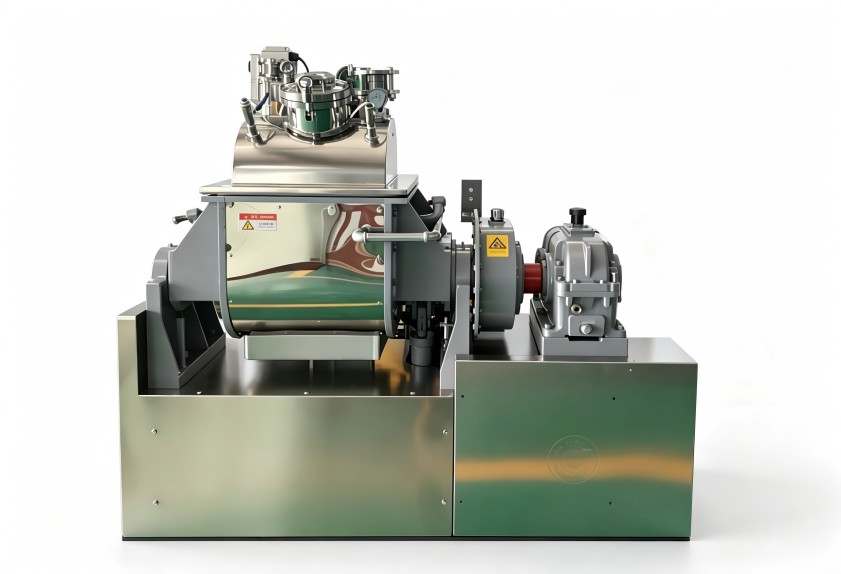
從生產管理角度減少批次間的質量波動
設備狀態穩定了工藝才能復現出來嘛。橡膠密封件的生產批次多、配方切換也頻繁的,每次換料以后要是沒有規范的清機確認流程的話呢殘留的膠料就會直接影響下一批的硫化特性了。日常管理中可以建立轉子間隙的定期檢測記錄呀,再結合電流曲線和溫度曲線來判斷設備的磨損趨勢。有時候會發現同樣工藝參數下混煉電流明顯下降了呀這種情況往往就意味著轉子間隙已經發生了變化了得及時去調整或者修復才行。
選型的時候要把設備參數和具體膠料工況對應起來
嚙合機選型這個事情吧不是容積越大越好也不是轉速越高就越好。橡膠密封件常用的膠種像NBR、EPDM、FKM這些呀它們的剪切敏感性和溫升特性差異還是很大的呢。利拿實業在提供嚙合機方案的時候呢會先了解清楚膠種配方、填充系數目標和溫控要求這些情況然后再來確定轉子構型、容積和驅動功率的匹配關系。利拿嚙合機在轉子密封形式、冷卻流道設計和控制系統這幾個方面呢都是圍繞混煉一致性和運行穩定性來優化的也支持按具體工況調整配置的。要是您想結合自己的具體膠種配方、產能要求和生產工況來評估方案的話呢可以和利拿實業的技術團隊進一步溝通交流一下的。