

堆疊式煉膠機發往海外前,裝配精度和溫控調試為何決定產能
堆疊式煉膠機出口驗收:溫控裝配和轉子間隙比參數表更值得盯
橡膠密封件生產過程中,最讓人頭疼的就是同批膠料的門尼黏度出現波動,結果硫化出來以后尺寸忽大忽小,廢品率一下子就上去了。不少工廠碰到這種情況,第一反應就是懷疑配方出了問題,但實際上混煉環節的溫度均勻性往往才是那個看不見的瓶頸。特別是堆疊式煉膠機這種連續混煉設備,它的轉子結構本身就比較復雜,膠料在腔體里停留的時間又不長,這種時候溫控系統也好、裝配精度也好,只要稍微有點偏差,排膠溫度就差出去十幾攝氏度了,這可不是危言聳聽。
再說到出口貿易這塊,設備要經歷長途海運,還要經過不同氣候帶的環境變化,要是驗收標準只停在一個“空車運轉正常”的層面,等到了客戶現場,各種毛病就都暴露出來了。本文就從溫控系統裝配、關鍵部位間隙控制這兩個維度來拆解一下,看看堆疊式煉膠機在出口之前應該重點確認哪些技術細節,也好幫您建立一份能夠落地的驗收清單,不至于到了現場才手忙腳亂。
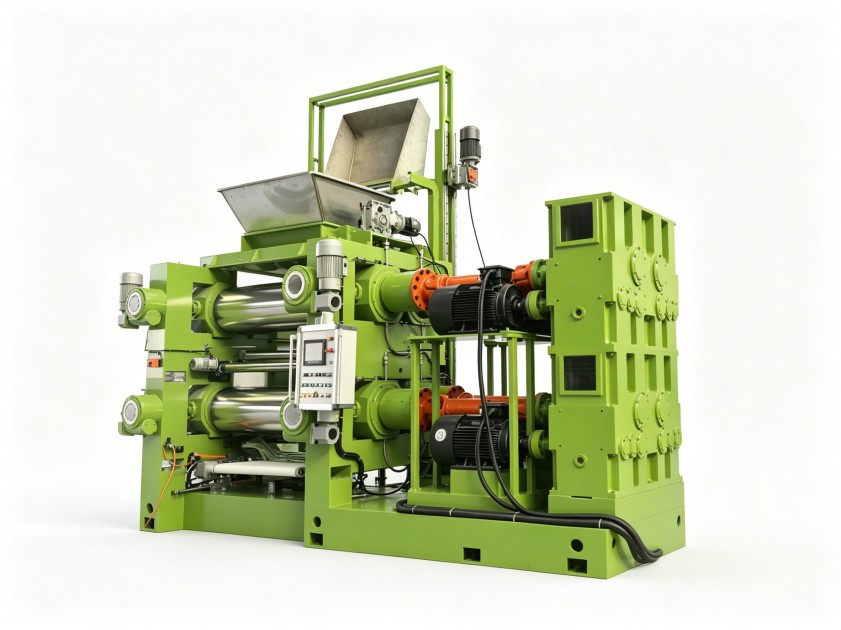
溫控系統裝配:堆疊式結構對溫度均勻性的放大效應
堆疊式煉膠機的腔體結構是上下層疊的,膠料依靠重力作用依次通過各段轉子,這種設計的優勢在于連續生產效率比較高,不過相應的代價就是每一段的溫度控制都會累積到最終的混煉效果上面去。裝配過程中,比較常見的問題出在測溫探頭的安裝位置上,探頭要是太靠近冷卻水道,或者在死角區域里面待著,測出來的數據就代表不了膠料實際溫度,自動控溫系統就會按照這個錯誤信號去調節,結果排膠溫度就跟著漂移了。
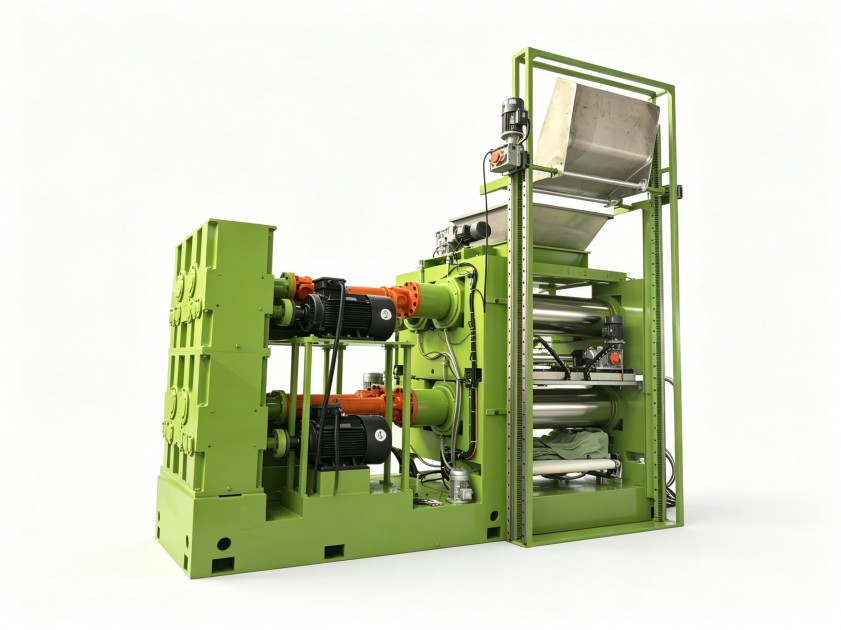
出口設備做驗收的時候,有兩方面要特別上心。一個就是各段腔體的冷卻水道有沒有做耐壓測試,這個很關鍵,能避免運輸震動之后出現滲漏的情況。另外一個就是測溫系統的響應速度,看能不能跟得上堆疊式結構的連續出料節奏。有些設備空載的時候溫度控制看著挺準的,可一旦投料就開始波動了,這種問題多半是溫控閥門的動作滯后造成的,說到底是裝配跟調試環節的匹配沒有做好。與其等設備到了海外客戶現場再排查這些問題,不如在出廠前就用低轉速、小投料量的方式試運行一下,再看看各段溫度曲線的同步性,發現問題也能及時處理掉。
轉子間隙和密封結構:決定混煉質量的長周期因素
說到轉子與腔壁的間隙,它對剪切效果的影響是最直接的。間隙要是大了,膠料就會打滑,混煉不均勻的情況就出來了;間隙要是小了,局部升溫比較快,焦燒的風險又上來了。這里還有一個需要注意的地方,就是國內組裝環境和海外實際使用工況之間是存在溫差的,再加上膠料軟硬度的差異,實際運行時的間隙表現也會跟著變。出口貿易里面常用的做法是預留熱膨脹余量,但具體該留多少,還得看客戶所在地區的氣候特征來定,這個細節恰恰是很多設備在出廠驗收的時候沒有細化到位的地方。
密封結構這塊,也一樣不能忽視。堆疊式煉膠機各段腔體之間的連接處,通常就是泄漏的高發位置,特別是處理高硬度密封件膠料的時候,內部壓力波動比較大,端面密封要是沒有經過嚴格的研磨處理,輕一點的話漏粉污染車間環境,嚴重的還可能造成軸承進料損壞。在驗收的時候,不能光看靜態密封效果,最好用一段帶填充劑的膠料實際走一遍流程,觀察運轉半小時之后有沒有微小滲漏出來。這類問題在出廠前發現的話還是比較容易處理的,要是等到了海外再維修,那成本就是成倍往上翻了。
試機工況選擇:用客戶常用膠料驗證設備真實水平
出口設備的試機環節,很多工廠習慣用自己的膠料來測試,有偏好性地選擇熟悉的材料,這個做法其實容易掩蓋問題。堆疊式煉膠機在海外客戶現場的工況往往跟國內試機環境不太一樣,比如環境濕度、冷卻水溫度、膠料批次波動這些因素,都會影響到混煉效果。建議試機的時候至少要覆蓋兩種不同門尼粘度的膠料,一種偏軟一種偏硬,看看設備從低負荷過渡到高負荷的過程是不是平穩順暢,有沒有異常情況出現。
出口貿易中的裝配經驗,是設備長期穩定運行的基礎
說到底,堆疊式煉膠機在出口貿易中的競爭力,不光體現在設備出廠參數表上面,更關鍵的還在于裝配環節對細節的把握程度,以及對海外工況的預判能力。利拿實業在橡塑設備研發方面有15年以上的經驗積累,在堆疊式煉膠機的溫控裝配和轉子精密調試上,可以根據客戶所在地區的氣候特征和膠料特性,提供針對性的出廠設置方案,幫著減少海外安裝調試階段的隱性成本支出。
如果需要獲取針對性的設備選型建議還有工藝優化方向,可以聯系利拿實業的技術團隊來進一步溝通。
