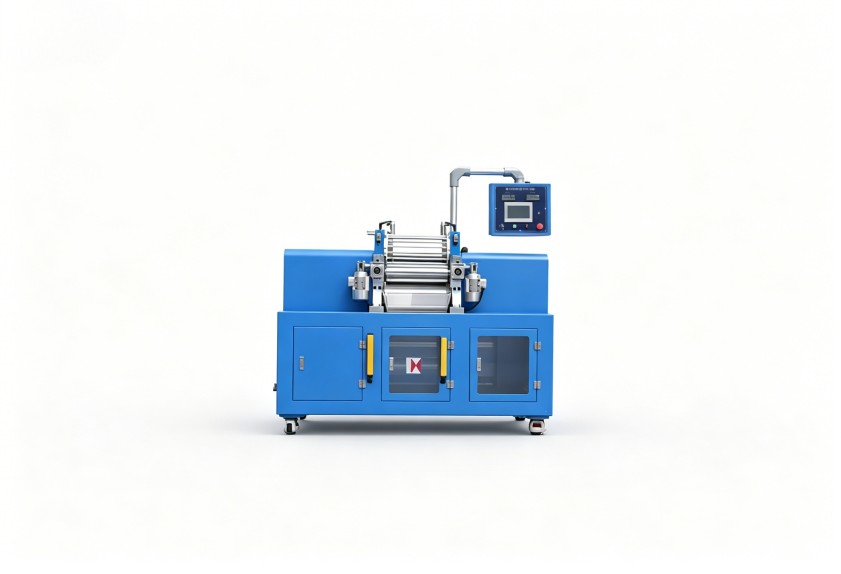
密封件開煉機尺寸選錯,混煉不均勻和溫升失控怎么解
開煉機尺寸與密封件生產良率的關系,比多數人想的更直接
很多做橡膠密封件的廠商,平時碰到混煉不均、膠料溫度降不下來、輥筒磨損速度異常快這類問題的時候,一般來說第一反應都是去調配方,很少會想到問題根源其實是手里的開煉機尺寸和現行的生產工藝不匹配,輥筒的直徑和長度,直接決定了膠料單次通過輥隙時的剪切強度和塑化效果,要是尺寸選小了,膠料在輥隙里停留的時間不夠,炭黑就沒法完全分散開;尺寸選大了的話,又容易出現散熱跟不上的情況,搞不好還會讓膠料提前硫化,碰到這類問題,你光靠調整配方或者改工藝參數,大多時候只能臨時緩解癥狀,從設備規格層面重新捋一遍,才是能從根上解決問題的思路。
輥筒直徑與長度:先看容量,再看塑化效果
開煉機的尺寸參數,最直觀的體現就是輥筒直徑和工作面長度,這兩個數值放在一起,就定死了單次投料量的上限,針對密封件生產場景來說,氟橡膠、硅橡膠這類特種膠料對剪切熱都很敏感,直徑太大的設備很容易造成局部溫度上升過快的情況;但直徑太小的話,又沒法輸出足夠的剪切應力,很難把占比很小的添加劑均勻分散開,通常情況下,判斷尺寸合不合適的第一步,是先比對設備的標稱容量和你實際的投料量,容量的匹配度會直接影響膠料在輥隙之間的堆積狀態,堆得太多或者太少,都會打亂正常的吃料流程,要是你長期投料量都低于設備容量的下限,膠料根本沒法在輥面上形成連續的包輥層,混煉效果自然就會打折扣。
輥筒速比與溫控能力:影響尺寸選擇的兩個變數
把輥筒直徑和長度選定之后,速比是第二個得確認的、和尺寸直接相關的參數,速比的大小,決定了膠料在輥隙之間受到的剪切和撕扯強度,密封件配方里很常見的低硬度膠料,需要把速比調小一點,避免產生過多的額外熱量;高填充類的配方就需要適當把速比加大,來提升炭黑等填料的分散效果,不同尺寸的設備,能實現的速比范圍也不一樣,這個得結合你實際用的膠種來綜合權衡,另外,輥筒的尺寸還會直接作用在溫控效率上,大直徑輥筒的熱容量更大,升溫會有明顯的滯后,對需要精準控制輥面溫度的薄壁密封件生產來說,算不上友好;中小型規格的設備,在溫度響應速度上通常會更靈敏,要是你廠里的主打產品是小型密封圈,沒必要盲目追求大規格的設備,多留意中等尺寸機型的溫控精度反而更實用。
從生產管理角度重新評估現有設備
設備尺寸的合理性,也可以從日常積累的操作數據里反向推出來,要是你平時換料清洗的時間經常超過半小時,或是每個班次給輥筒軸承做潤滑保養的頻率明顯偏高,就說明當前的設備規格和生產節拍的匹配度是有問題的,開煉機的尺寸本來就不是越大越好,大規格設備在能耗和占地面積上的額外成本,很多時候都被大家低估了,平時膠料種類多、單批次的生產批量小的場景,優先選中等輥面寬度的機型,就能減少不少換料過程中的原料損耗,要是單一膠種就能支撐大批量生產的情況,倒是可以適當把長度方向的尺寸放寬,換更高的生產效率,車間的層高還有內部搬運通道的寬度,也得納入尺寸評估的考量范圍,免得設備做好了進場的時候卡殼,沒法順利運到車間里,要是你現在手里的設備已經沒法滿足密封件生產的質量要求,調整工藝參數之后也看不到明顯改善,就可以把設備替換的事提上日程,結合你這邊具體的膠種配方、產能要求還有現有廠房的條件,利拿實業可以根據你的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。