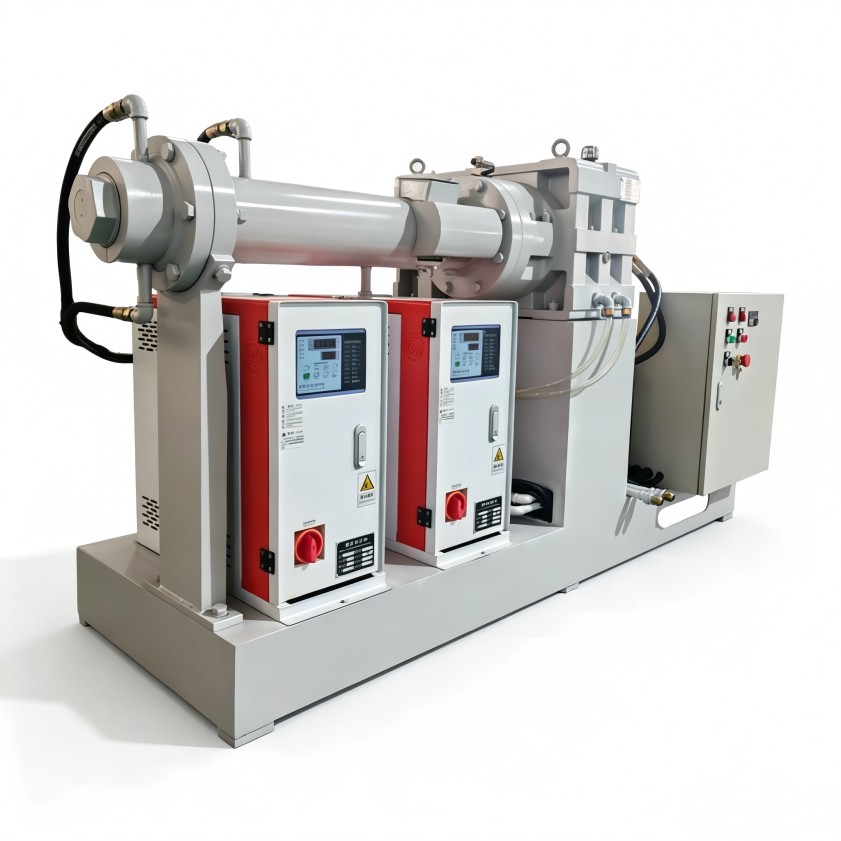
冷喂料擠出機溫度頻繁波動?先排查溫控系統的三處信號
冷喂料擠出機故障排除,先校核溫控鏈的工藝參數基準
像硅橡膠、氟橡膠這類新能源材料,在冷喂料擠出機上加工的時候,溫度稍微有點波動,問題往往就被放大了,焦燒、尺寸不穩定、膠料流動性變化,這些情況都容易出現,材料成本本身就高,報廢損耗算下來就更嚇人了。現場的技術人員碰到這種狀況,很多時候第一反應就是去調螺桿轉速,或者干脆換個批次的膠料試試,但溫度控制這東西是個系統性的事情,你單點去調參數,根本上很難解決掉。這篇文章想從溫控精度、冷卻結構設計還有工藝參數匹配這幾個層面,整理出一套實際能落地的排查思路,供大家參考。
先弄清楚溫度波動從哪來
冷喂料擠出機和熱喂料設備有個很大的不同,膠料進到機筒的時候基本就是室溫狀態,塑化需要的熱量主要靠螺桿剪切生熱,機筒加熱只是輔助作用。所以溫度控制這件事,不是單純把設定值穩住就行了,關鍵要在剪切生熱和冷卻散熱之間找到那個平衡點。有時候設備表面上顯示的溫度有漂移,這不一定是溫控表本身出了毛病,很可能是整條溫控鏈里的某個環節已經不干活了。通常情況下,溫度波動的原因可以歸成三類:加熱和冷卻的切換邏輯不匹配,冷卻介質的流量和壓力不穩定,再就是溫度傳感點的反饋位置沒法代表膠料的真實溫度。現場排查的話,建議順著這三條線去看,別一上來就忙著換溫控表或者螺桿。

排查溫控鏈,先看這三處
測溫點位置是否真的“看見”了膠料。 大多數冷喂料擠出機檢測的是機筒壁溫,這個溫度和膠料中心溫度之間是有滯后的。要是測溫點離加熱器或者冷卻水路太近,反饋值倒是響應快了,但膠料內部的真實熱歷史容易被掩蓋掉。你可以對比一下多區溫度曲線的變化斜率,這樣往往能判斷出來傳感器有沒有位置偏差。
冷卻通道是否存在局部死角。 有些工廠水質不太好,冷卻水道內壁用久了就會積聚水垢,水流截面積變小了,換熱效率自然就下降了。這種劣化是慢慢來的,操作人員平時不太容易察覺。到這個時候,即使溫控表顯示數值正常,實際冷卻能力已經跟不上了,尤其是連續高速擠出的時候,溫度會不知不覺地往上爬。
加熱與冷卻的切換是否過于頻繁。 PID參數要是設定得不對,系統就容易在加熱和冷卻之間反復過沖,溫度曲線看起來就跟鋸齒一樣波動。這個情況經常被誤判成溫控表的質量問題,其實根源在于控制邏輯和實際工況不匹配,這點需要留意一下。
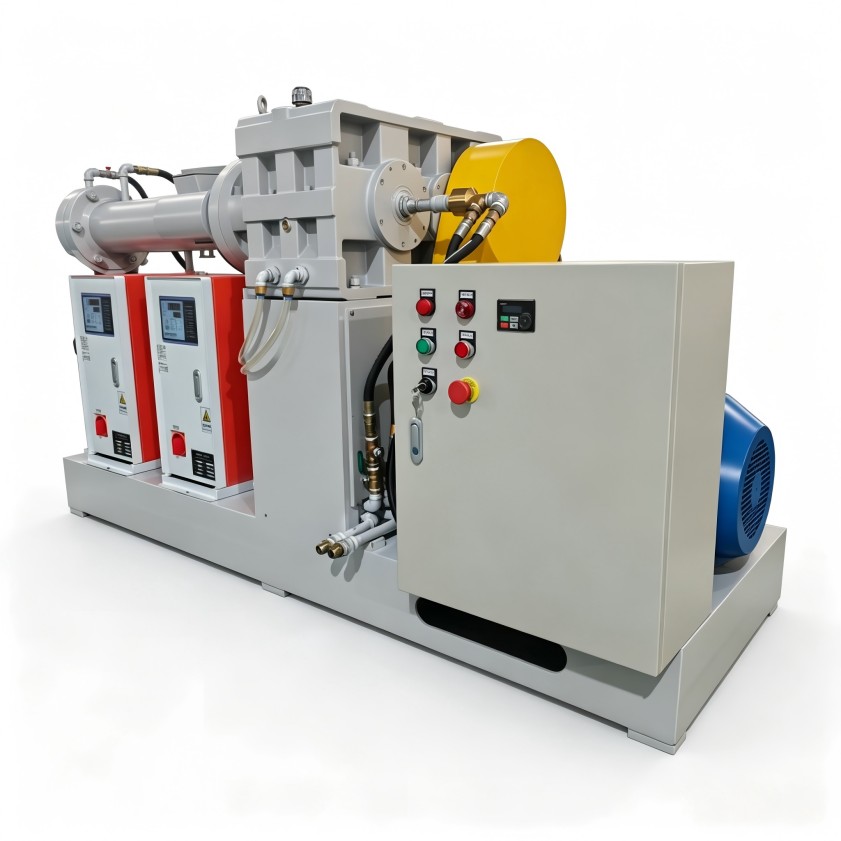
新能源材料工況更容易暴露溫控短板
硅橡膠、氟橡膠這些材料的擠出溫度窗口相對比較窄,溫度偏高了容易焦燒,偏低了塑化又不充分,排氣段那邊還可能出現氣泡或者密實度不夠。這類材料對機筒各個分區的溫度一致性要求會更高一些,冷卻效率必須跟得上高速剪切產生的熱量。如果冷卻結構的設計余量不夠,設備當時能開起來,但長期連續生產的時候,穩定性多少會打折扣。針對這樣的工況,排查冷喂料擠出機故障的時候,建議先做兩項基礎驗證:一個是測量各冷卻水路的流量差異,看看有沒有分配不均的情況;另一個是在穩定工況下記錄各區的溫度偏差,判斷溫控系統能不能在負載變化后快速回歸到設定值。這兩項數據出來的結果,比單純看報警代碼要有參考價值得多。
從現場排查到設備選型
冷喂料擠出機的溫控問題,不能光盯著某個零件是不是壞了,還得看整條溫控鏈的設計跟當前膠料特性是否匹配。老設備反復出現溫度失控的話,可以先測試冷卻流量、校準傳感器,再考慮要不要改造;選購新設備的時候,則要重點考察溫度分區是不是獨立可控、冷卻通道方不方便清理、傳感器布局能不能真實反映膠料溫度,這些設計上的細節,往往直接決定了設備在特殊膠種上的長期表現了。如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。