

橡膠密封件硫化機噸位選錯,模具壽命和產(chǎn)品致密度都受影響
硫化機噸位選的不是“力氣”,而是單位面積上的有效壓力
橡膠密封件在硫化的時候,其實就是讓膠料在溫度跟壓力一起作用下完成交聯(lián)的,這個道理大家都明白。很多配方師天天盯著溫度曲線看,但很容易忽略了一個事實,就是模具型腔里的膠料實際感受到的壓力是多少,這個取決于合模力和模具實際受壓面積的比值,跟硫化機銘牌上標的那個噸位數(shù)字并不是一回事兒。
拿我們常見的200噸硫化機來說吧,你要是裝了個小模具上去,型腔里面壓力當然就充足了,但是把這個模具換成了大一點的,可能連飛邊都壓不嚴實了。這就是選硫化機噸位最經(jīng)常踩的一個坑,光看總噸位是多少,沒有去算單位面積上的壓力夠不夠。像橡膠密封件這種產(chǎn)品,本身尺寸不算大,但致密度要求又很高,這個方面的誤差會直接影響到成品的氣密性還有使用壽命,所以說這個問題還是挺關(guān)鍵的。
噸位與模具投影面積的匹配邏輯
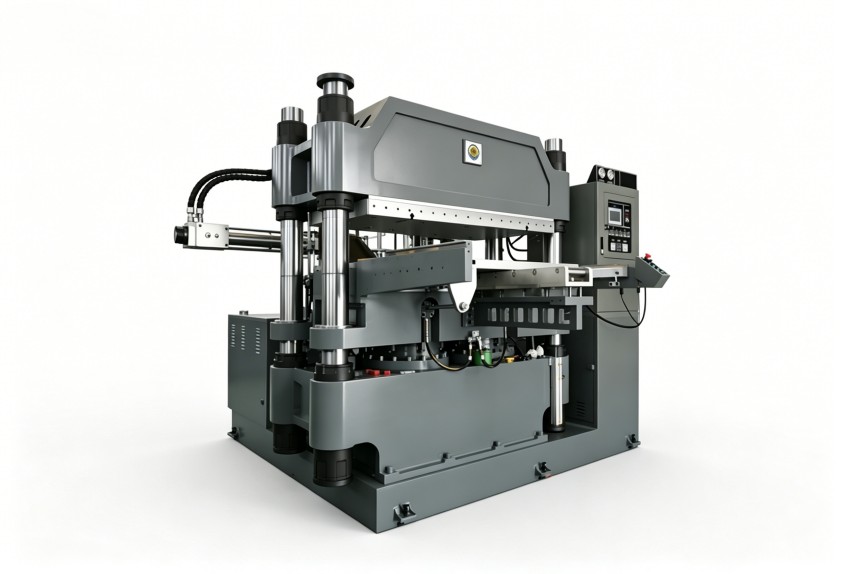
要算自己到底需要多大噸位的硫化機,第一步肯定是要確認模具分型面的投影面積是多大。這里還要注意一下,模具里邊放膠料的型腔區(qū)域、分型面承壓區(qū)域還有溢料槽那塊兒,這些不同位置的受力情況差別是很大的。行業(yè)經(jīng)驗來看,密封件產(chǎn)品特別是那種帶金屬骨架的油封類產(chǎn)品,是需要更高的單位面積壓力才能保證膠料與骨架粘合得足夠致密。
行業(yè)里一般都用"有效硫化壓力×投影面積=理論噸位"這個公式來做估算,不過真要選型的時候,建議大家在這個基礎(chǔ)之上再留一些余量出來。因為模具用久了以后,分型面會有一些微小的變形,加熱板的熱膨脹也會讓實際受力的分布發(fā)生改變。要是按理論值的上限去選設(shè)備,長期滿負荷運轉(zhuǎn)下來,設(shè)備出現(xiàn)故障的概率那是會明顯增加的。
溫控精度與硫化時間:噸位之外的隱性變量
硫化機噸位選得對不對,解決的只是"壓得緊不緊"的問題,但是橡膠密封件的品質(zhì)好不好,還得看溫度的均勻性怎么樣。厚壁的密封件對溫度梯度是很敏感的,加熱板表面如果溫差太大了,同一套模具不同位置上的膠料硫化程度就會不一致,靠熱源近的位置都已經(jīng)正硫化了,邊緣的地方還沒達到足夠的交聯(lián)密度呢。
這種情況在選了噸位偏大設(shè)備的時候更容易碰見。為什么呢,因為大型硫化機的熱板尺寸本來就大,溫控系統(tǒng)響應(yīng)速度要是跟不上,模具中心和邊緣那個溫差就會被放大。最近這些年橡膠密封件行業(yè)對尺寸穩(wěn)定性的要求是越來越高了,所以溫控精度現(xiàn)在已經(jīng)成為衡量硫化機性能的一個重要指標了。與其一味地加大噸位,不如把熱板內(nèi)部流道設(shè)計還有測溫點布局好好改善一下,這樣往往能帶來更明顯的品質(zhì)提升。
密封件生產(chǎn)場景下的參數(shù)協(xié)同
咱們實際生產(chǎn)的時候,硫化時間和噸位并不是各管各的。以小尺寸O型圈來舉例吧,模腔數(shù)量比較多、投影面積也挺可觀,這就要求足夠的合模力把模具鎖緊;而大型異形密封條呢,反而更依賴熱板溫度的均勻性。所以在規(guī)劃生產(chǎn)線的時候,要把產(chǎn)品族譜按照投影面積和壁厚分個組,然后分別去匹配不同噸位、不同工作臺面的硫化機,不要想著用一臺大噸位設(shè)備把所有的產(chǎn)品都包圓了。
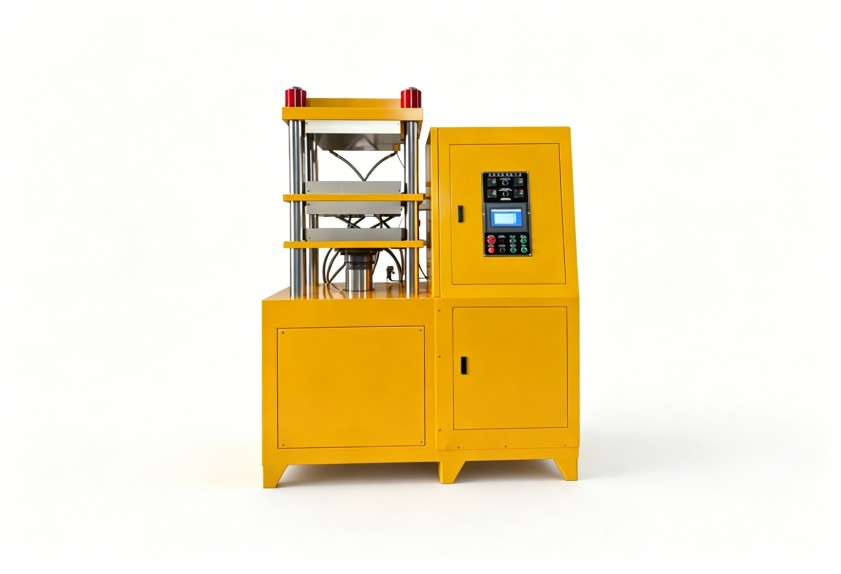
設(shè)備用久了之后能耗這個問題也得留個心眼。噸位虛高的設(shè)備,液壓系統(tǒng)容積大,待機時候的損耗和升溫的耗電量都跟著上去了。對于多品種、小批量的密封件車間來說,快速換模能力和溫控穩(wěn)定性有時候比極限噸位還要來得重要,這直接影響到綜合生產(chǎn)效率。
選型前先理清產(chǎn)品族譜與工藝窗口
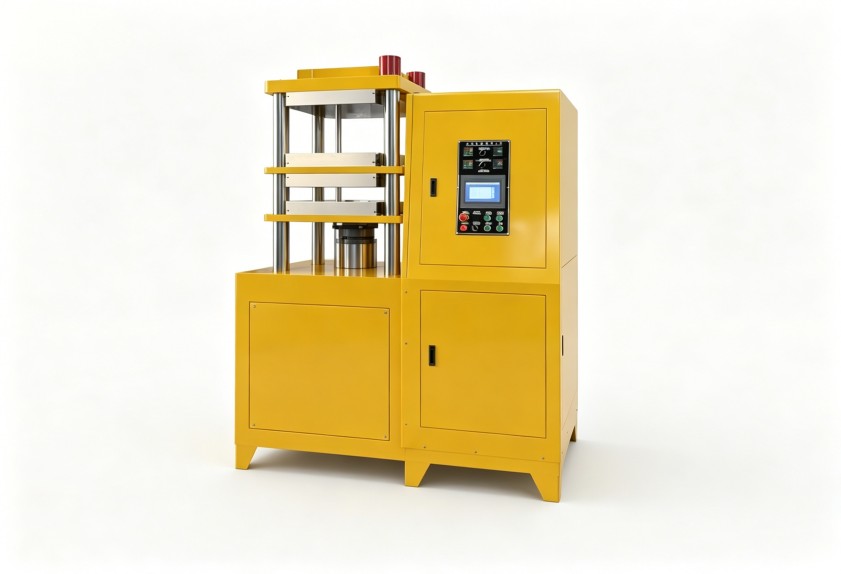
小編建議把現(xiàn)有產(chǎn)品的模具投影面積、膠料種類、硫化溫度、壓力窗口還有產(chǎn)能預(yù)期都整理成一份清單,然后再根據(jù)這份清單去評估設(shè)備的工作臺面尺寸、噸位區(qū)間和溫控系統(tǒng)該怎么配置。不同的膠種之間差別也是蠻大的,比如NBR、EPDM、FKM這些材料的流動性就很不一樣,對合模力增速和排氣動作的要求也有各自的講究,這些因素都要納入硫化機噸位選擇的綜合判斷里邊去考慮。
利拿實業(yè)可以根據(jù)您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。設(shè)備配置這個東西本來就沒有什么絕對的標準答案,關(guān)鍵是看跟你的具體產(chǎn)品結(jié)構(gòu)、工藝窗口還有產(chǎn)線規(guī)劃匹配不匹配。
