

胎面厚度忽厚忽薄?先查壓片機這三個關鍵環節
胎面壓片厚度波動,問題不一定出在膠料上
輪胎生產過程里,壓片工序要是出現厚度不均的情況,胎面半成品的重量公差就會直接放大,后道工序的貼合精度還有硫化外觀都會跟著受影響,不少廠家碰到這類問題,第一反應就去調整配方或者煉膠工藝,可往往調了一圈下來,厚度波動的問題還是沒解決,實際上,問題的根源常常藏在壓片設備本身的三個環節里:輥筒的剛性表現,溫控系統的實際精度,還有調距機構的響應狀態。
輥筒撓度:出片橫向不均的常見源頭
出片橫向厚度不一致,也就是常說的中間厚兩邊薄或者反過來的情況,大多是輥筒在帶料工作的狀態下發生了彎曲變形,膠料在輥縫里受到的反作用力會讓輥筒產生撓度,要是輥筒材質剛性不夠或者輥面中高量設計得不合適,就沒法補償這類彈性變形。
排查這類問題,一般來說不能只看靜態狀態下的輥面平整度,還要重點關注帶載荷運行時候的動態表現,對輪胎膠料這類高粘度的物料來說,輥筒的支撐結構還有材質選擇就顯得尤為重要,要是設備長期在較高負荷下運行,輥筒的疲勞狀態也會慢慢改變原有的精度,這也是不少用了挺久的老設備出片穩定性下降的常見原因。
輥溫波動:看似小誤差,影響卻不小
膠片厚度本身對溫度就相當敏感,輥溫升高的話,膠料流動性會變好,輥縫內部的實際壓力分布也會跟著改變,輥溫要是出現周期性的波動,出片厚度也會隨之出現規律性的變化,很多壓片機操作工平時只盯著輥溫表上的讀數,反倒忽略了輥面溫度的均勻性還有溫控系統的響應速度。
通常情況下采用傳統通水冷卻的設備,要是輥內流道設計得不合理,輥面兩端和中部的溫差能達到數攝氏度,這已經足夠讓有高精度要求的胎面膠出現肉眼可見的厚度差異,判斷溫控系統合不合格,不能只看能不能把溫度“穩住”,還要看各處輥面溫度是不是一致,以及溫度出現偏移之后能不能快速回調。
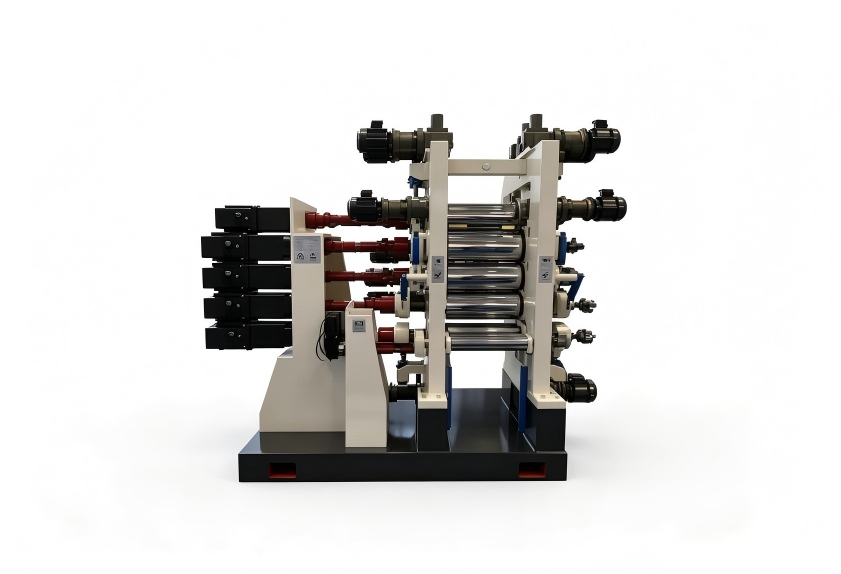
調距裝置:精度再高,也怕機械間隙
調距機構是控制輥縫的直接執行部件,電機、減速機、螺桿這些環節一旦出現磨損或者間隙,操作面板上顯示的數值和實際輥縫就會產生偏差,還有一種比較隱蔽的情況,空載的時候調距精度是正常的,一旦投入生產、輥筒受力,間隙被壓實,輥縫尺寸就和顯示值出現偏離,導致實際出片厚度出現系統性偏移。
排查調距裝置的時候,要多關注機械間隙、絲桿潤滑狀態還有兩側調距的同步性,要是兩側響應不一致,出片還會出現單邊偏差,這也是生產現場很容易被忽視的一點。
排查時先看共性,再談優化
碰到厚度波動的問題,建議按“輥筒狀態 → 溫控表現 → 調距精度”的順序來排查,優先確認是不是設備層面的共性問題,再結合具體的產品規格做定向的調整,輪胎膠料的種類很多,填充體系的差異也大,同一臺設備在不同配方下的最優工況參數本來就不一樣。
利拿實業在橡塑混煉與出片設備領域有多年的技術積累,可針對輪胎膠料的加工特性,從設備配置與工藝適配的角度提供整體性的支持。
要是需要結合您這邊的具體膠種配方、產能要求和生產工況來評估方案,也可以和利拿實業的技術團隊做進一步的溝通。
