

橡膠密封件混煉質量波動?先看嚙合機轉子磨損的三個信號
密封件批次性能不穩,很多時候根子出在被忽略的嚙合機轉子磨損上
嚙合式密煉機的轉子在長期運轉當中,會慢慢產生磨損,這種磨損通常是漸進式的,很多廠家壓根沒太當回事。橡膠密封件對膠料分散均勻度的要求很高,混煉環節稍微有點波動,后面硫化出來的制品,壓縮永久變形和耐介質性能都會跟著受影響。不少廠家遇到問題,習慣性先從配方或者硫化工藝上去找原因,混煉設備本身的機械狀態反而不怎么關注。轉子一磨損,混煉質量就被這么一點一點拖垮了。
關于嚙合機的服役時長和混煉穩定性,其實有幾個容易被忽視的細節起著決定性作用。行業里普遍存在一種認知偏差,總覺得設備只要能轉動就是正常的,比如轉子間隙悄悄變大,溫控效率慢慢往下掉,再加上軸承開始出現異響,這些信號往往沒有引起足夠重視。實際上,等這些現象出來了,設備壽命也就差不多進入衰減期了。這篇文章就從轉子間隙、溫控系統和軸承狀態三個維度展開聊一聊。
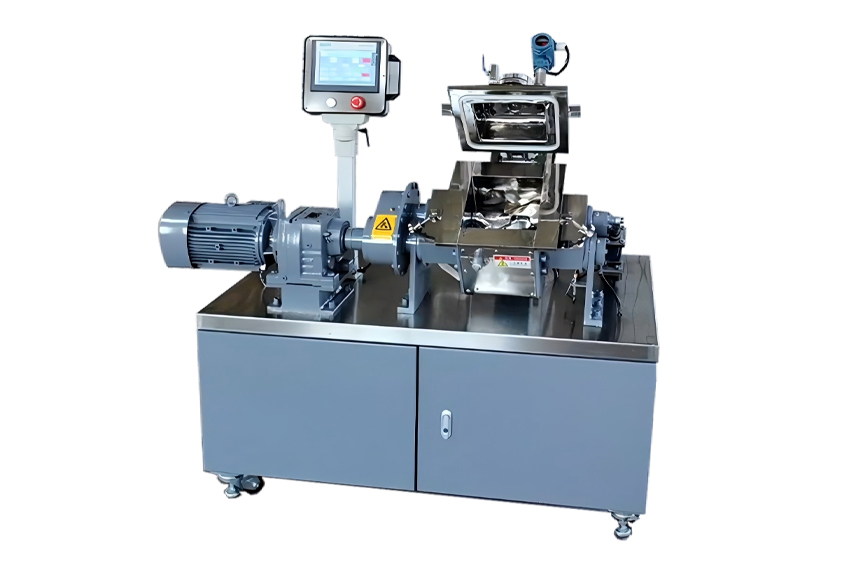
轉子間隙增大了,密封件膠料分散度是怎么悄悄起變化的
嚙合機轉子能給膠料施加高強度的拉伸和剪切作用,靠的就是棱頂和室壁之間的那段剪切間隙。運行時間長了,轉子棱頂和混煉室壁面都會產生磨損,間隙逐漸擴大。這種變化從設備外觀上根本看不出來,但膠料實際受到的剪切力已經明顯減弱。
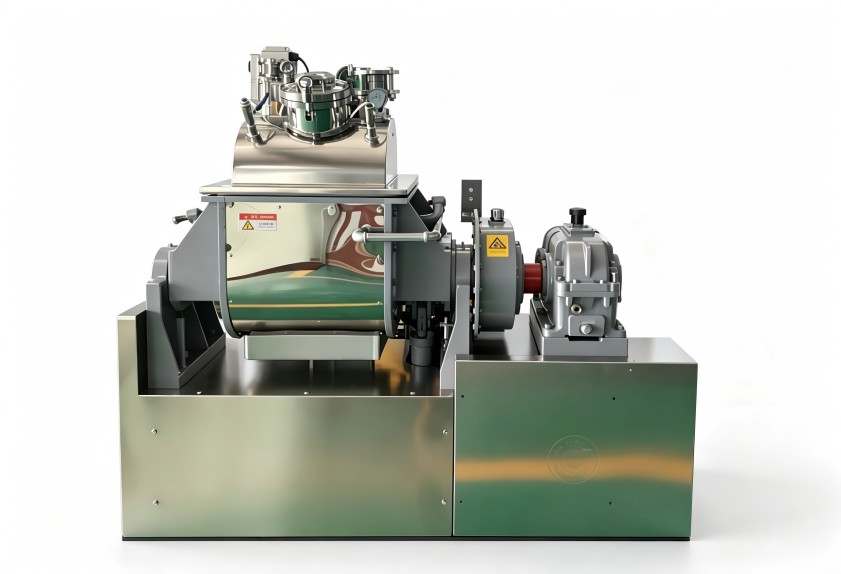
對橡膠密封件生產來說,剪切力不足會造成炭黑、白炭黑這些補強填料在膠料中分布不均勻,局部團聚的情況比較常見。密封件做出來以后,硬度波動變大,回彈性下降,有些還會出現早期裂紋。如果同一批膠料硫化后的力學性能離散度突然明顯偏高,優先要做的應該是測量轉子與室壁的實際間隙,而不是先調配方。
溫控系統精度下降,相當于給設備老化裝了個隱形加速器
用了五年以上的嚙合機,很多溫控系統的響應速度已經大不如前了,升溫階段溫度容易過沖,恒溫階段波動幅度也會加大。操作人員碰到這種情況,往往會通過延長混煉時間來彌補,結果反倒讓設備負載更重了。要注意嚙合機在密煉過程中,機械能會轉化為熱能,溫度控制直接關系到膠料的門尼粘度穩定,這個環節不能大意。
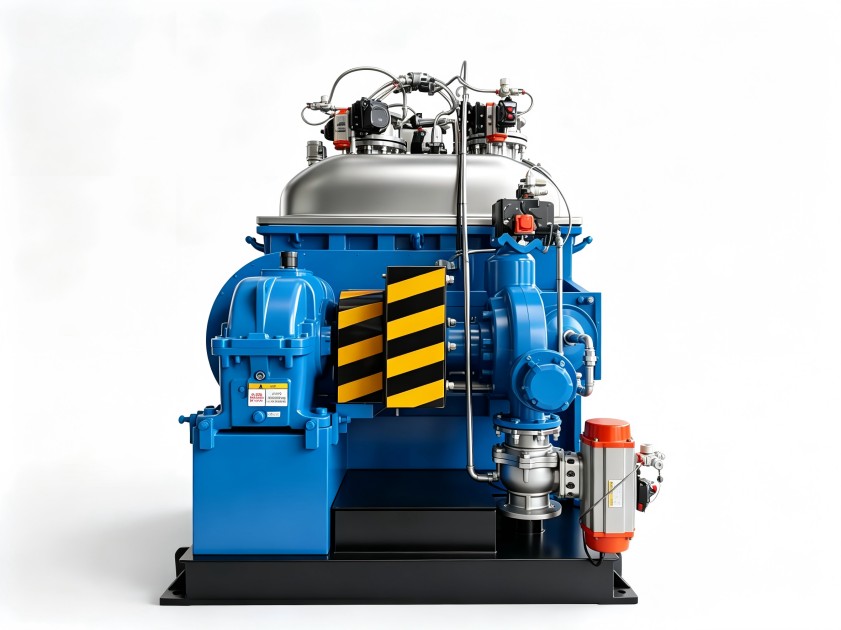
氟橡膠、氫化丁腈橡膠這類密封件膠料,對溫度本來就敏感。長期在偏高溫度下混煉,膠料可能會焦燒,轉子密封部位的密封圈也會加速老化,漏油隱患就是這么來的。要想更準確地評估嚙合機還剩多少使用壽命,平時多關注溫控系統的換熱效率和閥門響應速度,會比單純看設備能不能運轉更能說明問題。
維護策略怎么安排,直接決定嚙合機能跑多遠
兩套規格相同的嚙合機,在同等工況下運行,維護習慣不一樣的話,實際壽命相差三到五年一點不奇怪。設備能用多久,除了出廠時的制造精度,更關鍵的還是日常維護做到什么顆粒度。下面這幾個環節,對嚙合機壽命的影響尤其突出:
- 轉子端面密封的潤滑和調整:密封件磨損以后,壓緊力沒有及時補償的話,粉料就會滲進軸承座里,軸承失效的速度會很快。
- 混煉室壁厚度的監測:壁厚減薄不只是強度降低,傳熱效率也會跟著變,一般要借助超聲波測厚儀定期做記錄。
- 卸料門密封條的更換周期:密封條老化了就會漏料,物料堆在運動部件表面上,等于憑空增加額外阻力。
對密封件廠家來說,嚙合機的保養預算本來就應該算進生產成本里,它不是可有可無的開銷。按時更換潤滑油脂、把轉子軸承游隙控制在規定范圍內,比等設備報警了再維修要經濟得多。
整機大修節點怎么判斷?運行數據可以做個參考
如果平時留意到的運行數據里面,有兩項都出現了明顯的趨勢變化,那基本可以判斷嚙合機已經進入磨損中后期了。沒有專業檢測工具也不要緊,操作人員在日常工作中就能觀察一些數據,比如單位時間能耗是不是逐月往上爬,混煉同一個配方所需的時間是不是慢慢拉長。另外,軸承部位溫升高出環境溫度35攝氏度以上,也是一個需要留意的信號。
準備做設備改造或更換的企業,要綜合評估轉子材質、填充系數和密封結構,不能只盯著初始采購成本。密封件生產是連續性作業,大修時機規劃得好,非計劃停機就能有效避免。
利拿實業這邊可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。要結合具體的膠種配方、產能要求和生產工況來做方案評估,直接找利拿實業的技術團隊進一步溝通就行。
