

8寸開煉機輥筒間隙不準(zhǔn)?先排查溫控精度和材料特性
8寸開煉機溫控精度影響高分子復(fù)合材料塑化質(zhì)量
通常情況下,高分子復(fù)合材料做小批量研發(fā)的時候,8寸開煉機是很常用的塑化打樣設(shè)備,不少操作人員都碰到過類似的狀況,物料在輥筒上面要么不肯包輥,要么粘得太牢撕都撕不下來,反復(fù)調(diào)輥距也看不到什么明顯的改善,這類情況大家一般都會先怪膠料配方不對,但實際排查的時候,往往要從溫控精度、輥筒基礎(chǔ)配置還有操作習(xí)慣三個維度重新捋一遍。
溫控精度是決定膠體塑化質(zhì)量的第一要素
溫度波動會直接改變高分子復(fù)合材料的熔體流動性,很多人用8寸開煉機的時候,測溫點是裝在輥筒內(nèi)部而不是表面的,這時候儀表顯示的數(shù)值和物料實際的溫度,很容易出現(xiàn)比較大的偏差,這種情況在間歇式打樣的時候就更明顯了,操作員照著儀表的示數(shù)去調(diào)冷卻水或者蒸汽的供給,但物料的實際溫度早就超出配方要求的加工窗口了,最后要么交聯(lián)過早,要么塑化不足。
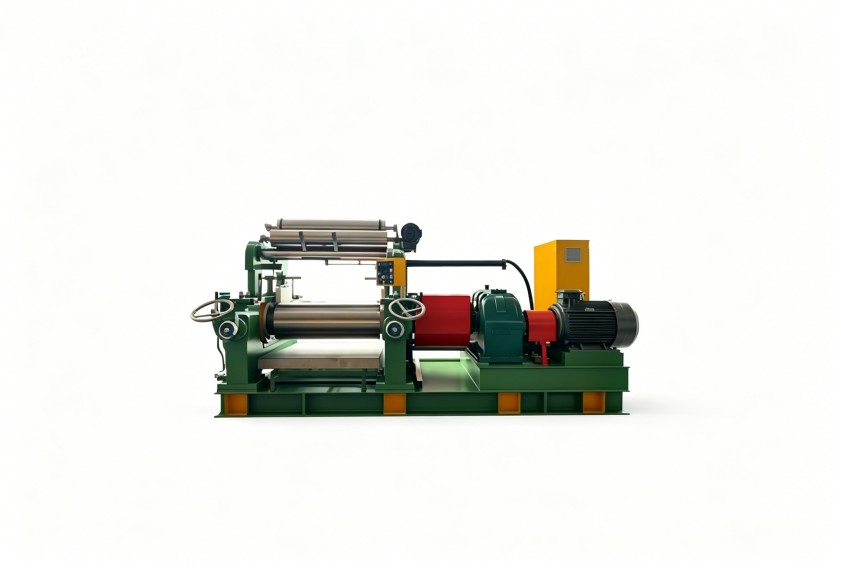
一般來說在實驗室或者小批量產(chǎn)線里,大家可以優(yōu)先去核查設(shè)備的溫控響應(yīng)速率,輥筒表面的實際溫度和設(shè)定溫度的偏差,建議控制在±2℃以內(nèi),要是溫控系統(tǒng)只用了簡單的PID調(diào)節(jié),還沒針對復(fù)合材料的粘度特性做參數(shù)優(yōu)化,那偏差值很可能就接近±5℃了,這時候光靠操作人員的經(jīng)驗去補,也很難保證不同批次之間的工藝一致性。
輥筒間隙與包輥特性需匹配材料加工特性
8寸開煉機的輥筒間隙,是直接影響剪切速率和分散效果的變量,碰到高填充、高粘度的復(fù)合材料,要是初始輥距設(shè)得太小,物料受到的剪切應(yīng)力會瞬間變大,很容易產(chǎn)生局部高溫,最后導(dǎo)致膠料焦燒或者粘輥;要是輥距設(shè)得太大,又沒法形成有效的包輥狀態(tài),物料一直就在輥縫里面打滑,走不完正常的塑化循環(huán)。
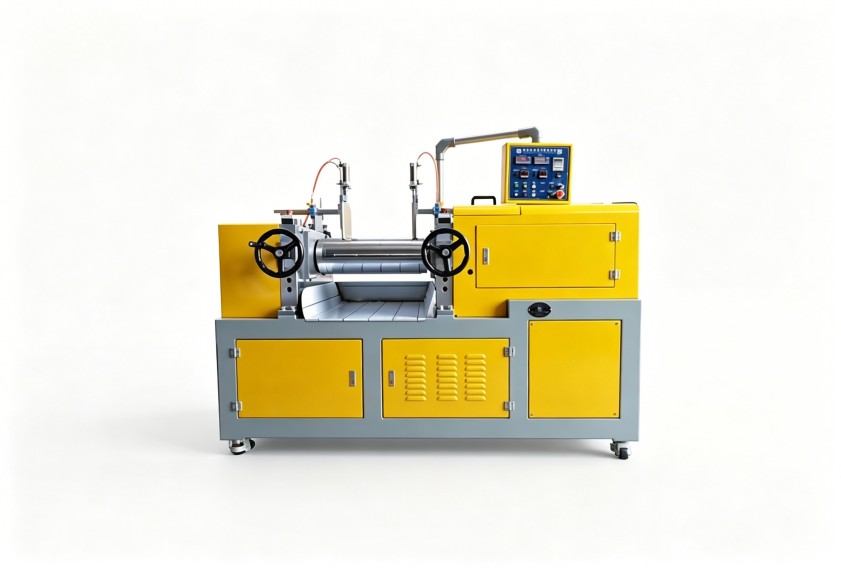
合理的調(diào)輥邏輯,一般是先照著材料的標(biāo)準(zhǔn)剪切黏度范圍設(shè)好基準(zhǔn)間隙,再根據(jù)物料在輥筒表面的包覆情況慢慢微調(diào),部分熱塑性彈性體或者加了填充油的高分子材料,對輥筒表面的粗糙度也有一定的敏感度,要是你家的8寸開煉機長期加工同一類材料,輥筒表面很可能會出現(xiàn)鏡面化或者磨損不均的情況,這時候就算反復(fù)調(diào)整輥距,也沒法恢復(fù)正常的捏煉效果。
操作規(guī)范直接影響小批量打樣的可重復(fù)性
很多時候8寸開煉機用起來不順,根本不是設(shè)備本身出了問題,是大家的使用習(xí)慣有偏差,比如加料順序有沒有按照低熔點組分先入輥、高硬度填料后分散的要求來做,每次打樣用的膠料總重量是不是固定的,能不能和輥筒的容積匹配上,切割三角包的頻率還有角度是不是保持穩(wěn)定,這些看起來很基礎(chǔ)的細節(jié),在高分子復(fù)合材料的研發(fā)階段,往往就是不同批次數(shù)據(jù)波動的主要來源。
搭建標(biāo)準(zhǔn)化的操作流程,是解決這類問題最直接的辦法,預(yù)熱時間、加料方式、翻煉周期、取樣時間點這些參數(shù),全部都要固化下來,設(shè)備維保的環(huán)節(jié)里,每班次檢查輥筒表面有沒有殘留的碳化物、軸承潤滑是不是到位,也能減少因為設(shè)備狀態(tài)變化帶來的工藝干擾。
選型與優(yōu)化建議
大家挑選8寸開煉機的時候,可以優(yōu)先考察溫控系統(tǒng)的響應(yīng)速度還有探頭的安裝方式,采用表面接觸式測溫或者紅外輔助測溫的方案,能更真實的反饋物料的實際溫度,對于需要頻繁切換不同高分子材料體系的用戶來說,帶快速清洗功能的輥筒結(jié)構(gòu),還有可編程的溫控曲線,也能大幅縮短換料的耗時,要是需要結(jié)合您這邊具體的膠種配方、產(chǎn)能要求還有生產(chǎn)工況來評估適配方案,直接和利拿實業(yè)的技術(shù)團隊進一步溝通就可以。
