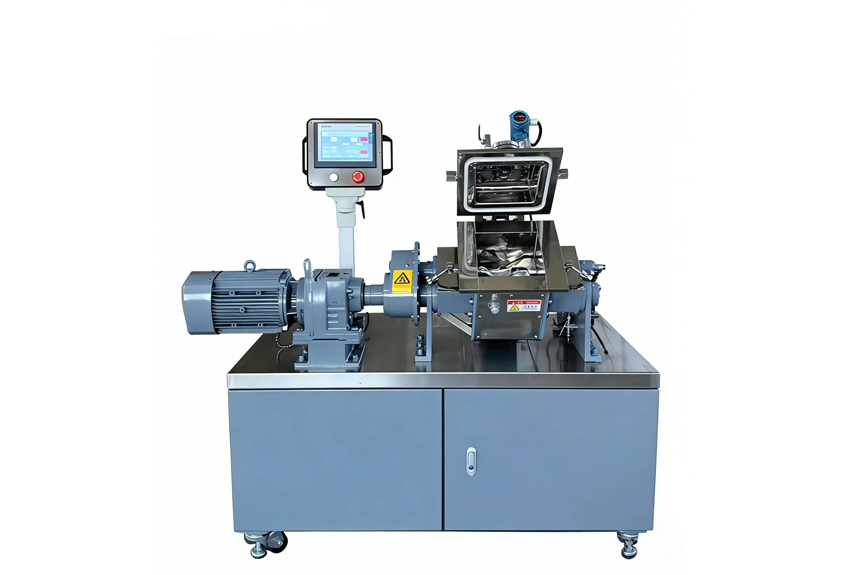
嚙合機(jī)排料不暢?先從填充系數(shù)與溫控精度查起
嚙合機(jī)排料不暢?那得先從工藝參數(shù)設(shè)置上開(kāi)始找原因
在高分子復(fù)合材料的生產(chǎn)現(xiàn)場(chǎng),“嚙合機(jī)排料不暢”這個(gè)問(wèn)題,本來(lái)就挺容易讓操作團(tuán)隊(duì)和工藝團(tuán)隊(duì)反復(fù)頭疼的。排料一但出了問(wèn)題,除了會(huì)導(dǎo)致余料在混煉室里焦燒、讓清洗變得更麻煩之外,還很可能直接打亂后面造粒或者成型的生產(chǎn)節(jié)拍,這樣一來(lái),批次之間的物性波動(dòng)也就跟著來(lái)了。
先搞清楚嚙合機(jī)的排料邏輯:熱和流動(dòng)要怎么平衡
嚙合機(jī),也就是我們常說(shuō)的嚙合型密煉機(jī),它是靠轉(zhuǎn)子之間的嚙合作用還有剪切作用來(lái)把物料混合、分散并均化的。當(dāng)排料開(kāi)始出現(xiàn)阻力的時(shí)候,大多數(shù)人容易犯的一個(gè)誤區(qū),就是上來(lái)就怪設(shè)備機(jī)械出問(wèn)題——比如轉(zhuǎn)子磨損了、卸料門(mén)密封失效之類(lèi)的。但實(shí)際上呢,在咱們的生產(chǎn)過(guò)程里,排料不通暢往往首先是因?yàn)榛鞜捠覂?nèi)部能量場(chǎng)的平衡被打破了:物料根本沒(méi)有達(dá)到合適的塑化狀態(tài)或者是粘度狀態(tài),所以等到卸料門(mén)一打開(kāi),它壓根流不動(dòng)。
排查的第一關(guān)鍵因素:填充系數(shù)跟你的膠料配方搭不搭
填充系數(shù)這個(gè)東西,它直接決定了混煉室里物料占了多少體積比例。拿高分子復(fù)合材料來(lái)說(shuō),如果填充系數(shù)定得太低,轉(zhuǎn)子對(duì)物料的擠壓力和推動(dòng)力就不夠,物料也就沒(méi)法在剪切的作用下形成連續(xù)的流速;反過(guò)來(lái),要是填充系數(shù)定得太高,物料受到的壓力又太大,熱量散不出去,最后就會(huì)導(dǎo)致局部過(guò)塑化甚至焦燒,那排料阻力自然就變得更大了。一個(gè)合理的填充系數(shù),得結(jié)合具體膠種的生膠門(mén)尼粘度和填料比例去微調(diào)才行,可不能隨便套個(gè)通用經(jīng)驗(yàn)值就完事了。
排查的第二關(guān)鍵因素:溫控精度是怎么影響卸料時(shí)的粘度的
排料到底順不順暢,其實(shí)很大程度上要看你卸料那一瞬間物料的實(shí)際溫度和粘度。假如溫控系統(tǒng)的響應(yīng)比較慢,實(shí)際混煉溫度遠(yuǎn)遠(yuǎn)超過(guò)了設(shè)定值,那么物料的粘度就會(huì)急劇下降,出現(xiàn)一種“稀化”的現(xiàn)象,結(jié)果就是物料粘在轉(zhuǎn)子和混煉室內(nèi)壁上,卸料門(mén)一下子排不干凈。一般來(lái)說(shuō),我建議你先查查冷卻水的流量和溫控閥的調(diào)節(jié)頻率,要確保混煉完成以后,物料的溫度能穩(wěn)定在一個(gè)可控的粘度區(qū)間里面。
從“修機(jī)器”的思路轉(zhuǎn)到“調(diào)工藝”的系統(tǒng)思維上
排查嚙合機(jī)排料不暢的問(wèn)題,不能老想著換機(jī)械部件。你要是能把填充系數(shù)精細(xì)化地設(shè)定好,再針對(duì)性地優(yōu)化一下溫控精度,往往就能從根兒上把工藝穩(wěn)定性給提上來(lái)。整套嚙合機(jī)的設(shè)計(jì)容積、轉(zhuǎn)子構(gòu)型還有溫控面積這些,都直接決定了它對(duì)不同膠種和填料的適應(yīng)能力,這也是咱們工藝工程師在做設(shè)備選型或者升級(jí)的時(shí)候,得提前想清楚的關(guān)鍵點(diǎn)。
對(duì)于那種配方經(jīng)常調(diào)整、或者工況變化比較大的高分子材料生產(chǎn)場(chǎng)景來(lái)說(shuō),選一臺(tái)能靈活調(diào)整工藝參數(shù)的設(shè)備,比單純追求大容積要重要得多。利拿實(shí)業(yè)可以根據(jù)你的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。