

電線電纜料開煉出片厚度不均?從溫控精度和輥距找原因
電線電纜料開煉出片厚度不均?從溫控精度和輥距找原因
生產(chǎn)電線電纜料的過程里,開煉機出口出來的片料質(zhì)量,是會直接影響后續(xù)擠出工序的運行穩(wěn)定性的,一般來說碰到片料忽厚忽薄、邊緣焦燒、或是分散不均勻這類異常情況,大多時候都得停機排查,順帶著拖慢后面好幾道工序的進度,不少一線生產(chǎn)人員碰到這類問題第一反應(yīng)就是去調(diào)輥筒轉(zhuǎn)速,但很多時候真正的問題根源,其實是出在溫度控制和輥距設(shè)置這兩塊的。
溫控精度:被大多數(shù)人忽略的“隱形殺手”
開煉作業(yè)的時候,輥筒表面的溫度本來就不是一直固定的,膠料配方里不同組分的軟化點不一樣,加上混煉過程里產(chǎn)生的剪切生熱,都會讓輥溫處在動態(tài)變化的狀態(tài)里,如果溫控系統(tǒng)的響應(yīng)速度跟不上這種實時變化,就容易出現(xiàn)局部過熱的情況,直接引發(fā)焦燒問題;也有可能是溫度整體偏低,膠料流動性變差,沒法均勻附著在輥筒表面,通常情況下電線電纜料本身對電性能和物理強度的要求就卡得比較嚴,這類溫控波動帶來的負面影響也就會更突出,我們判斷一套開煉機的溫控系統(tǒng)夠不夠可靠,核心看的從來不是它能不能升到預先設(shè)定的溫度值,而是在負載出現(xiàn)變化的時候,能不能在短時間內(nèi)把溫度拉回預設(shè)的目標區(qū)間里。
輥距設(shè)定的隱藏邏輯:不是越緊越好
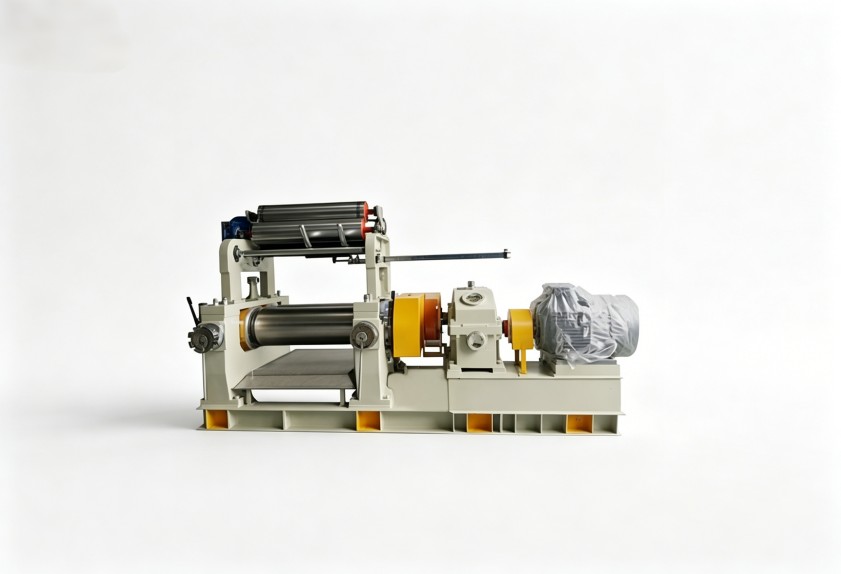
不少操作工平時都覺得輥距調(diào)得越小,設(shè)備給到的剪切力就越大,膠料的分散效果自然就越好,但放到電線電纜料的生產(chǎn)場景里,輥距過小反而會帶出兩個問題,一個是剪切熱過高,會加快膠料局部硫化的速度,另一個就是出片厚度很難維持均勻,直接造成下游擠出工序的喂料波動,合理的輥距設(shè)置,是要在保證基礎(chǔ)剪切效果的前提下,讓膠料能形成穩(wěn)定的“包輥層”,既方便工人做翻膠操作,也不會因為料層太薄出現(xiàn)斷裂的情況,要是發(fā)現(xiàn)開煉機出口的片料有橫向條紋或者厚度不均的情況,先去檢查輥距的左右兩側(cè)是不是調(diào)得一致,還有出片端的擋板調(diào)節(jié)參數(shù)是不是匹配當前的生產(chǎn)工況。
填充系數(shù)和煉膠時間:容易被忽視的隱性變量
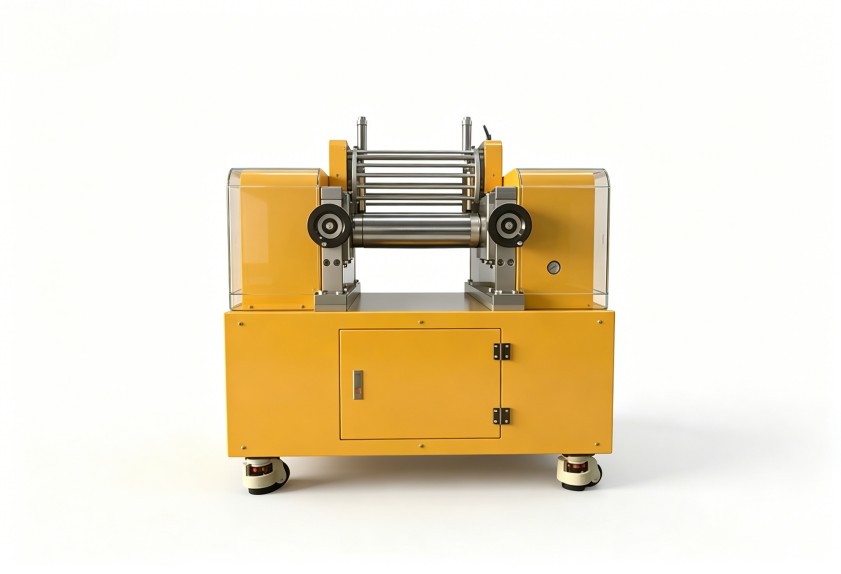
除了溫控精度和輥距這兩個核心因素之外,填充系數(shù)也就是裝膠量占設(shè)備總?cè)莘e的比例,還有每一輥的煉膠時長,也都會直接影響開煉機的出口片料質(zhì)量,填充系數(shù)調(diào)得太高,膠料沒法充分翻動,整體的熱交換效率就會往下掉,很容易出現(xiàn)膠料中心溫度偏高、表面溫度反而偏低的問題;填充系數(shù)要是太低,混煉效率又會降下來,單批次的處理時間就被拉長了,實際生產(chǎn)過程中,大家得根據(jù)膠料的軟硬度還有配方里的填料占比,找到一個合適的平衡點,碰到高填充類型的電纜料生產(chǎn)需求,適當把填充系數(shù)調(diào)低一點,同時延長煉膠時間,效果往往比單純增加剪切次數(shù)要來得好。
開煉環(huán)節(jié)的工藝優(yōu)化方向與選型思考
要穩(wěn)定開煉機的出口片料質(zhì)量,根本不是靠調(diào)整某一個單一參數(shù)就能搞定的,溫控精度、輥距、填充系數(shù)、煉膠時間這幾個維度,得配合到一起做系統(tǒng)性的優(yōu)化才行,要是設(shè)備本身的溫控響應(yīng)能力、輥筒材質(zhì)的導熱性能,或是傳動系統(tǒng)的穩(wěn)定性存在短板的話,工藝參數(shù)的可調(diào)整空間也會被限制住,平時需要處理多種不同配方電線電纜料的生產(chǎn)企業(yè),選一套溫控響應(yīng)速度快、輥距調(diào)節(jié)精度高、還方便快速清洗換色的開煉機,是降低日常生產(chǎn)波動的重要基礎(chǔ)。
利拿實業(yè)可以結(jié)合您這邊的實際生產(chǎn)需求,提供全流程的非標定制化橡塑混煉成型解決方案。
