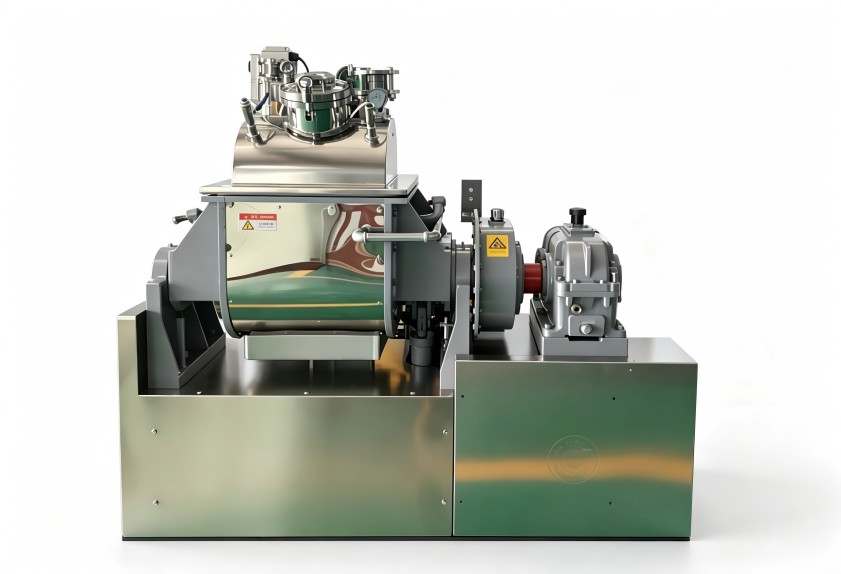
新能源材料捏合溫度波動大?從溫控精度和工藝匹配入手
新能源材料捏合時溫控波動導(dǎo)致良率下降?先查這三個地方
像正極材料、隔膜專用料這類新能源材料,做混煉的時候?qū)囟纫笃鋵嵧?yán)格的。很多工廠應(yīng)該都遇到過這種情況——設(shè)備剛開始運轉(zhuǎn)那會兒溫控還算正常,可一旦連續(xù)生產(chǎn)下去,溫度就蹭蹭往上漲,然后材料就開始分解或者分散不均勻。不少人第一反應(yīng)是冷卻系統(tǒng)出故障了,但說實話,溫控精度跟工藝負(fù)載之間的匹配關(guān)系經(jīng)常被忽略掉。我們這篇呢,主要從三個方面來聊:一個是控制系統(tǒng)的響應(yīng)速度,還有管路循環(huán)效率,再就是轉(zhuǎn)子結(jié)構(gòu)對熱分布的影響;通過這些幫您找到捏合機(jī)反復(fù)超溫的癥結(jié)到底在哪。
溫控系統(tǒng)精度,不只是傳感器的事
捏合機(jī)能不能把溫度穩(wěn)定住,關(guān)鍵就看它“響應(yīng)”得夠不夠快。很多人容易犯的誤區(qū),就是覺得換個高精度的溫度傳感器就能搞定問題。實際上呢,傳感器的信號傳遞速度、PLC控制器的運算周期,還有對執(zhí)行機(jī)構(gòu)(比如說比例閥門)的調(diào)節(jié)策略,這些因素一起決定了溫控系統(tǒng)真正的精度。尤其是對于連續(xù)生產(chǎn)的新能源材料來說,溫度瞬間波動個5℃,就足夠讓材料的粘度值變得不正常了。
改善方向:建議您評估一下系統(tǒng)的PID調(diào)節(jié)策略,看看是不是跟物料的比熱容、剪切熱匹配得上。如果設(shè)備內(nèi)腔容積比較大的話,還可以考慮分區(qū)溫控的方案。
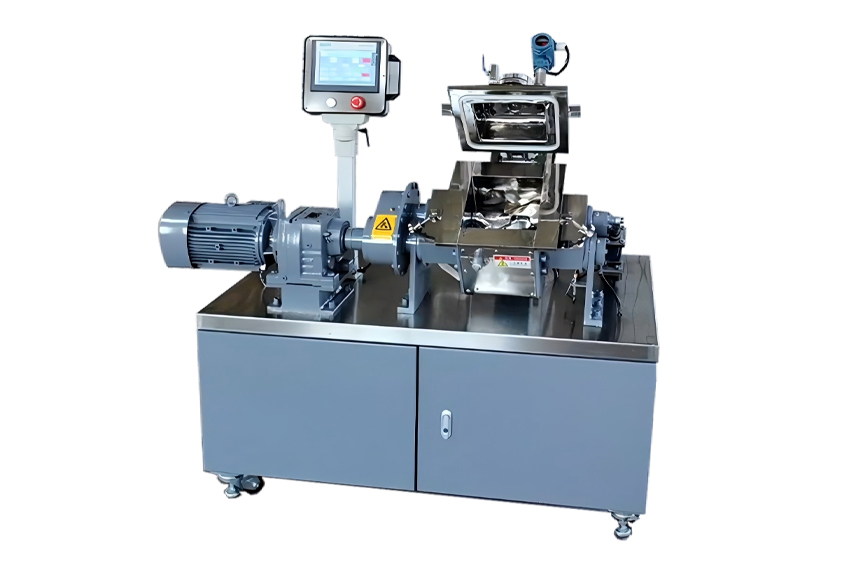
冷卻效率與管路設(shè)計的隱形關(guān)聯(lián)
很多時候,設(shè)備調(diào)溫反應(yīng)慢,其實是冷卻管路里面存在“死區(qū)”,或者流通截面不夠大的緣故。您可以自己檢查一下:冷卻水在每一段夾套或者空心轉(zhuǎn)子里面流動的時候,流速是不是均勻的?回水溫度有沒有出現(xiàn)明顯的梯度?如果冷卻水帶走熱量的速度,比物料剪切生熱的速度還要慢,那溫控系統(tǒng)就算再努力也很難把溫度拉回到設(shè)定值。
- 關(guān)鍵指標(biāo):單位時間的換熱系數(shù)(W/m2·K)
- 常見痛點:管路內(nèi)壁結(jié)垢會導(dǎo)致?lián)Q熱效率下降
- 優(yōu)化思路:對于高粘材料,可以試著增大轉(zhuǎn)子與機(jī)筒的熱交換面積
工藝參數(shù)先“喂飽”,設(shè)備才能控得住
新能源材料的填充系數(shù)通常都比較高,要是一味追求產(chǎn)能,把填料量加到極限,那就算溫控系統(tǒng)本身再優(yōu)秀,也很難扛得住劇烈的內(nèi)部剪切熱。捏合過程中,物料摩擦產(chǎn)生的熱量峰值往往集中在轉(zhuǎn)子棱峰跟側(cè)壁之間的間隙里。
建議檢查指標(biāo):
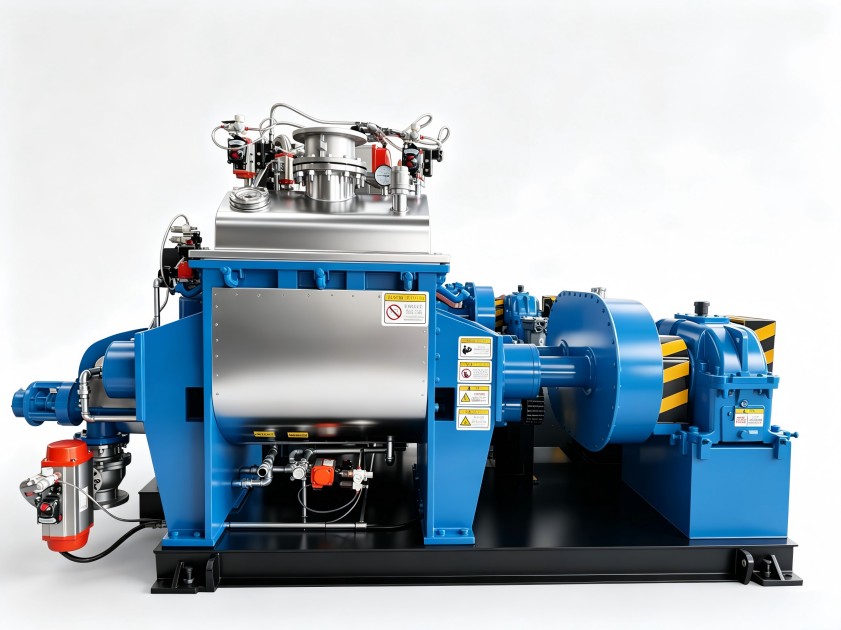
- 填充系數(shù):看看有沒有超出設(shè)計推薦的范圍,一般來說是在60%到75%之間
- 轉(zhuǎn)子轉(zhuǎn)速:轉(zhuǎn)速提高的話,剪切熱會成倍增加,所以得跟溫控能力同步調(diào)整才行
- 加料順序與時機(jī):粉體跟液體助劑哪個先加、哪個后加,會影響生熱曲線的拐點
從設(shè)備選型開始,為溫控預(yù)留空間
選擇捏合機(jī)組的時候,溫控系統(tǒng)的能力必須跟主機(jī)功率、物料特性、還有生產(chǎn)方式(是連續(xù)還是批次)嚴(yán)格對應(yīng)起來。打個比方,用混合型轉(zhuǎn)子跟用剪切型轉(zhuǎn)子,它們的熱分布特性可以說是完全不一樣的。一臺所謂“標(biāo)配”的捏合機(jī),很有可能應(yīng)付不了高粘度、高填充系數(shù)的工況。
利拿實業(yè)這邊呢,可以根據(jù)您的實際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。