

輪胎外貿(mào)訂單對(duì)接開(kāi)煉機(jī),容積轉(zhuǎn)子溫控怎樣搭配才穩(wěn)?
外貿(mào)訂單中開(kāi)煉機(jī)的選型關(guān)鍵:容積、轉(zhuǎn)子與溫控如何平衡對(duì)接?
輪胎制造企業(yè)承接出口訂單的時(shí)候,客戶對(duì)膠料均勻性、批次重現(xiàn)性以及環(huán)保合規(guī)的要求,一般來(lái)說(shuō)比內(nèi)銷場(chǎng)景要嚴(yán)格不少,很多工廠在設(shè)備選型階段就容易忽略一個(gè)事實(shí),開(kāi)煉機(jī)作為混煉與壓片的關(guān)鍵設(shè)備,它的容積、轉(zhuǎn)子結(jié)構(gòu)與溫控能力,直接決定了最終膠料的門尼粘度穩(wěn)定性和分散度,這幾個(gè)維度都是外貿(mào)訂單對(duì)接過(guò)程中,必須優(yōu)先核查的選型依據(jù)。
開(kāi)煉機(jī)容積:產(chǎn)能匹配與國(guó)際交付周期
不同外貿(mào)訂單的批次產(chǎn)量差異懸殊,輪胎密封件、胎面膠的批量通常以百公斤計(jì),而全鋼子午線輪胎的膠料則可能達(dá)到噸級(jí),開(kāi)煉機(jī)的容積,通常以輥筒有效工作長(zhǎng)度與直徑來(lái)表示,直接決定了單批次的最大裝膠量。
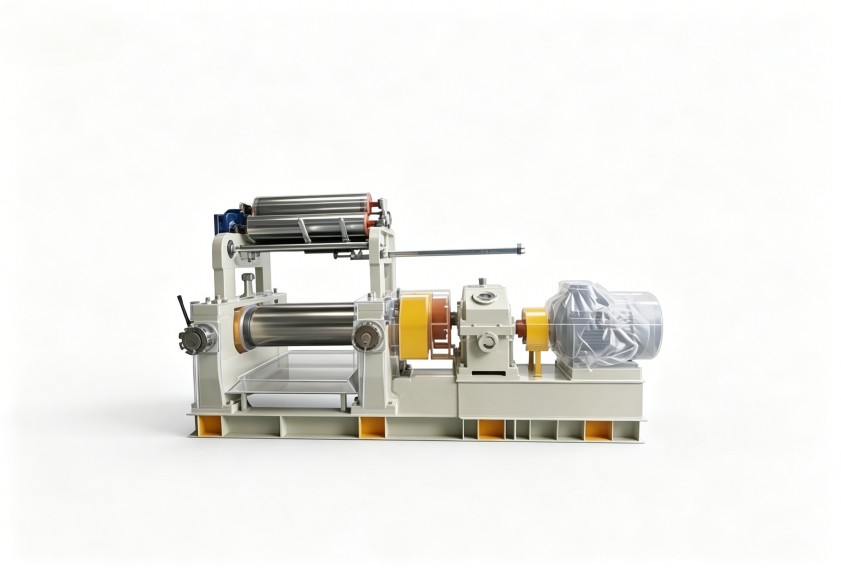
過(guò)小容積的設(shè)備,碰到高產(chǎn)量訂單就得多次反復(fù)混煉,批次差異會(huì)明顯增大,還會(huì)拉長(zhǎng)整體生產(chǎn)周期,可能沒(méi)法滿足信用證規(guī)定的交貨時(shí)間;過(guò)大容積的設(shè)備,小批次訂單混煉時(shí)填充系數(shù)不足,膠料在輥筒間翻滾不均,就會(huì)導(dǎo)致分散不良、平白浪費(fèi)能耗。
合理的做法,一般來(lái)說(shuō)是根據(jù)外貿(mào)訂單中最大批次量的80%~90%確定開(kāi)煉機(jī)容積上限,同時(shí)留出切換不同膠種的調(diào)整靈活性,比如輪胎制造常用的10~14英寸輥徑開(kāi)煉機(jī),適合中等批量生產(chǎn),而更大規(guī)格的22英寸以上機(jī)型,更適配連續(xù)生產(chǎn)線的使用需求。
轉(zhuǎn)子結(jié)構(gòu)與分散效率
轉(zhuǎn)子是開(kāi)煉機(jī)實(shí)現(xiàn)剪切、拉伸、擠壓的核心部件,針對(duì)輪胎膠料中炭黑、白炭黑以及多種助劑的混煉需求,轉(zhuǎn)子溝槽形狀與速比設(shè)定,直接影響著膠料的分散均勻性。
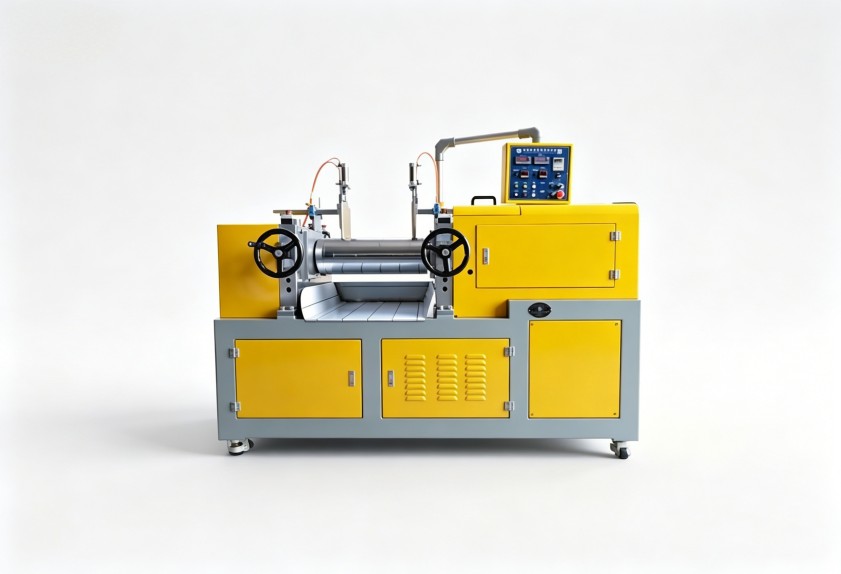
標(biāo)準(zhǔn)轉(zhuǎn)子適配的是通用橡膠品類,但面對(duì)高填充炭黑或低粘度膠料時(shí),很容易出現(xiàn)包輥不良或者分散不均的問(wèn)題;高效剪切轉(zhuǎn)子,通過(guò)加深溝槽或采用不等距設(shè)計(jì),提升縱向翻料效率,減少混煉過(guò)程里的“死角”區(qū)域,適合三元乙丙橡膠(EPDM)或含高比例白炭黑的綠色輪胎配方;錐形或同速轉(zhuǎn)子,是專為需要柔和混煉的敏感膠料設(shè)計(jì)的,能避免膠料過(guò)熱導(dǎo)致硫化預(yù)反應(yīng)。
外貿(mào)訂單往往附帶非常詳細(xì)的混煉曲線要求,要是轉(zhuǎn)子結(jié)構(gòu)沒(méi)法匹配對(duì)應(yīng)的工藝要求,就算嚴(yán)格控制混煉時(shí)間與溫度,膠料性能也有可能不達(dá)標(biāo),所以選型時(shí),要向設(shè)備供應(yīng)商提供典型膠種及混煉工藝參數(shù),方便對(duì)方確認(rèn)轉(zhuǎn)子型式是不是適配。
溫控系統(tǒng):精準(zhǔn)控制避免膠料焦燒
輪胎膠料在開(kāi)煉過(guò)程中對(duì)溫度極其敏感,天然橡膠(NR)超過(guò)120℃容易出現(xiàn)老化,丁苯橡膠(SBR)超過(guò)130℃則可能引發(fā)早期硫化,溫控系統(tǒng)不止是簡(jiǎn)單的冷卻水循環(huán),它涉及輥筒內(nèi)部水道設(shè)計(jì)、溫控閥響應(yīng)速度和測(cè)溫點(diǎn)布局幾個(gè)部分。
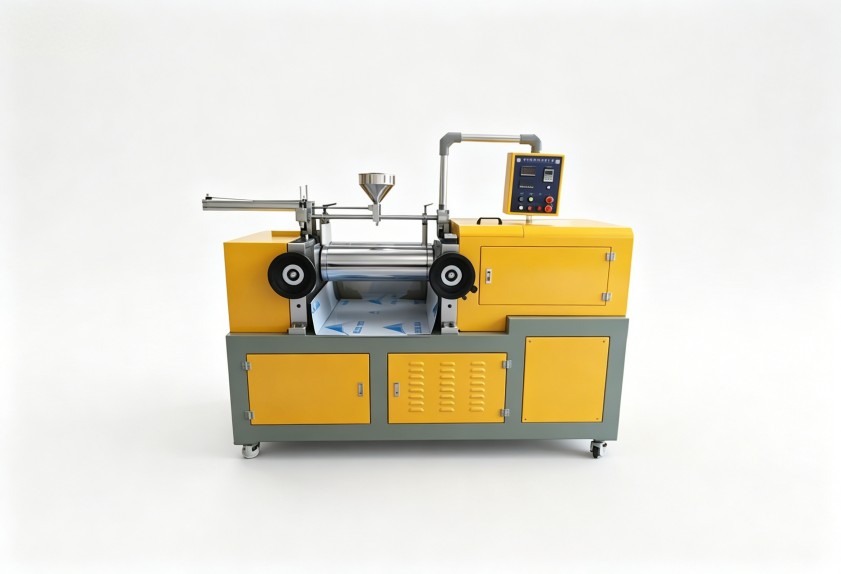
多通道溫控可以將前后輥筒溫度獨(dú)立調(diào)節(jié),適應(yīng)不同膠料對(duì)前后輥溫差的需求,通常前輥應(yīng)比后輥低5~15℃,更利于膠料包輥;PID 比例積分微分控制,能將溫度波動(dòng)控制在±2℃以內(nèi),而普通機(jī)械閥控的溫控精度可能只有±5℃以上,這個(gè)參數(shù)對(duì)國(guó)際客戶要求的門尼粘度公差來(lái)說(shuō),是極為關(guān)鍵的;測(cè)溫點(diǎn)位置要盡量靠近輥面而不是裝在回水管附近,才能真實(shí)反映混煉區(qū)間的實(shí)際溫度。
當(dāng)前很多外貿(mào)企業(yè)已經(jīng)要求供應(yīng)商提供溫度控制精度測(cè)試報(bào)告,開(kāi)煉機(jī)的溫控性能不再是“有就行”的配置,而是必須量化可追溯的硬性指標(biāo)。
選型建議:先做訂單分析,再看設(shè)備配置
對(duì)接開(kāi)煉機(jī)外貿(mào)訂單的時(shí)候,切忌直接套用內(nèi)銷的設(shè)備配置,一般來(lái)說(shuō)可以先將未來(lái)一年的意向訂單按膠種、批次量、溫控精度需求分類,再對(duì)應(yīng)前面提到的容積、轉(zhuǎn)子、溫控三大維度做階梯式匹配就行,比如你主要做輪胎胎面出口,就優(yōu)先考慮高效剪切轉(zhuǎn)子與大容積配置,同時(shí)選擇多通道PID溫控;如果是做小型密封件出口,標(biāo)準(zhǔn)轉(zhuǎn)子配合中等容積與普通溫控,就可以滿足生產(chǎn)要求。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評(píng)估適配方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通,利拿實(shí)業(yè)可根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
