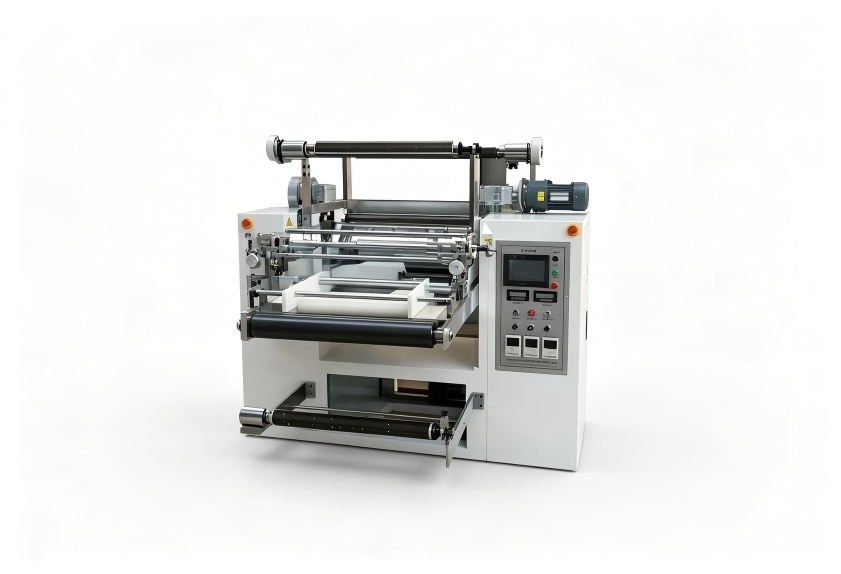
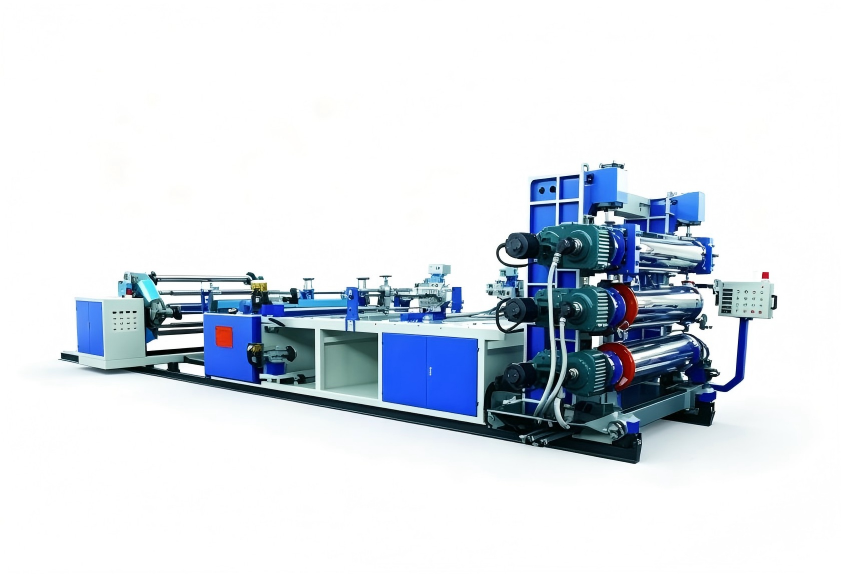
極片壓實(shí)效果不穩(wěn)定?可能是輥壓機(jī)加壓與溫控參數(shù)需要聯(lián)動(dòng)優(yōu)化
極片壓實(shí)效果不穩(wěn)定,先排查輥壓機(jī)的壓力與溫度控制
為什么壓實(shí)密度波動(dòng)會(huì)直接影響電池性能
通常情況下,在新能源材料生產(chǎn)線上,極片壓實(shí)密度是決定電池能量密度和安全性的核心指標(biāo)的,如果壓實(shí)效果不穩(wěn)定,輕則會(huì)導(dǎo)致電池容量衰減速度變快,重則還會(huì)引發(fā)內(nèi)部短路的風(fēng)險(xiǎn),很多生產(chǎn)企業(yè)排查這類問(wèn)題的時(shí)候,往往只盯著輥壓機(jī)本身有沒(méi)有出現(xiàn)機(jī)械故障,很容易踩一個(gè)核心誤區(qū),就是把壓力、輥距、溫度當(dāng)成互相獨(dú)立的參數(shù)來(lái)調(diào)節(jié),沒(méi)做聯(lián)動(dòng)控制,這樣很容易讓工藝調(diào)整陷入“頭痛醫(yī)頭”的循環(huán)里,我們這篇內(nèi)容就從壓力控制模型,輥距精度的補(bǔ)償邏輯,還有溫控系統(tǒng)對(duì)材料流動(dòng)性的影響這幾個(gè)技術(shù)角度出發(fā),幫大家搞懂怎么讓輥壓機(jī)更好適配不同批次漿料的特性,進(jìn)而改善極片壓實(shí)的一致性。
壓力控制不是越大越好,關(guān)鍵在于施力曲線
輥壓機(jī)的壓力參數(shù),本來(lái)就不是調(diào)得越高效果越好的,針對(duì)同一種漿料體系,不一樣的壓力控制方式,比如恒定壓力、分段加壓,會(huì)直接影響到極片的厚度均勻性,行業(yè)里不少企業(yè)為了拿到更高的壓實(shí)密度,習(xí)慣全程開(kāi)最大壓力,反而把極片邊緣部位壓得太實(shí),中間區(qū)域壓力不夠,出現(xiàn)很明顯的“面包圈”效應(yīng),一般來(lái)說(shuō)合適的控制方式,是要結(jié)合材料本身的特性,先設(shè)置一段預(yù)壓區(qū)域,讓材料把內(nèi)部包裹的氣體慢慢釋放出來(lái),之后再走主壓和定型的流程,這樣設(shè)計(jì)出來(lái)的壓力曲線,就可以有效規(guī)避壓力沖擊帶來(lái)的厚度波動(dòng)問(wèn)題。
輥距補(bǔ)償:從靜止?fàn)顟B(tài)到生產(chǎn)狀態(tài)的動(dòng)態(tài)調(diào)整
輥距精度這塊,也是很容易出問(wèn)題的環(huán)節(jié),很多產(chǎn)線都是在空載狀態(tài)下校準(zhǔn)輥距的,等到正式進(jìn)入連續(xù)生產(chǎn)的階段,熱膨脹、軸承間隙、輥筒彈性變形這些因素,都會(huì)讓實(shí)際的輥距出現(xiàn)變化,要是設(shè)備沒(méi)有配套實(shí)時(shí)的輥距補(bǔ)償機(jī)構(gòu),最終出來(lái)的壓實(shí)厚度,就會(huì)跟著溫度波動(dòng)出現(xiàn)鋸齒形的偏差,通常情況下,輥筒溫度從30℃升到60℃的時(shí)候,鋼材的熱膨脹量足夠讓預(yù)設(shè)的間隙縮小0.02-0.05mm,這個(gè)誤差放到微米級(jí)要求的極片厚度標(biāo)準(zhǔn)里,已經(jīng)是很大的偏差了,所以選那種帶雙壓輥獨(dú)立溫控和在線輥距修正功能的設(shè)備,就能大幅降低熱變形引發(fā)的壓實(shí)波動(dòng)。
溫度補(bǔ)償與材料塑性的協(xié)同優(yōu)化
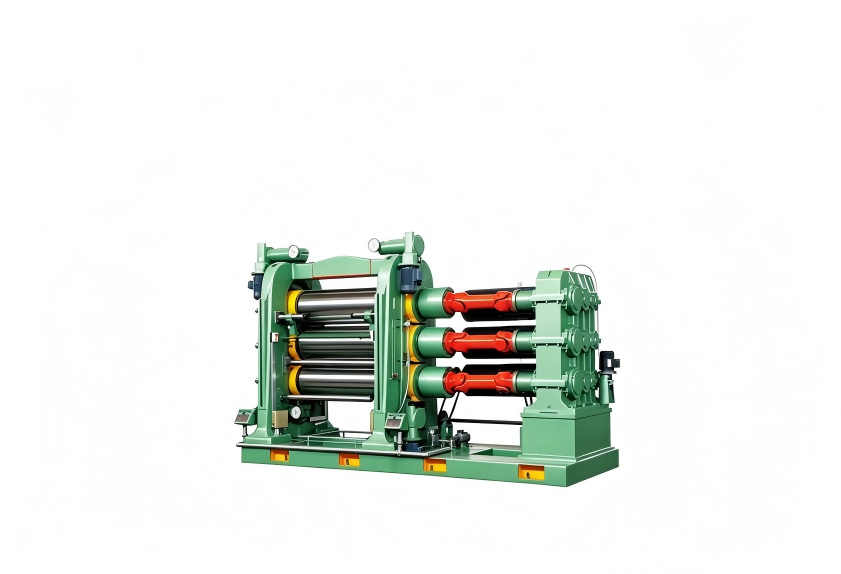
除開(kāi)壓力和輥距兩個(gè)維度,溫度對(duì)極片壓實(shí)效果的影響,很多時(shí)候是被低估的,不同型號(hào)的粘結(jié)劑體系,在輥壓過(guò)程里能表現(xiàn)出完全不一樣的軟化溫度窗口,溫度太低的話,材料流動(dòng)性差,很難填滿涂層的孔隙,溫度太高的話,粘結(jié)劑過(guò)度軟化,還可能出現(xiàn)極片粘輥或者邊緣溢膠的情況,符合要求的工藝狀態(tài),是要把輥筒表面的溫度穩(wěn)定控制在材料軟化點(diǎn)的上下10℃區(qū)間里,這就要求輥壓機(jī)的溫控系統(tǒng),可以對(duì)每個(gè)輥筒做獨(dú)立控制,還要具備快速升降溫和穩(wěn)定保溫的響應(yīng)能力,利拿實(shí)業(yè)之前在密煉和擠出領(lǐng)域攢下的溫控經(jīng)驗(yàn),也可以復(fù)用在輥壓工藝?yán)铮ㄟ^(guò)多段加熱和冷卻介質(zhì)的精準(zhǔn)調(diào)節(jié),給新材料驗(yàn)證提供足夠靈活的支持。
行動(dòng)建議與設(shè)備選型方向
要解決極片壓實(shí)不穩(wěn)定的問(wèn)題,不能光靠改配方或者把壓力往上加,你可以從幾個(gè)方向入手,先核對(duì)現(xiàn)有的壓力曲線是不是和材料特性匹配,再檢查輥距補(bǔ)償功能能不能實(shí)時(shí)修正生產(chǎn)過(guò)程里的熱變形,最后確認(rèn)溫控系統(tǒng)是不是能做到獨(dú)立調(diào)控和快速響應(yīng),要是現(xiàn)有設(shè)備滿足不了這些要求的話,后續(xù)選購(gòu)或者升級(jí)輥壓機(jī)的時(shí)候,就可以把這些技術(shù)點(diǎn)當(dāng)成重點(diǎn)考察項(xiàng)。
利拿實(shí)業(yè)可以根據(jù)你的實(shí)際生產(chǎn)需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。