

改性塑料捏合造粒顆粒不穩(wěn)?先看溫控與填充系數(shù)
改性塑料捏合造粒設(shè)備顆粒不穩(wěn)?從溫控精度和填充系數(shù)找原因
塑料改性產(chǎn)線遇到顆粒大小波動(dòng)、填料分散不均、料溫忽高忽低時(shí),很多工廠會(huì)先檢查切粒刀和篩網(wǎng)。問(wèn)題有時(shí)能暫時(shí)緩解,但換批料、提高轉(zhuǎn)速或連續(xù)運(yùn)行后又反復(fù)出現(xiàn)。真正的原因,常常藏在捏合、輸送、溫控和造粒的銜接里。
改性塑料捏合造粒設(shè)備不是單機(jī)能力的簡(jiǎn)單疊加,而是混煉均勻性、熱穩(wěn)定性和出料連續(xù)性的系統(tǒng)配合。下面結(jié)合塑料改性場(chǎng)景,從溫控、填充系數(shù)和轉(zhuǎn)子配置三個(gè)方面拆解異常來(lái)源,并給出選型與調(diào)試方向。
顆粒外觀異常,先判斷溫控是否跟得上配方變化
改性料常包含樹(shù)脂基體、填料、助劑及不同熔點(diǎn)的組分。若溫控區(qū)溫差過(guò)大,物料可能出現(xiàn)局部過(guò)熱降解,也可能因剪切熱未及時(shí)移走而粘度波動(dòng),最終反映為顆粒形狀不穩(wěn)定、條料粗細(xì)變化或后續(xù)加工性能不一致。
溫控要看三個(gè)環(huán)節(jié)
- 捏合段:重點(diǎn)關(guān)注物料在高剪切下的溫升是否可控,避免助劑提前揮發(fā)或樹(shù)脂粘度明顯下降。
- 輸送段:溫度需要與捏合出料狀態(tài)銜接,減少料流在過(guò)渡區(qū)忽快忽慢。
- 造粒段:穩(wěn)定的料溫有助于切粒斷面均勻,降低拖尾、連粒和碎粒概率。
因此,評(píng)估一套改性塑料捏合造粒設(shè)備時(shí),不能只看加熱功率,還要關(guān)注溫控分區(qū)、冷卻響應(yīng)以及儀表反饋與執(zhí)行機(jī)構(gòu)的配合。不同配方對(duì)剪切熱的敏感程度不同,溫控邏輯應(yīng)能隨物料狀態(tài)調(diào)整,而不是固定一套溫度參數(shù)應(yīng)對(duì)所有批次。
填充系數(shù)不合適,會(huì)同時(shí)影響分散和產(chǎn)量
填充系數(shù)偏低時(shí),物料在腔體內(nèi)難以形成穩(wěn)定的剪切和交換路徑,填料團(tuán)聚體可能無(wú)法充分打開(kāi);填充系數(shù)過(guò)高,則會(huì)造成腔體負(fù)荷上升、排料不暢,局部物料停留時(shí)間變長(zhǎng),進(jìn)一步放大溫度波動(dòng)。
調(diào)試時(shí)可觀察三類(lèi)現(xiàn)象
- 電流或負(fù)荷波動(dòng)大:可能提示進(jìn)料量與腔體容積、轉(zhuǎn)子輸送能力不匹配。
- 分散結(jié)果批次差異明顯:需要結(jié)合加料順序、混煉時(shí)間和填充狀態(tài)一起判斷。
- 出料連續(xù)性不足:若前段捏合狀態(tài)不穩(wěn)定,后段造粒即使刀具正常,也難以保持均勻顆粒。
合理的填充系數(shù)需要結(jié)合物料堆密度、含油或含粉比例、轉(zhuǎn)子結(jié)構(gòu)和目標(biāo)產(chǎn)量綜合確定。對(duì)于配方更換頻繁的塑料改性車(chē)間,設(shè)備最好保留參數(shù)調(diào)整空間,便于在分散質(zhì)量、能耗和節(jié)拍之間取得平衡。
轉(zhuǎn)子與切粒配置,決定設(shè)備適配范圍
轉(zhuǎn)子結(jié)構(gòu)直接影響物料的剪切、折疊和軸向輸送。偏耐磨、高填充的配方,與強(qiáng)調(diào)低溫混煉或溫和分散的配方,對(duì)轉(zhuǎn)子線型和表面處理的要求并不相同。若設(shè)備只按通用物料配置,遇到高玻纖、高填料或熱敏性助劑時(shí),就容易出現(xiàn)適配不足。
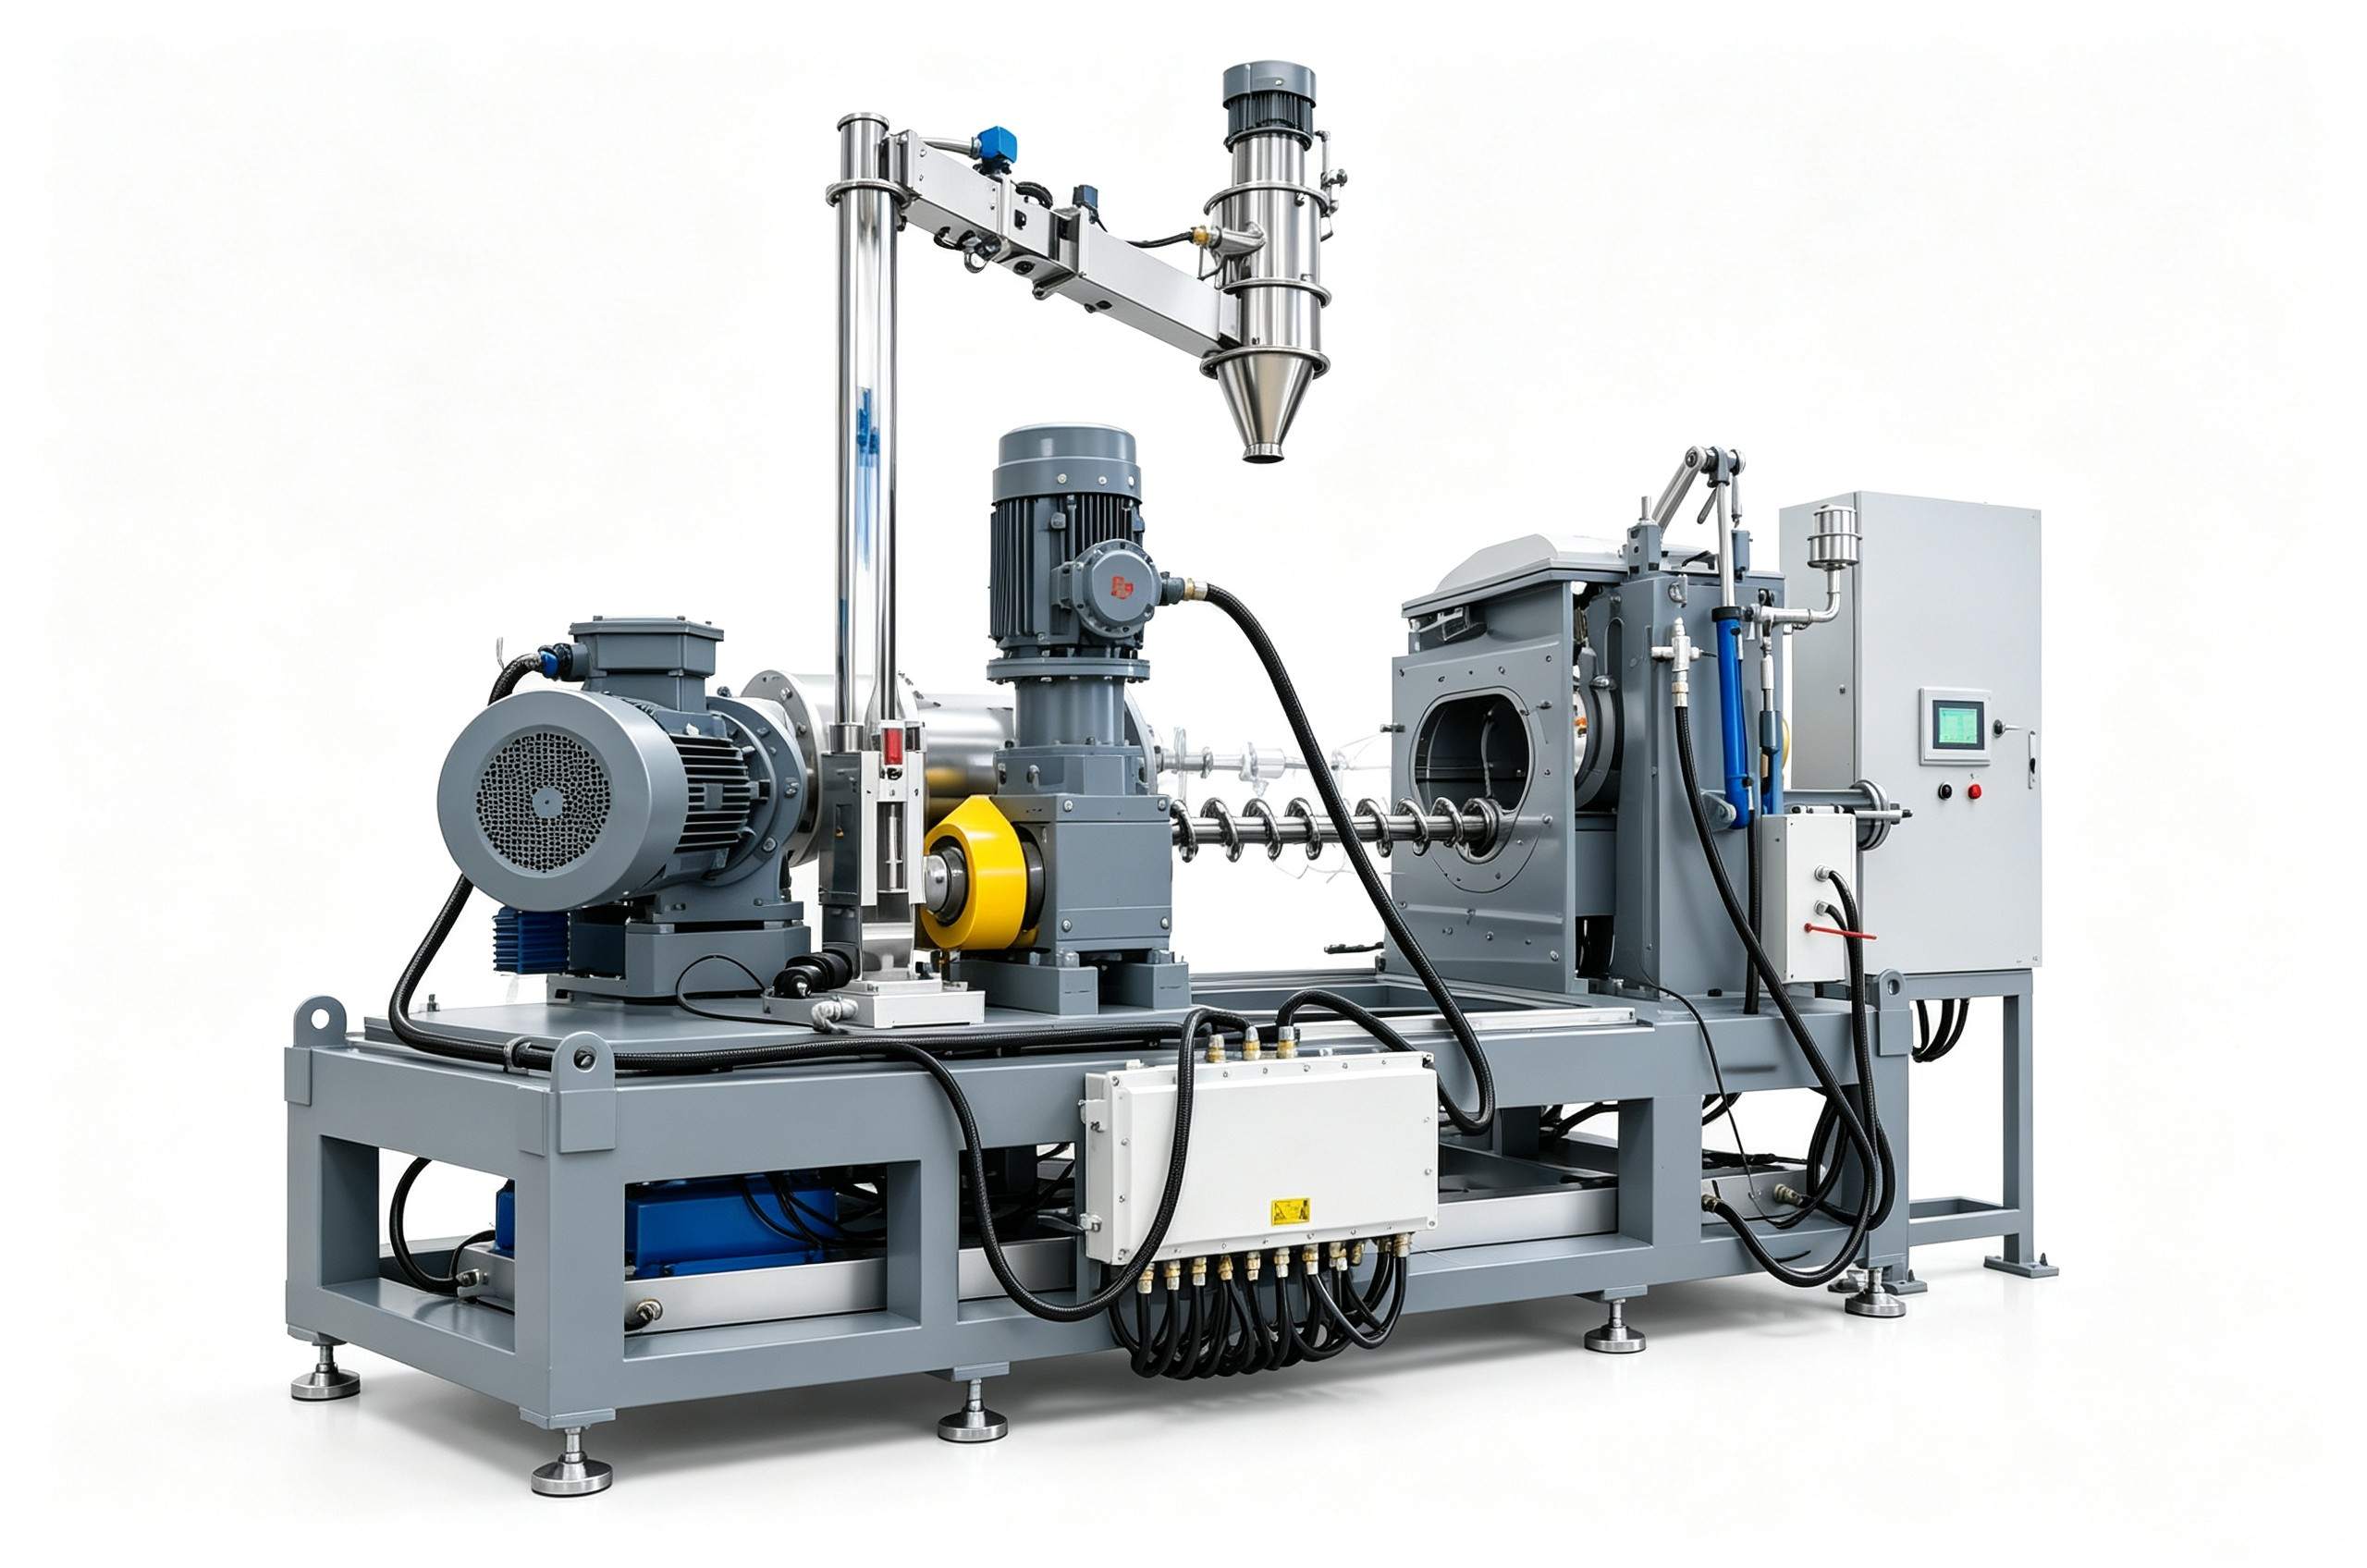
切粒部分也不能脫離前段混煉單獨(dú)判斷。進(jìn)料壓力、模孔出料均勻性、刀具貼合狀態(tài)和冷卻方式,都會(huì)影響最終顆粒質(zhì)量。前段物料塑化和分散穩(wěn)定,后段切粒才能發(fā)揮作用;反之,只頻繁換刀,無(wú)法解決根因。
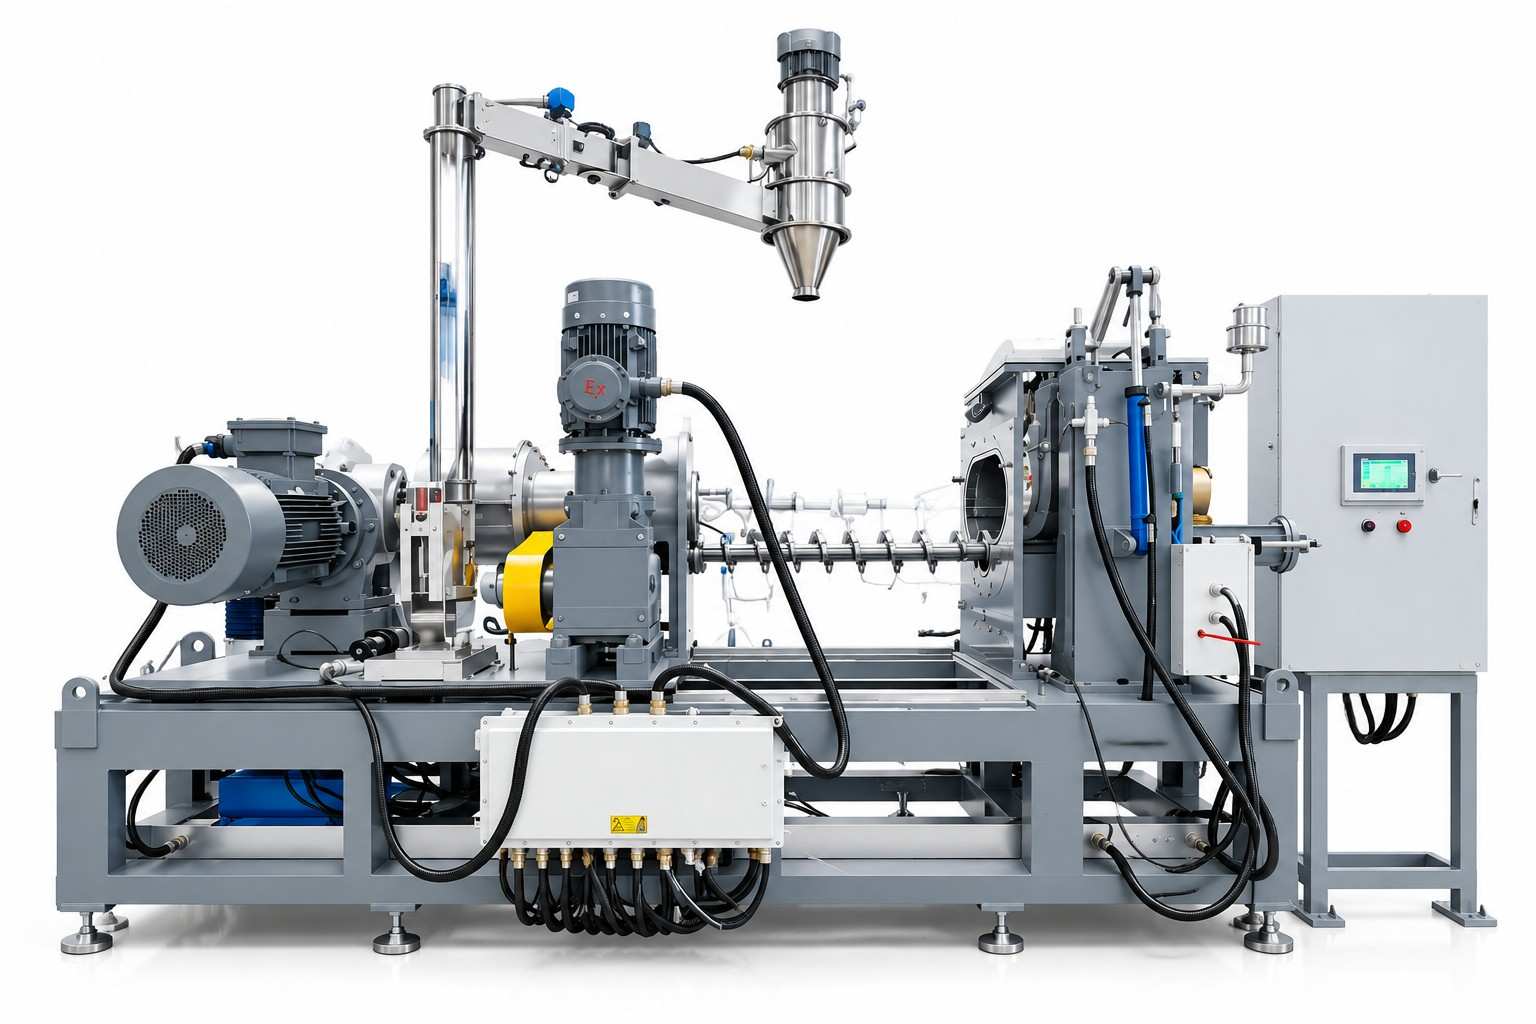
選型和詢價(jià)前,建議先整理這些工況
采購(gòu)或改造改性塑料捏合造粒設(shè)備時(shí),僅提供產(chǎn)能要求并不足以形成準(zhǔn)確方案。建議提前整理:
- 主要樹(shù)脂類(lèi)型、填料比例和助劑特性;
- 目標(biāo)顆粒形態(tài)、換批頻率和連續(xù)運(yùn)行要求;
- 現(xiàn)有產(chǎn)線的溫控、出料、分散異常表現(xiàn);
- 廠房空間、自動(dòng)化程度、環(huán)保與除塵需求;
- 希望新增的混煉、輸送、冷卻、切粒及收集環(huán)節(jié)。
這些信息會(huì)影響容積、轉(zhuǎn)子、溫控分區(qū)、材質(zhì)耐磨要求、自動(dòng)化配置和整體交付范圍,也決定方案是偏向高填充分散、低溫穩(wěn)定,還是柔性換產(chǎn)。利拿實(shí)業(yè)可基于橡塑混煉成型經(jīng)驗(yàn),圍繞降本增效和環(huán)保合規(guī)要求梳理適配思路。
如需獲取針對(duì)性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。
