

陶瓷粉下料波動?自動計量捏合機先看這三處
陶瓷粉末下料不穩?粉體自動計量捏合機先查計量與溫控
陶瓷粉末混煉時,下料忽多忽少、粉料結拱、批次黏度不一致,往往會直接影響后道成型穩定性。很多工廠把問題簡單歸為“配方不穩定”,卻忽略了儲料、輸送、稱量、捏合和溫控之間的聯動。粉體自動計量捏合機能否穩定運行,不能只看主機容積,還要結合粉料特性、加料順序和工藝節拍綜合判斷。
先判斷問題出在“稱量”還是“混煉”
粉體計量異常通常有兩類表現:
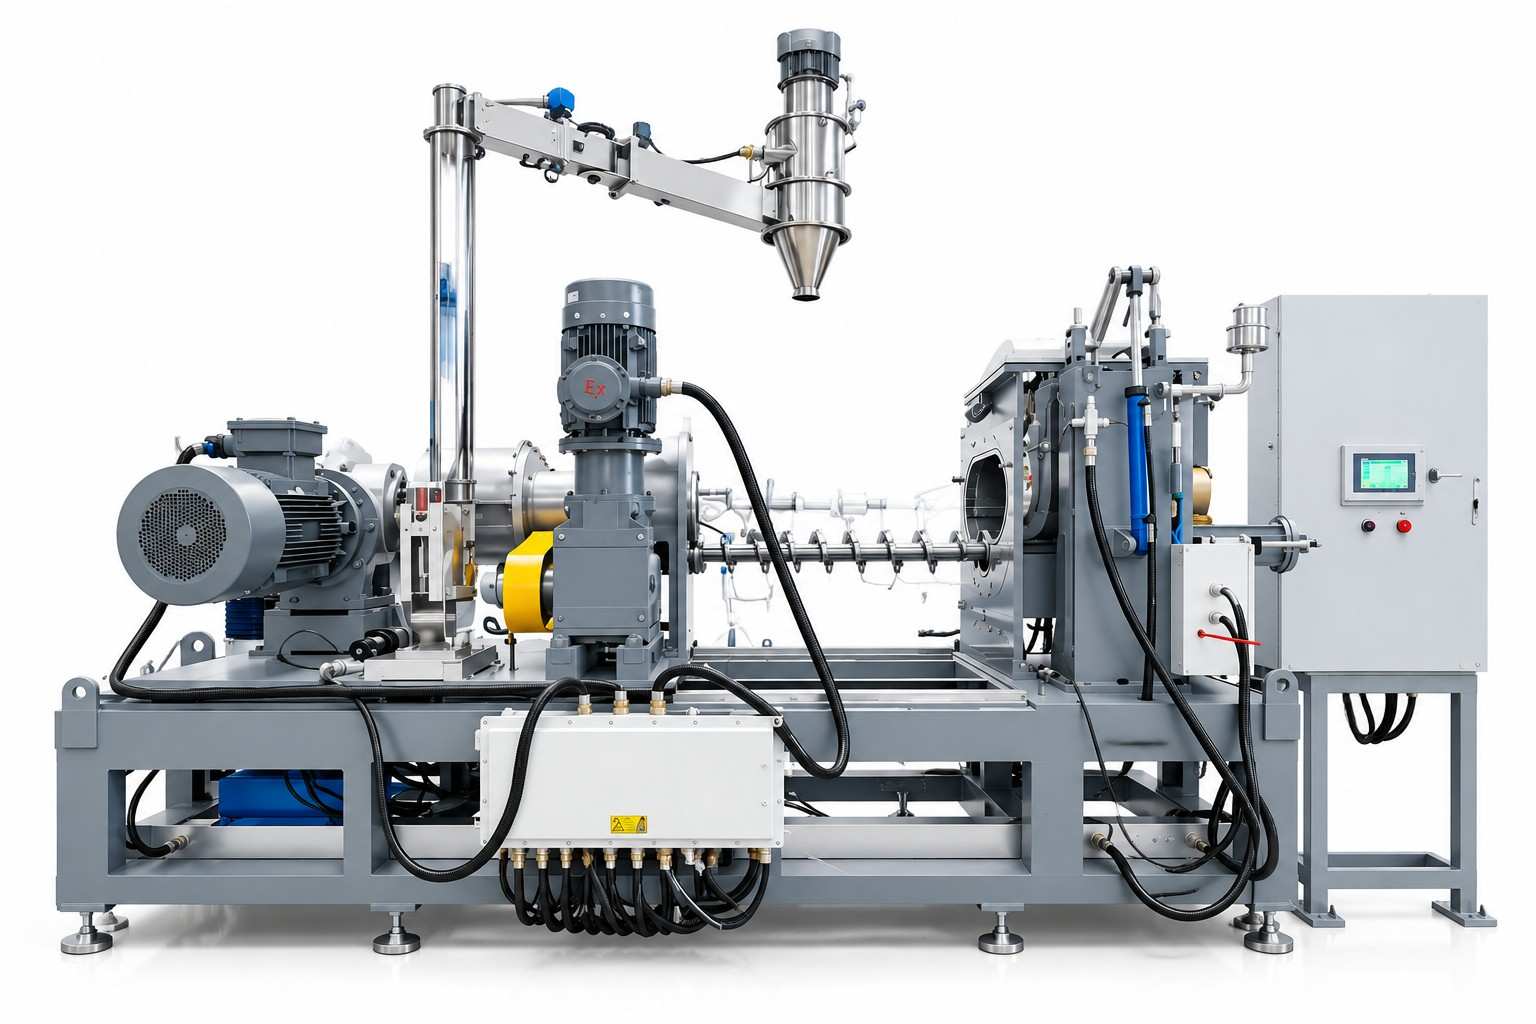
- 稱量值偏差明顯:設定值與實際下料量不一致,可能與料倉架橋、螺桿下料脈動、稱重反饋延遲有關。
- 稱量合格但料團狀態不一致:重量沒有明顯偏差,卻出現干濕不均、局部結團、溫升差異,這更可能是轉子結構、攪拌時間或溫控精度不匹配。
排查時建議先調取連續批次的稱量記錄,區分是單組份波動,還是多種粉料疊加后誤差放大。若微量粉料占比很低,直接采用同一計量方式容易被下料脈動影響,需要考慮分級投料或獨立計量。
料倉和輸送方式決定下料是否連續
陶瓷粉末粒徑細、流動性差異大,受潮后更容易粘附。粉體自動計量捏合機的料倉不能只按容量選擇,錐角、出料形式、破拱方式和密封結構都會影響連續性。
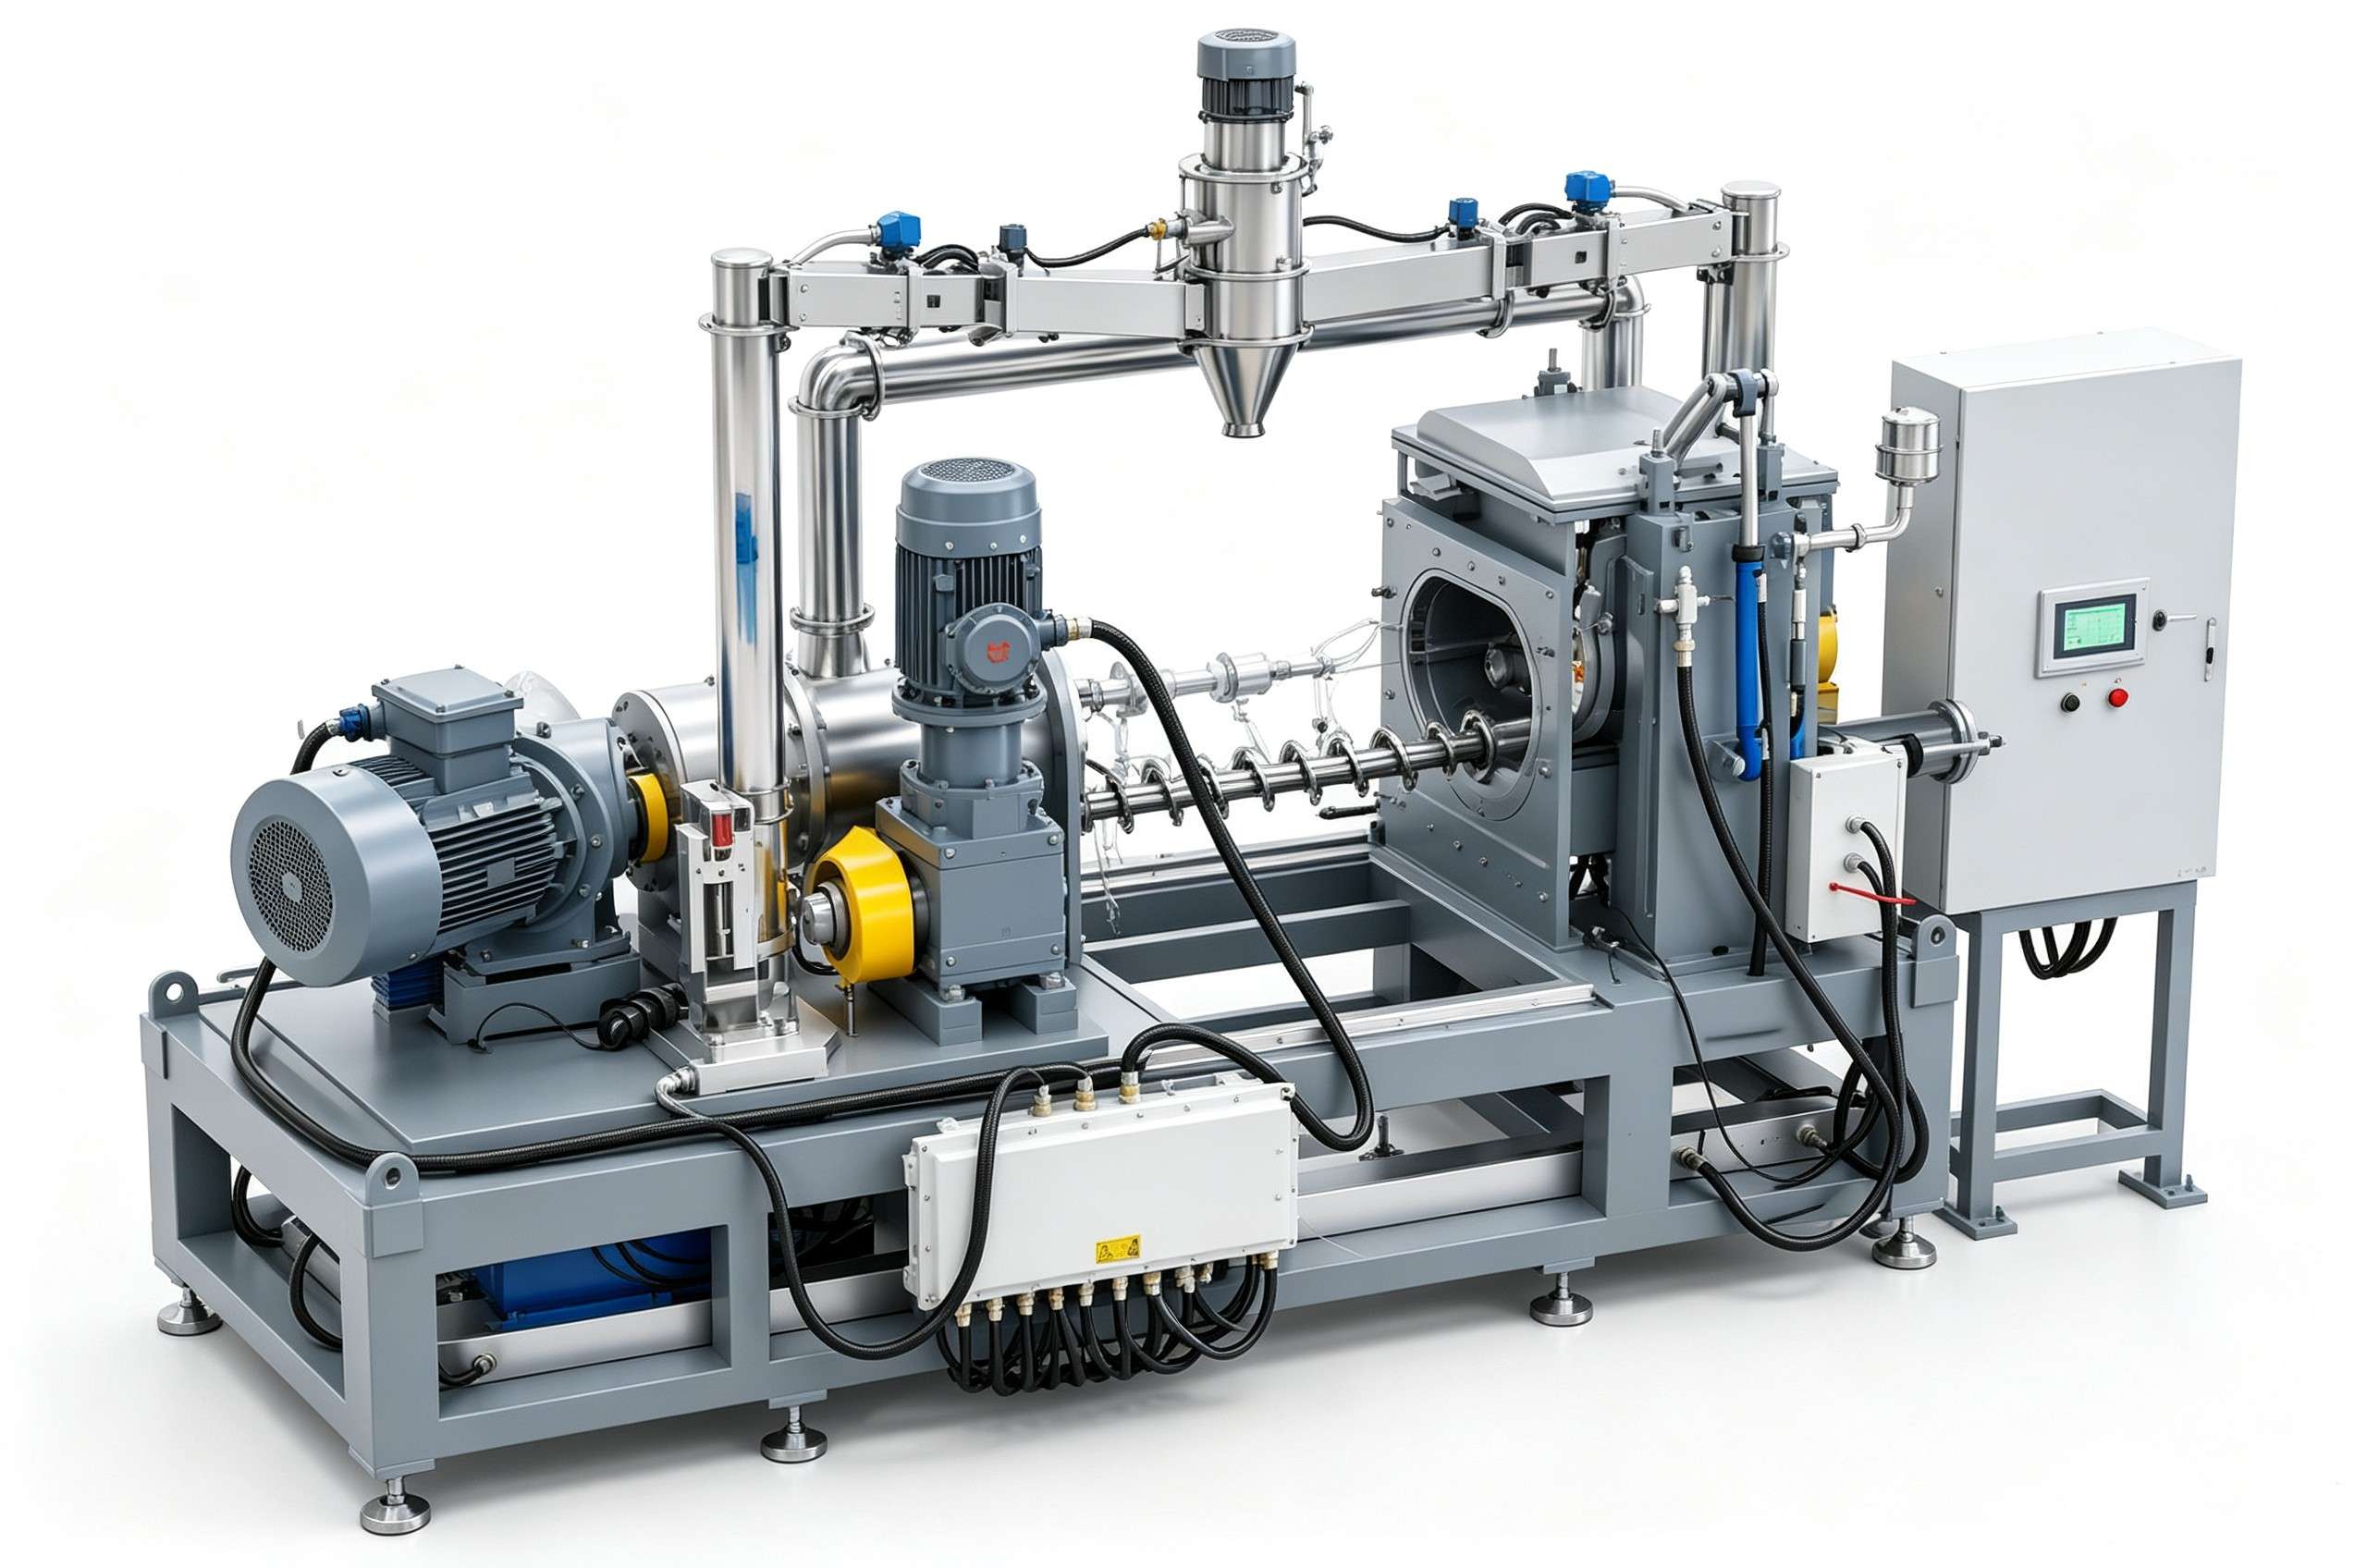
常見異常可從三處入手:
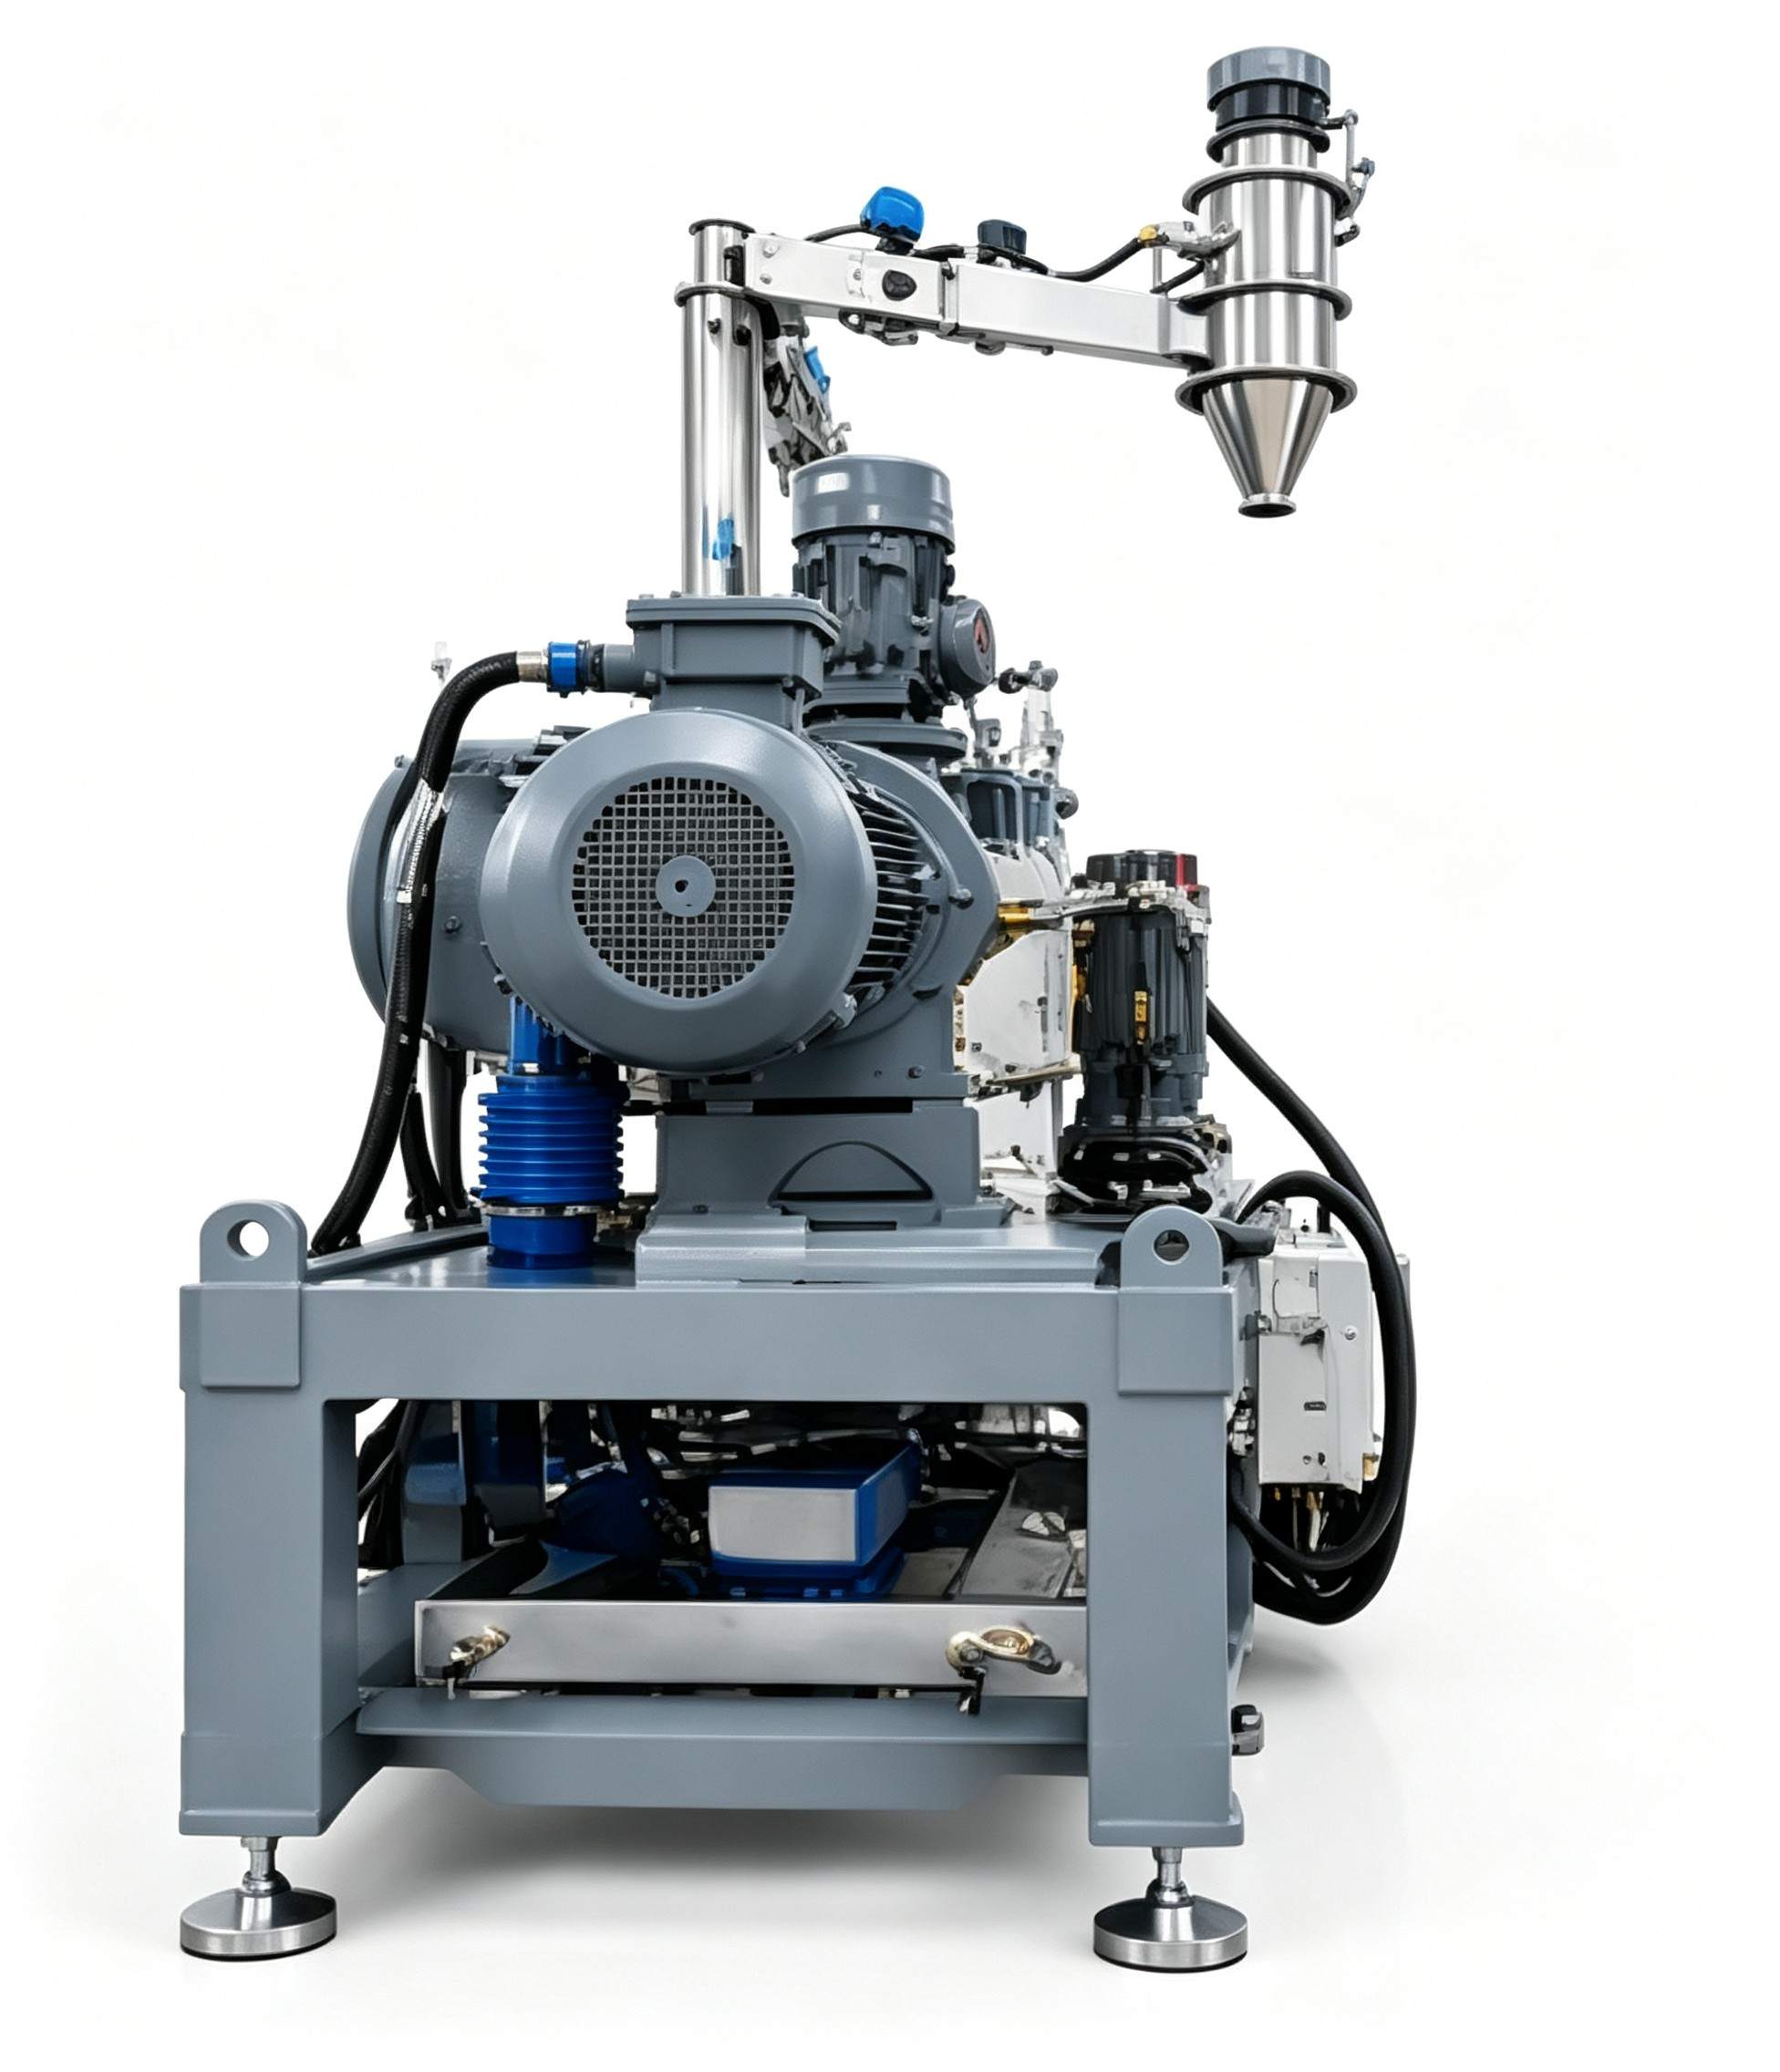
- 料位過低時下料不穩:粉料壓頭變化會影響給料均勻性,應避免空倉后再集中補料。
- 出料口出現結拱:需檢查粉料含水率、倉壁結構及破拱配置,而不是單純延長稱量時間。
- 輸送后有殘留或脈動:軟連接、管路傾角和給料裝置的匹配不合理,會讓實際入機量滯后于稱量信號。
對于配方中比例差異較大的粉體,宜把主粉、微量粉和粘結組分分開設計計量路徑,減少“大料搶料、小料不準”的情況。
計量精度要服務于工藝節拍
稱量并不是越慢越好。若為了追求末端精度,把補料時間拉得過長,會打亂整鍋捏合周期;若快速加料后提前截料,又可能因沖料導致超差。合理的控制方式通常采用快慢給料結合,并根據粉料堆積密度、休止角和落差調整截料閾值。
此外,計量系統與捏合主機之間需要聯鎖。投料門、排氣、轉子啟動和溫控達到設定范圍后再進入相應工序,可以減少人工操作差異。對需要多段加料的陶瓷粉末配方,自動記錄每一步投料時間和重量,也便于追溯批次問題。
溫控與轉子結構影響最終均勻度
粉體完成計量,只代表“進鍋重量準確”,并不等于混煉質量穩定。陶瓷粉末混煉常涉及粘結劑分散和粉體包覆,若鍋體溫度波動大,物料流動性會發生變化,容易出現局部粘壁或分散不均。
選型時應結合物料狀態確認:
- 轉子形式是否適應粉料與粘結劑的剪切、折疊和交換;
- 夾套溫控能否覆蓋混煉過程中的升溫變化;
- 投料口、密封和排氣結構是否便于清理,減少換批殘留;
- 容積與填充系數是否匹配,避免裝料過滿導致交換不足。
利拿實業可圍繞陶瓷粉末的物料特性,配置從儲料、計量、輸送到捏合的非標方案,幫助客戶把設備配置與工藝參數銜接起來。
向供應商提供這些信息,方案會更貼近現場
評估粉體自動計量捏合機時,僅提供“粉體物料”和“產量”并不充分。建議整理粉料種類、粒度、流動性、含水率、配方比例、粘結劑加入方式、單鍋重量、批次節拍、允許誤差和清洗要求。若有多品種切換,還要說明換料頻率與防污染要求。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
