

陶瓷粉末喂料混不勻?先別怪配方,查查1L密煉機的填充系數(shù)
用1L密煉機打陶瓷喂料總混不勻?先查填充系數(shù)與溫控
做陶瓷注射成型喂料的研發(fā)團隊,大多遇到過這種情況:配方明明沒問題,用1L密煉機打出來的喂料卻分層、結(jié)塊,流動性忽好忽壞,后續(xù)注射、脫脂、燒結(jié)全被拖累。很多人的第一反應(yīng)是調(diào)粘結(jié)劑比例,卻忽略了物料特性——陶瓷粉末填充量高、堆積密度飄忽,把橡膠混煉那套參數(shù)直接搬過來,在1升容積的小機上,偏差只會被放大。這類異常的根源,通常藏在三個地方:填充系數(shù)、溫控精度,以及設(shè)備的耐磨密封。
橡膠那套參數(shù),搬到陶瓷喂料上為什么失靈
氧化鋯、氧化鋁這類粉體在喂料中占比很高,粘結(jié)劑只是載體。粉體硬度大、流動性差,混煉時的阻力和剪切生熱特性與膠料是兩回事。小容量設(shè)備里物料總量本來就少,任何參數(shù)偏差都沒有緩沖余地:大機上勉強混得開的設(shè)定,換到小機上可能直接悶車,或者打出一鍋外層過塑、內(nèi)部夾生的喂料。
填充系數(shù)是頭號嫌疑人
1L密煉機的有效容積小,填充系數(shù)稍有偏差,影響立竿見影。麻煩在于,陶瓷粉末剛投料時很蓬松,混煉過程中體積收縮明顯——若按初始體積估算填充率,實際往往偏低,物料在密煉室里"吃不飽",轉(zhuǎn)子打滑、剪切不足,喂料自然混不勻。更穩(wěn)妥的做法是按粉體堆積密度和壓實后的體積核算投料量,并相應(yīng)調(diào)整分批加料的節(jié)奏,而不是簡單用升數(shù)乘一個經(jīng)驗百分比。
溫控窗口窄,幾度波動就是兩種喂料
石蠟基、聚甲醛基等常用粘結(jié)劑體系,軟化區(qū)間有限。溫度偏低,粘結(jié)劑化不開,粉體包覆不勻;溫度偏高,粘結(jié)劑粘度驟降,喂料分層、掛壁。小型設(shè)備熱慣性小,升降溫都快,此時溫控系統(tǒng)的響應(yīng)速度和控溫精度,比加熱功率本身更值得關(guān)注。評估一臺實驗型密煉機時,可以留意溫控是否分區(qū)獨立、測溫點布在什么位置、有沒有閉環(huán)調(diào)節(jié)。
耐磨和密封,決定設(shè)備能陪你打多久
高硬度粉體對轉(zhuǎn)子棱峰和密煉室內(nèi)壁的磨損遠超普通膠料。磨損是漸進式的:間隙一點點變大,剪切效率一點點下降,喂料質(zhì)量悄悄滑坡,等察覺時偏差往往已經(jīng)很明顯。細粉還容易揚塵,軸端密封不過關(guān),既污染環(huán)境又可能侵入傳動部位。考察1L密煉機時,與物料接觸部件的材質(zhì)、硬化處理方式、密封結(jié)構(gòu)是否便于清理,都應(yīng)問清楚。利拿實業(yè)支持針對陶瓷粉末這類高磨蝕工況的非標定制,包括接觸部件材質(zhì)與密封形式的適配。
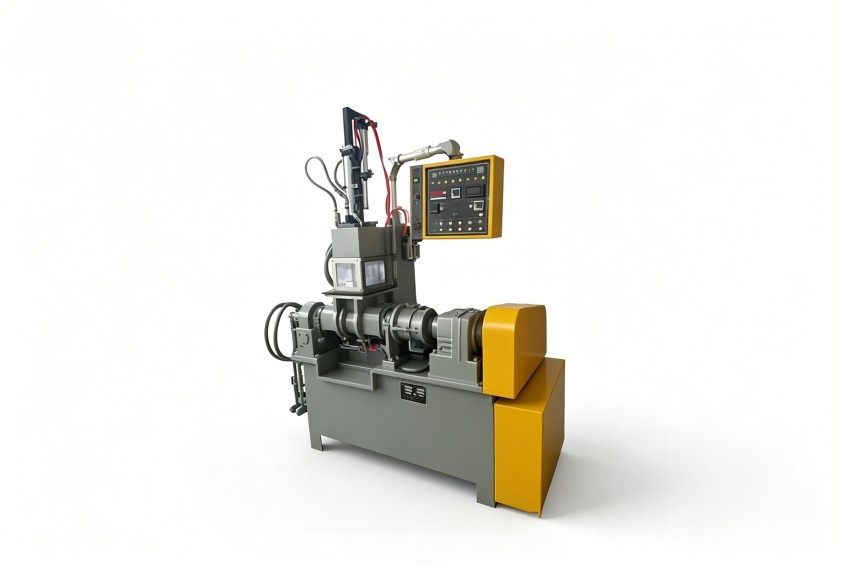
打樣的數(shù)據(jù),要能為量產(chǎn)所用
實驗的意義在于放大。轉(zhuǎn)子構(gòu)型是否幾何相似、工藝曲線能否完整記錄,決定了小機數(shù)據(jù)能否指導(dǎo)大機。建議留存每次混煉的溫度與扭矩曲線——扭矩變化反映喂料的塑化進程,是判斷混煉終點、制定量產(chǎn)工藝的重要依據(jù)。
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實業(yè)技術(shù)團隊。
