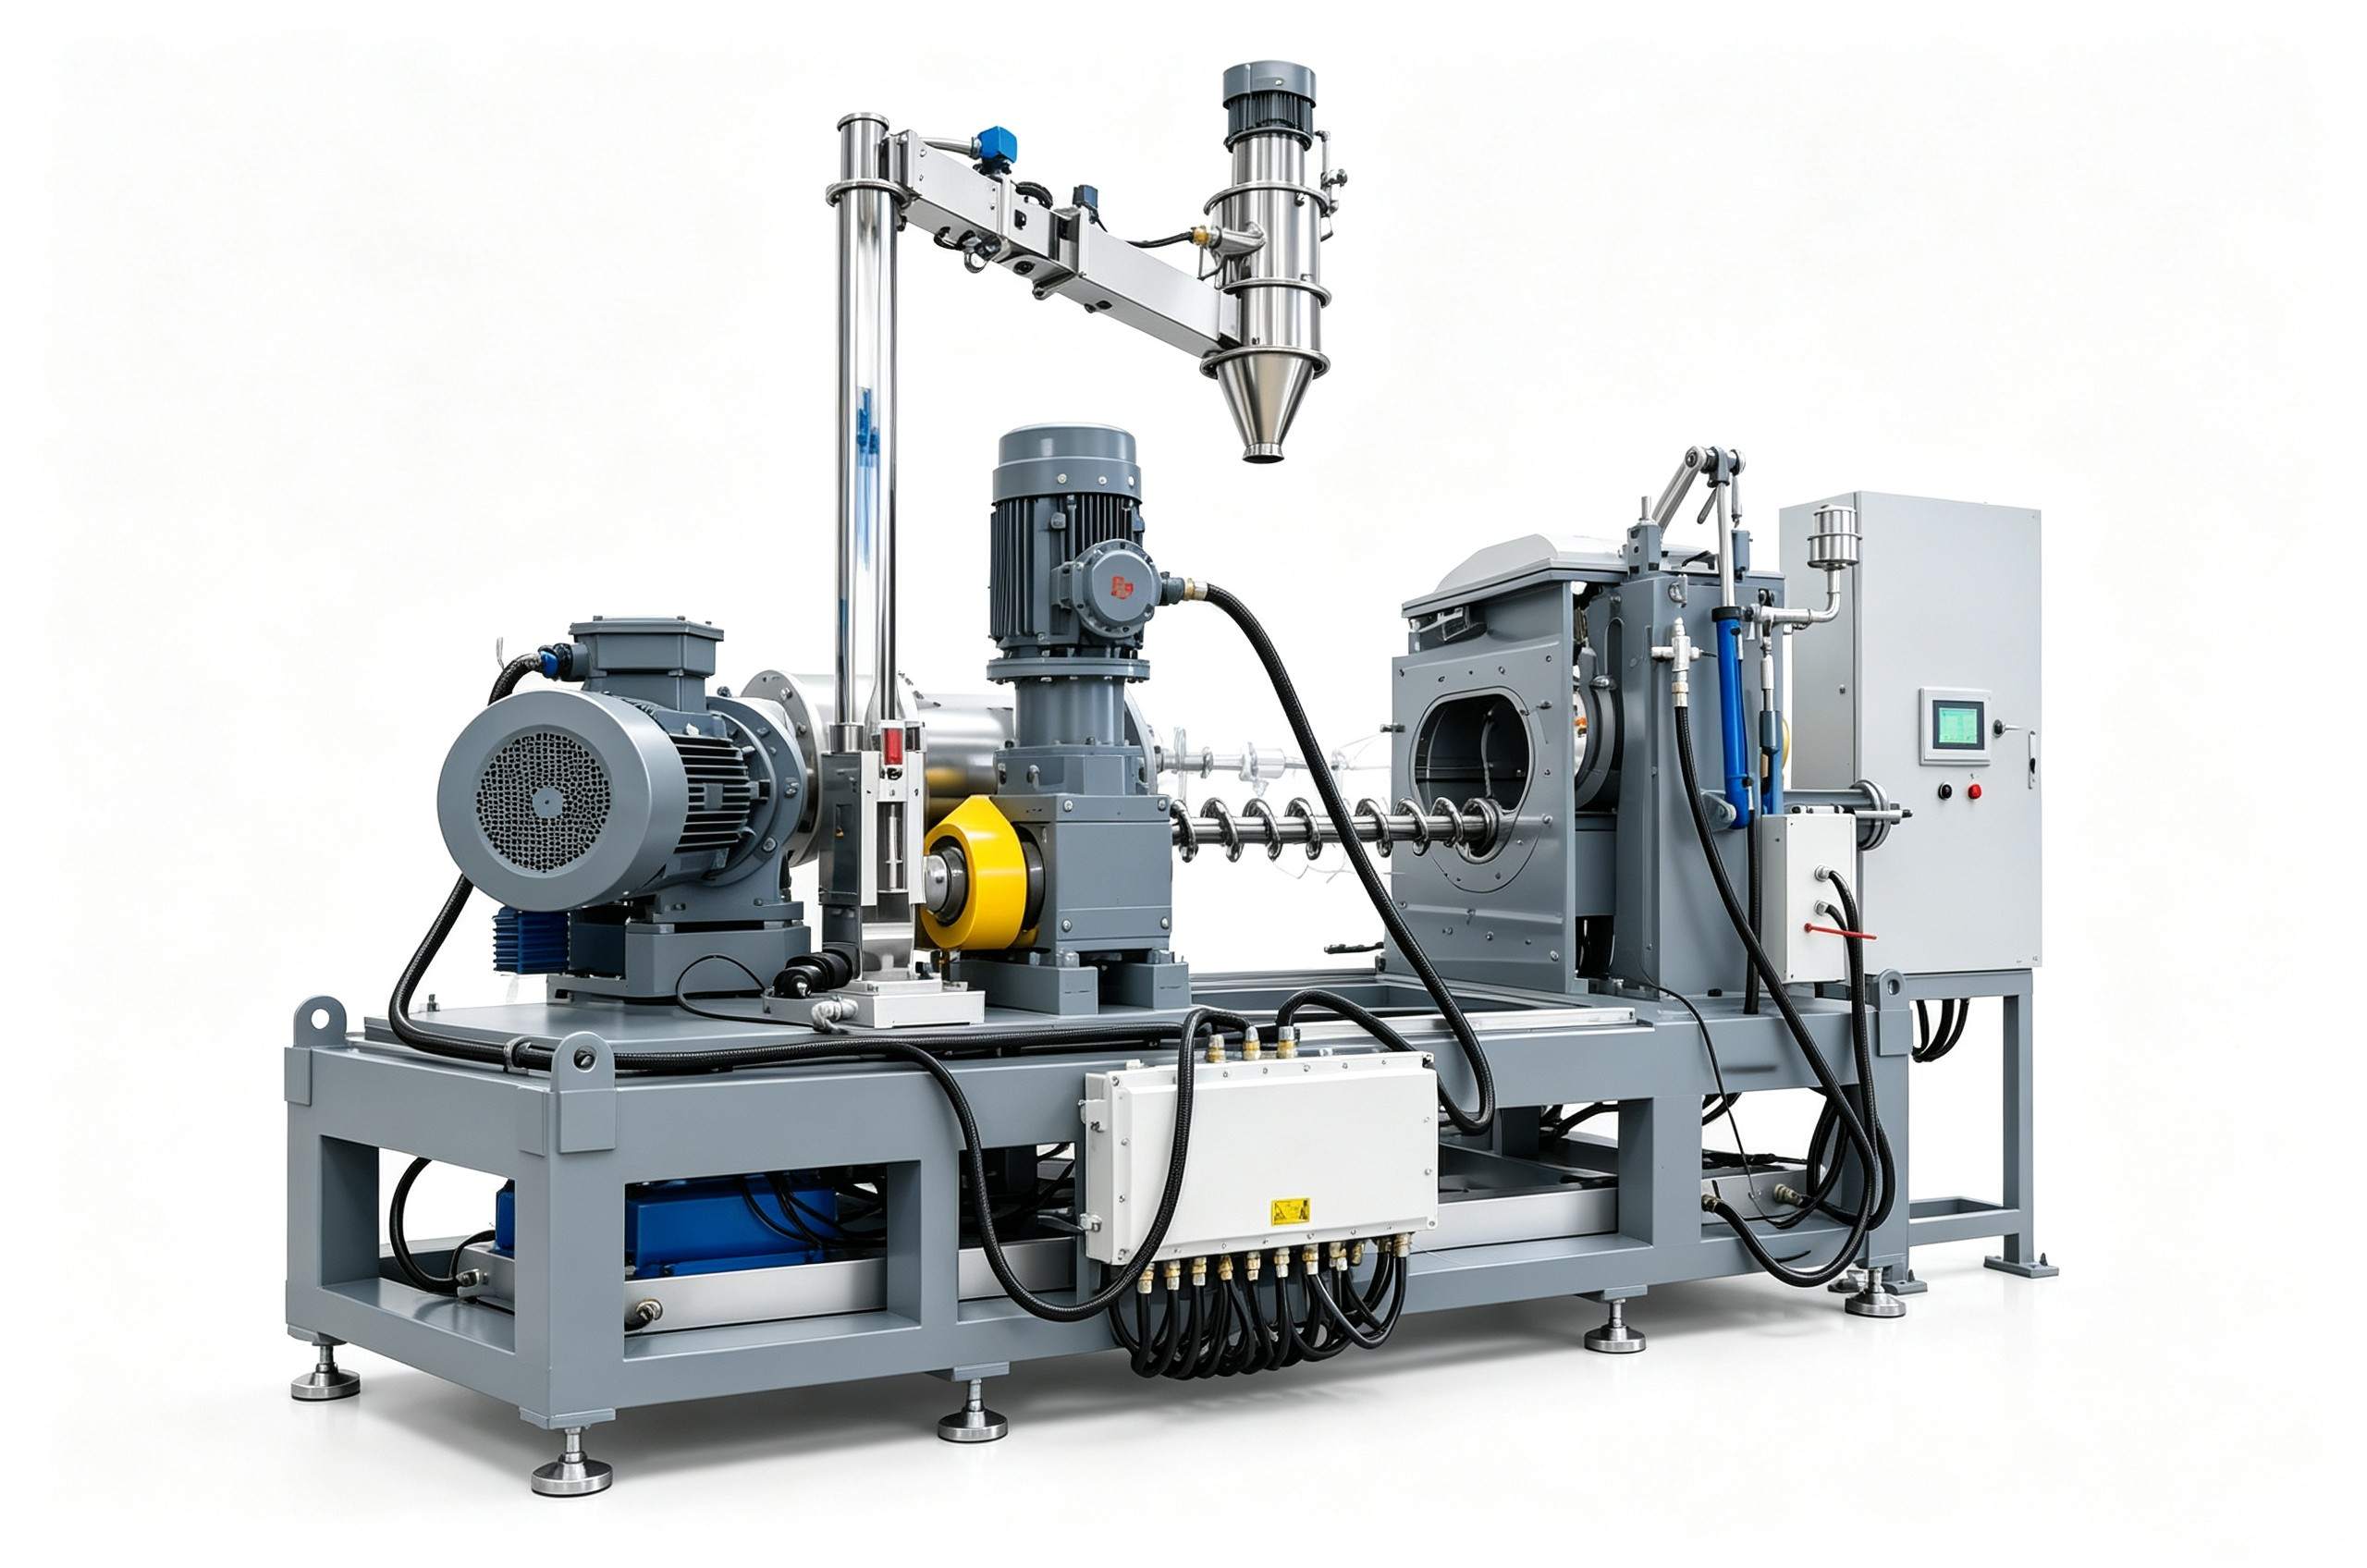
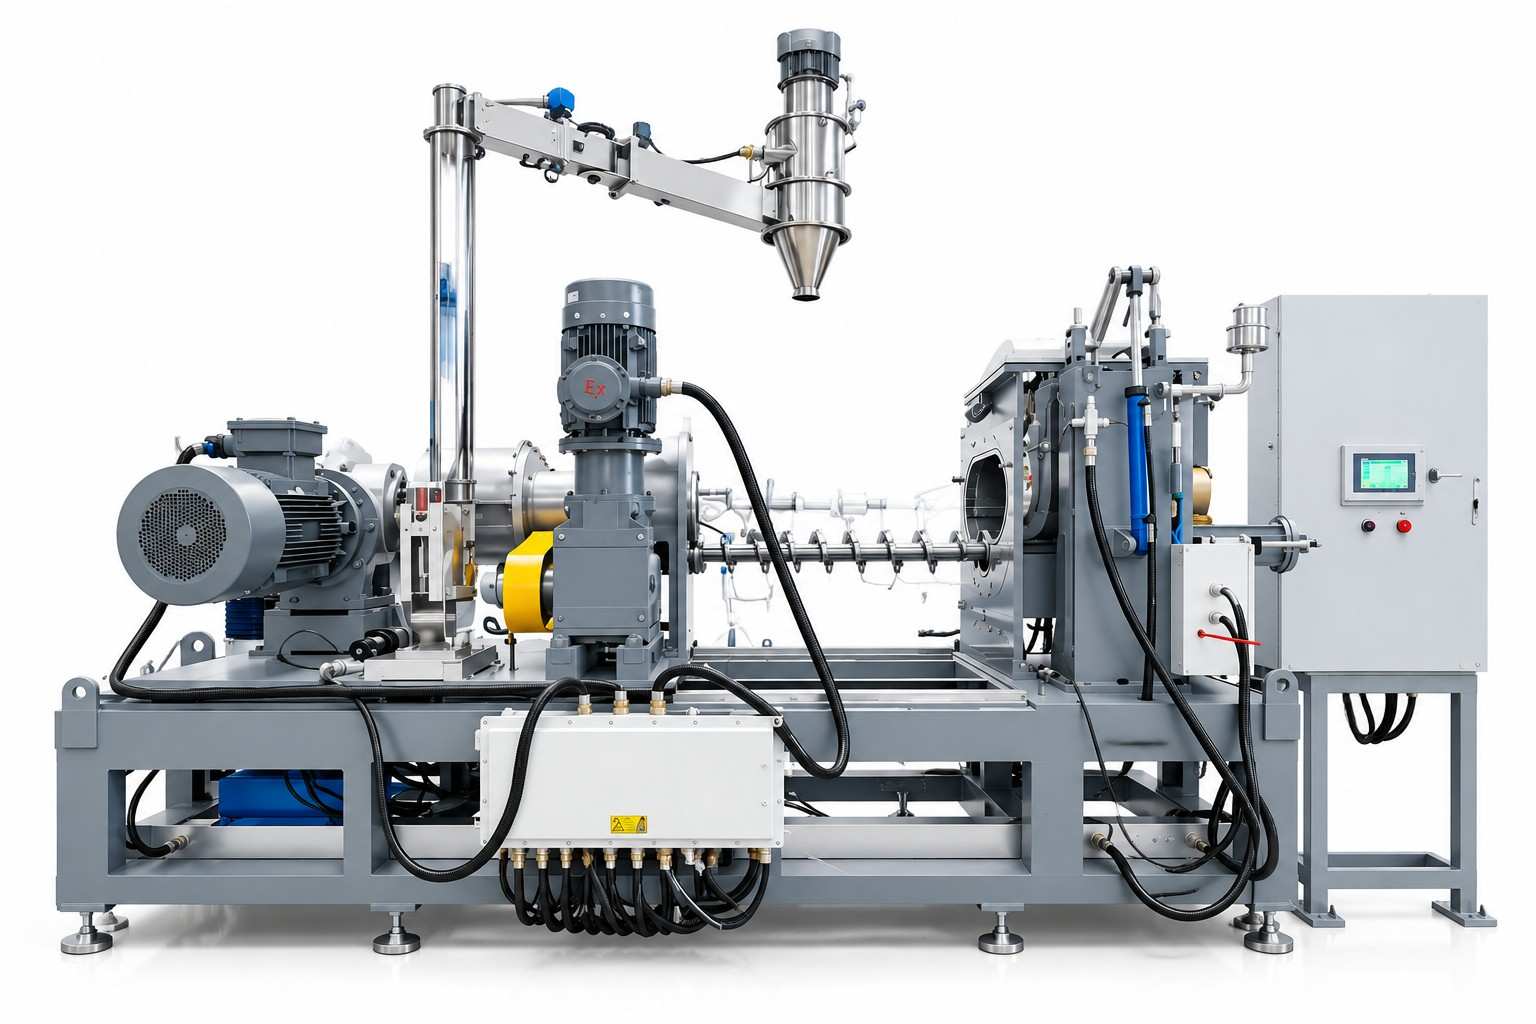
高分子復合材料造粒設備產出不均?先核對三項工藝參數設置
高分子復合材料造粒設備產出不均?先核對三項工藝參數設置
高分子復合材料通常由基體樹脂與纖維、功能填料共混制成,造粒環節的顆粒均勻度、致密性直接影響后續成型制品的力學性能與外觀一致性。不少生產團隊遇到顆粒大小不均、帶孔隙、性能批次差的問題時,第一反應是更換設備或調整配方,忽略了工藝參數與設備性能不匹配才是高頻誘因。以下結合造粒工序的三個可調參數,梳理異常排查邏輯與適配調整方向,幫你減少無效試機的時間與物料損耗。
填充系數不匹配,直接影響混煉均勻度與出料穩定性
填充系數指混煉腔內部物料體積與腔體有效容積的比值,高分子復合材料因添加纖維、粉體填料,物料堆積密度與純樹脂差異較大,照搬通用塑料的填充系數設置,容易出現兩類問題:系數過高時物料翻動受阻,填料分散不均,出料負載波動大;系數過低時物料無法受到充分剪切,混煉勻度不足,還會拉高單位能耗。調整時需要結合填料占比、物料堆積密度逐步微調,不能直接套用通用工藝模板。
溫控精度偏差,易引發物料降解或塑化不足
高分子復合材料的基體樹脂、填料、助劑耐溫區間差異較大,造粒過程中溫控精度不足,局部溫度超過基體降解閾值,會出現物料碳化、顆粒帶氣孔的問題;溫度偏低則塑化不充分,填料與基體結合力弱,成品容易出現分層。專業的高分子復合材料造粒設備會設置多段獨立溫控單元,適配不同配方的溫控曲線需求,長玻纖增強、阻燃改性等特殊配方對溫區分段的要求更細。
造粒段停留時間需與配方特性同步匹配
物料從熔融混煉段進入造粒模頭的停留時間,需要結合填料比例、纖維長度調整。停留時間過長,物料在腔體內持續受熱容易降解,還會降低單位時間產出;停留時間過短,物料未充分壓實就被切粒,容易出現長條、碎粒、內部孔隙多的問題。調整停留時間時需要同步匹配螺桿轉速、切粒轉速,不能單一調整某一項參數。
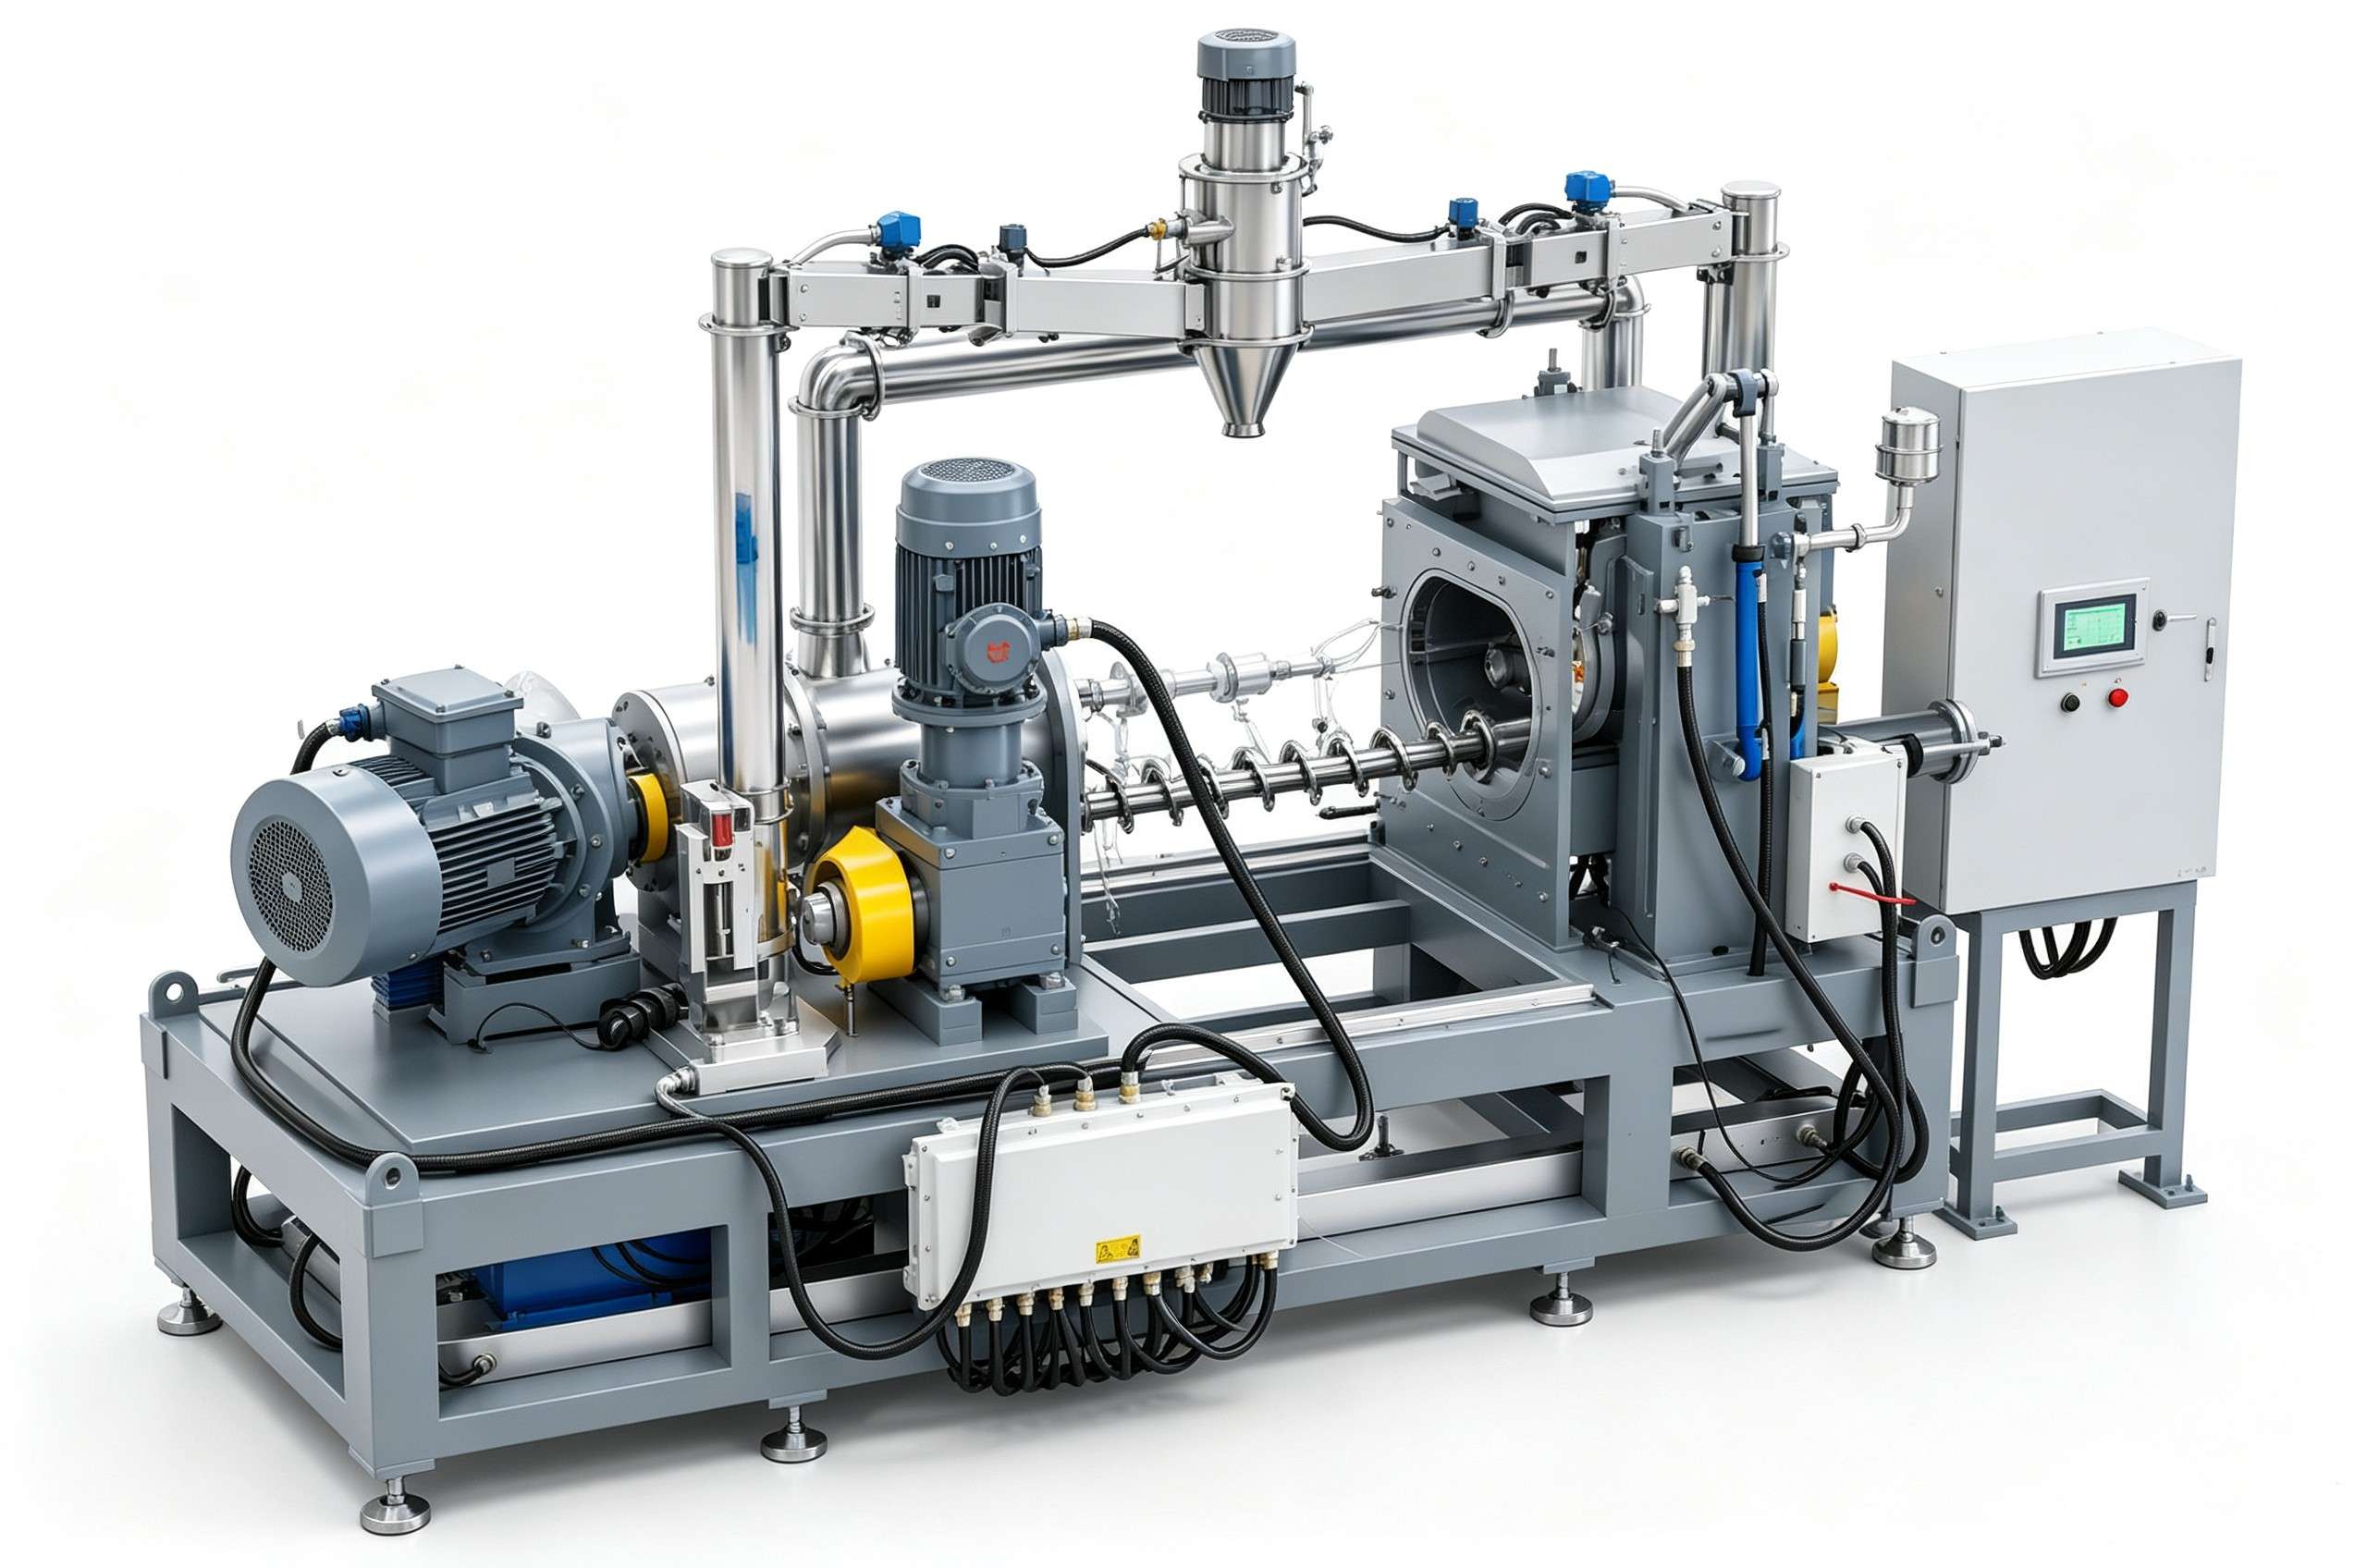
參數調整前先確認硬件可調范圍
很多生產異常并非參數設置錯誤,而是現有設備的硬件配置無法支撐參數調整需求,比如轉子剪切結構、溫控響應速度、螺桿長徑比不匹配配方要求,僅靠調機無法從根源解決問題。高分子復合材料造粒設備的參數可調區間、硬件響應速度,需要在選型階段結合長期生產的配方范圍確認,避免后續擴產或更換配方時出現適配瓶頸。利拿實業可結合不同配方的混煉造粒需求,提供對應配置的設備與工藝優化建議。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。