

陶瓷粉末混煉造粒不均?捏合擠出造粒一體機選型看核心配置
針對陶瓷粉末混煉的捏合擠出造粒一體機 核心配置選型要點
陶瓷粉末混煉造粒環節,常出現組分偏析、顆粒致密度不均、設備內壁磨損過快等問題,輕則導致后續燒結成品尺寸偏差、力學性能不穩定,重則需要整批返工拉高生產成本。不少采購方選設備時只看總產能,忽略粉料特性與設備配置的適配性,反而踩了“大設備做小批次”的坑。下面從三個核心配置維度拆解選型邏輯,幫生產方匹配更適配的設備方案。
容積配置要匹配粉料批次特性
陶瓷粉料硬度高、單批次生產重量通常不大,且對混煉均勻度要求嚴苛。不少工廠選型時優先看標稱總產能,選了大容積設備做小批量生產,結果填充系數不足,粉料無法被有效剪切捏合,不僅均勻度差,還會因為空磨加劇腔壁和轉子磨損。選捏合擠出造粒一體機時,要先結合常用批次重量、粉料堆積密度測算合理的填充區間,再反推捏合腔的有效容積,同時還要匹配擠出端的產能,避免前后段生產節奏脫節。
轉子結構決定混煉效果與設備壽命
陶瓷粉末的硬度遠高于普通橡塑材料,普通轉子的尖銳棱邊在高速剪切時,既容易被快速磨損,也可能打碎粉料原始顆粒,改變粒徑分布進而影響燒結后成品的力學性能。適配陶瓷粉料的轉子通常會做棱邊鈍化處理,螺棱角度也會根據粉料的流動性調整,同時轉子與腔壁的間隙需要控制在合理范圍——間隙過大會留下混煉死角,間隙過小則容易卡料加劇磨損。采購前可以把自身粉料的粒徑、硬度參數提供給設備方,確認轉子結構的適配性。
溫控系統需貼合粘結劑混煉工藝
陶瓷粉末造粒一般需要添加少量有機粘結劑,對溫度的敏感度較高:溫度不夠時粘結劑融化不充分,粉料無法均勻抱合,造粒后松裝密度差異大;溫度過高則可能導致粘結劑提前變性,影響后續脫脂工序的效果。捏合擠出造粒一體機的溫控系統,要支持捏合段、擠出段、模頭段的獨立控溫,且溫區控制精度要滿足配方要求,加熱與冷卻的響應速度也要跟得上工藝調整的需求。
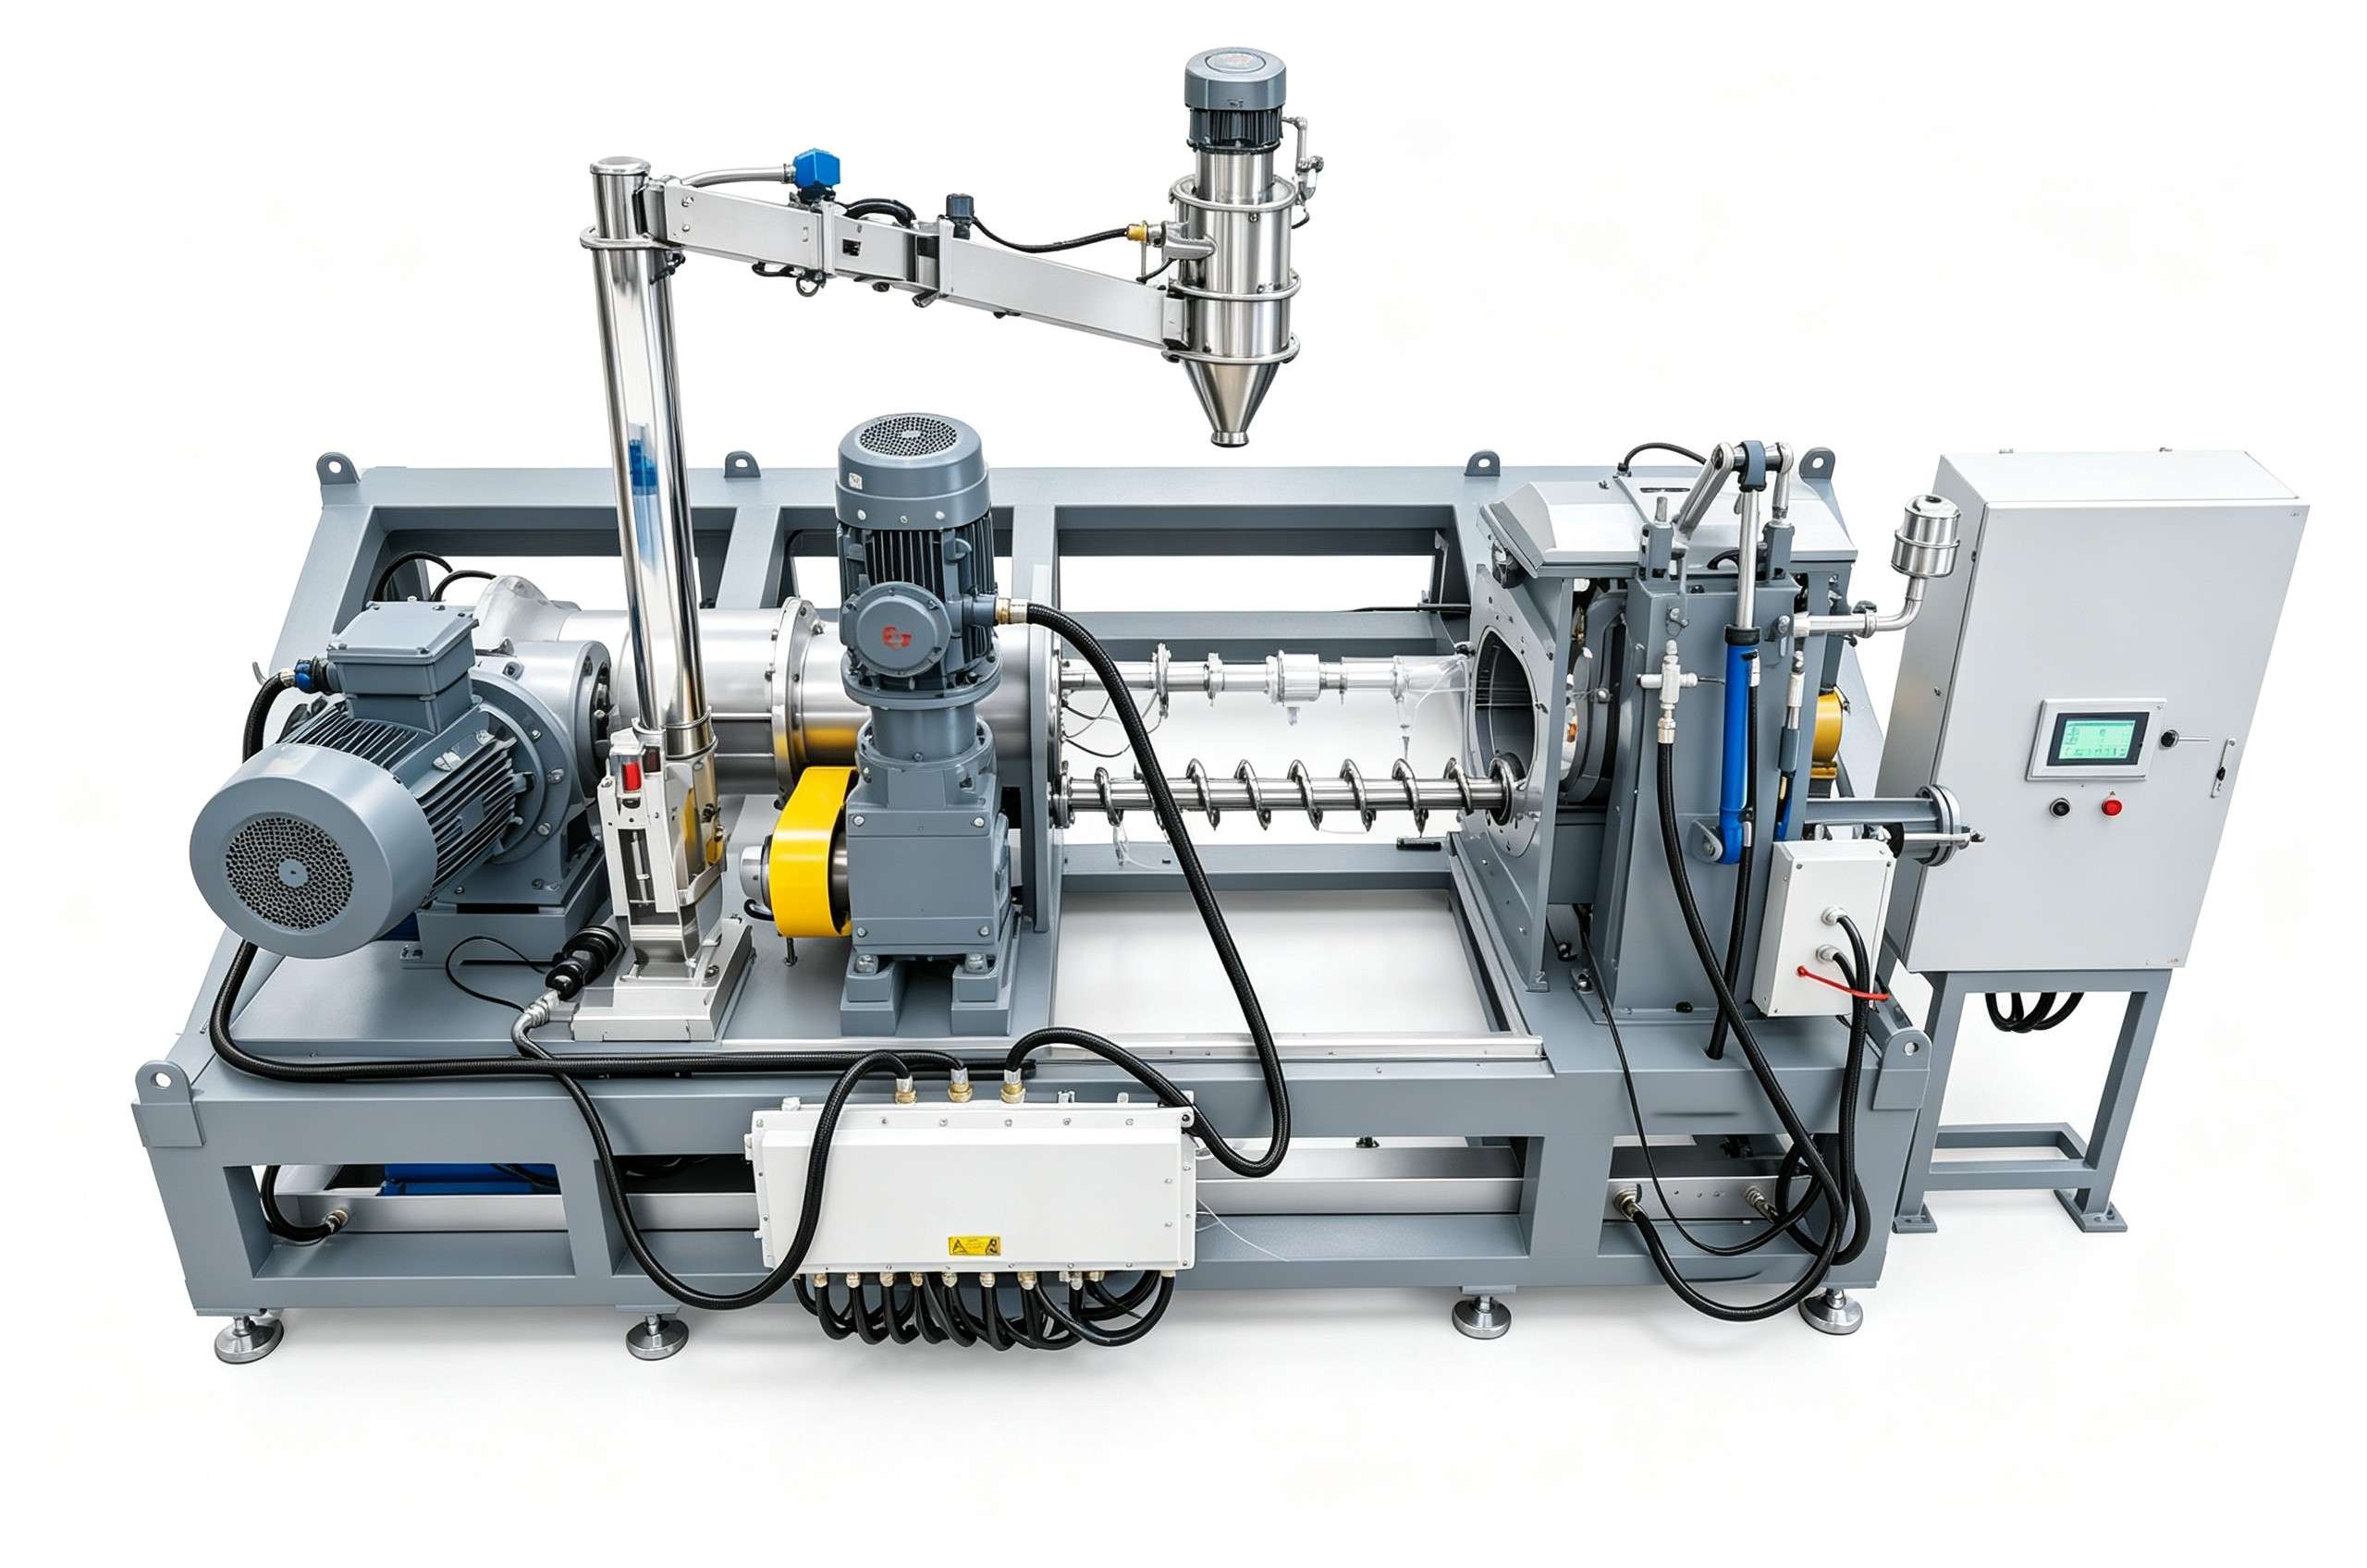
除了核心配置,還要考慮設備的密封結構和易損件更換便捷性。陶瓷粉料顆粒細、硬度高,容易進入密封間隙造成磨損,密封設計不到位的設備不僅漏料嚴重,日常維護的時間和成本也會大幅增加。對于有多種粉料配方、批次量波動大的生產場景,可選擇支持非標定制的捏合擠出造粒一體機,靈活適配不同的生產需求。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
