

塑料改性橡塑抽粒一體機出粒不均?先調整這幾項工藝參數
塑料改性用橡塑抽粒一體機出粒不均的工藝參數調整思路
塑料改性生產中,抽粒環節的成品穩定性直接影響后續注塑、擠出工序的良品率。不少廠家遇到出粒大小不均、表面有料花的問題時,第一反應是更換切粒刀或調整模頭,卻忽略了前端混煉與喂料環節的參數匹配,反而越調越亂。下面從三個常見的工藝參數維度拆解異常原因,幫生產團隊快速縮小排查范圍。
喂料填充系數不匹配的影響
填充系數是指物料在混煉腔內的占用比例,過高會導致吃料節奏不穩,后端擠出壓力持續波動,切粒時易出現長短不一的顆粒;填充系數過低則會讓物料剪切不足,塑化不均勻,顆粒表面易出現麻面或未熔融的料點。不同配方的改性料(如添加玻纖、阻燃劑的體系)堆積密度和流動性差異很大,不能直接照搬通用塑料的參數。不少橡塑抽粒一體機的默認參數是按通用PP、PE設定的,適配改性配方時需要針對性調整。
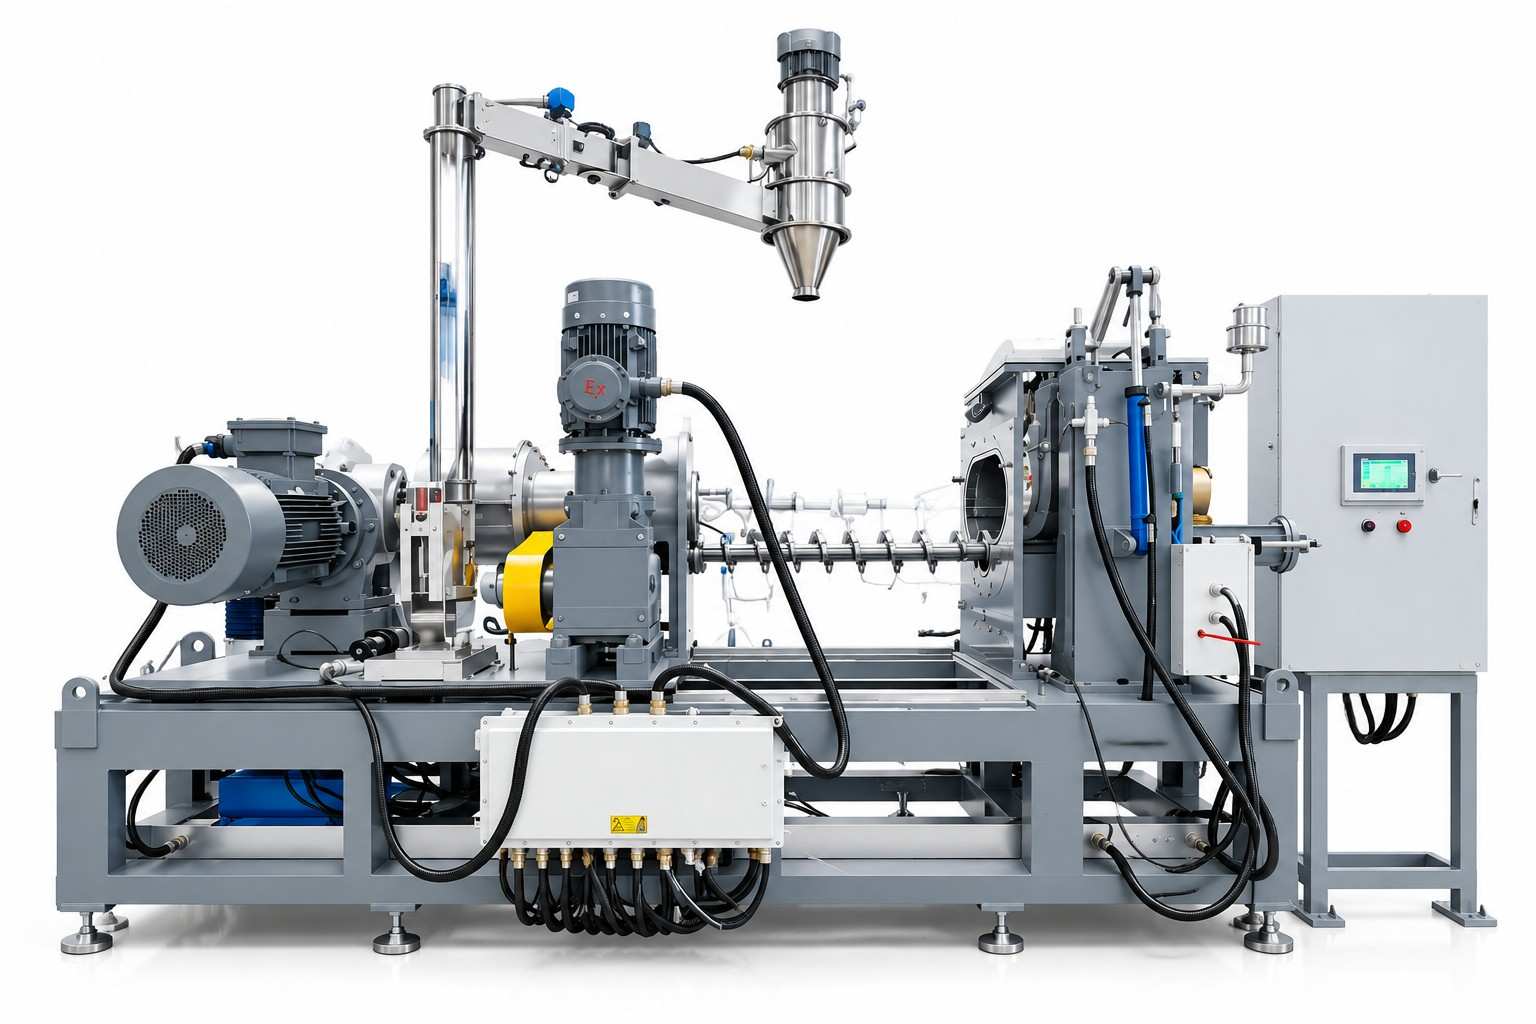
混煉段溫控精度的作用
改性塑料中的功能助劑(如相容劑、抗氧劑、色粉)對溫度敏感度較高,混煉段溫度波動過大,可能出現局部物料降解或助劑分散不均的情況,切粒后會出現色差、料花等問題。很多廠家只關注擠出模頭的溫度顯示,卻忽略了混煉腔各區段的溫控穩定性,導致同一批次顆粒的性能差異較大。橡塑抽粒一體機的混煉段溫控表現,直接影響改性料的批次穩定性。
切粒轉速與擠出速度的匹配邏輯
出粒不均比較直觀的誘因是切粒轉速和擠出速度不匹配,但很多生產人員調整時只動切粒機轉速,不調整前端喂料和擠出的速率比,導致擠出壓力忽高忽低,顆粒均勻度始終達不到要求。正確的調整邏輯是先穩定前端喂料量,待混煉擠出壓力穩定后,再微調切粒轉速,逐步逼近最佳匹配值,而非反過來從切粒端往回找補。
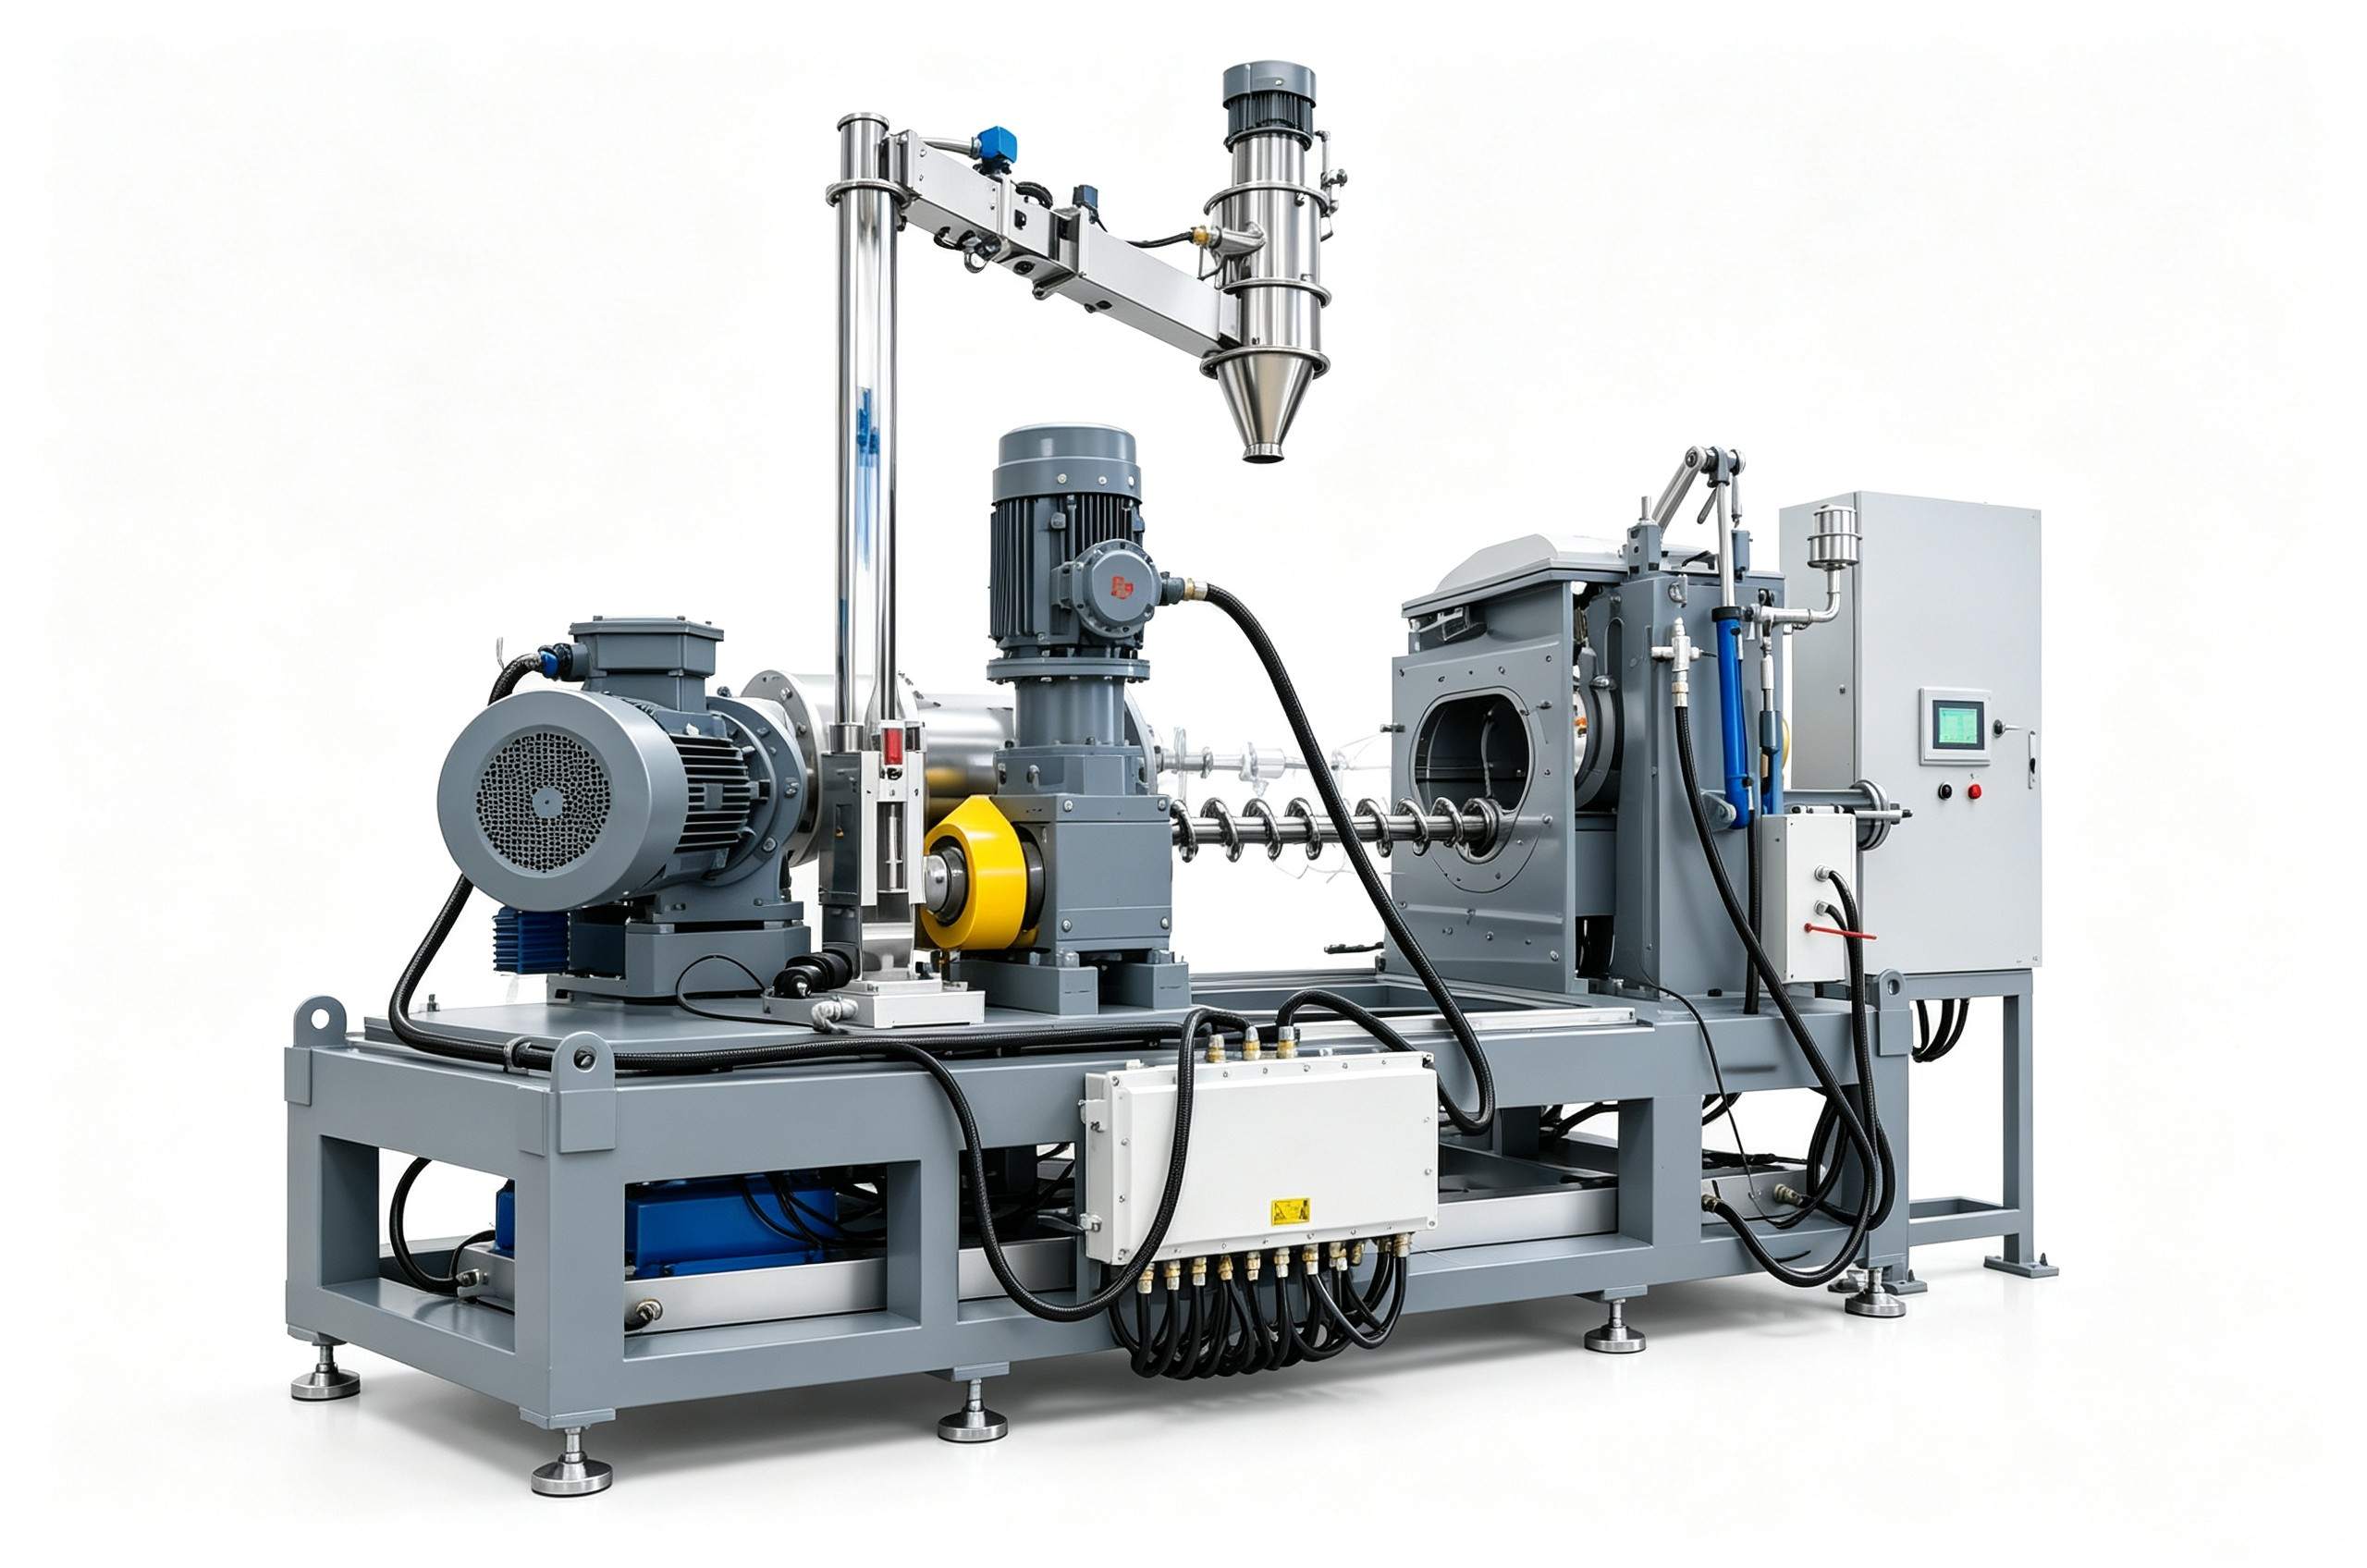
對于經常更換配方的改性料生產場景,建議建立不同配方對應的工藝參數檔案,換料時按預設參數調整,能大幅減少調試時間。如果現有設備的溫控精度、喂料穩定性無法滿足改性料的生產要求,也可以考慮針對性升級設備配置。
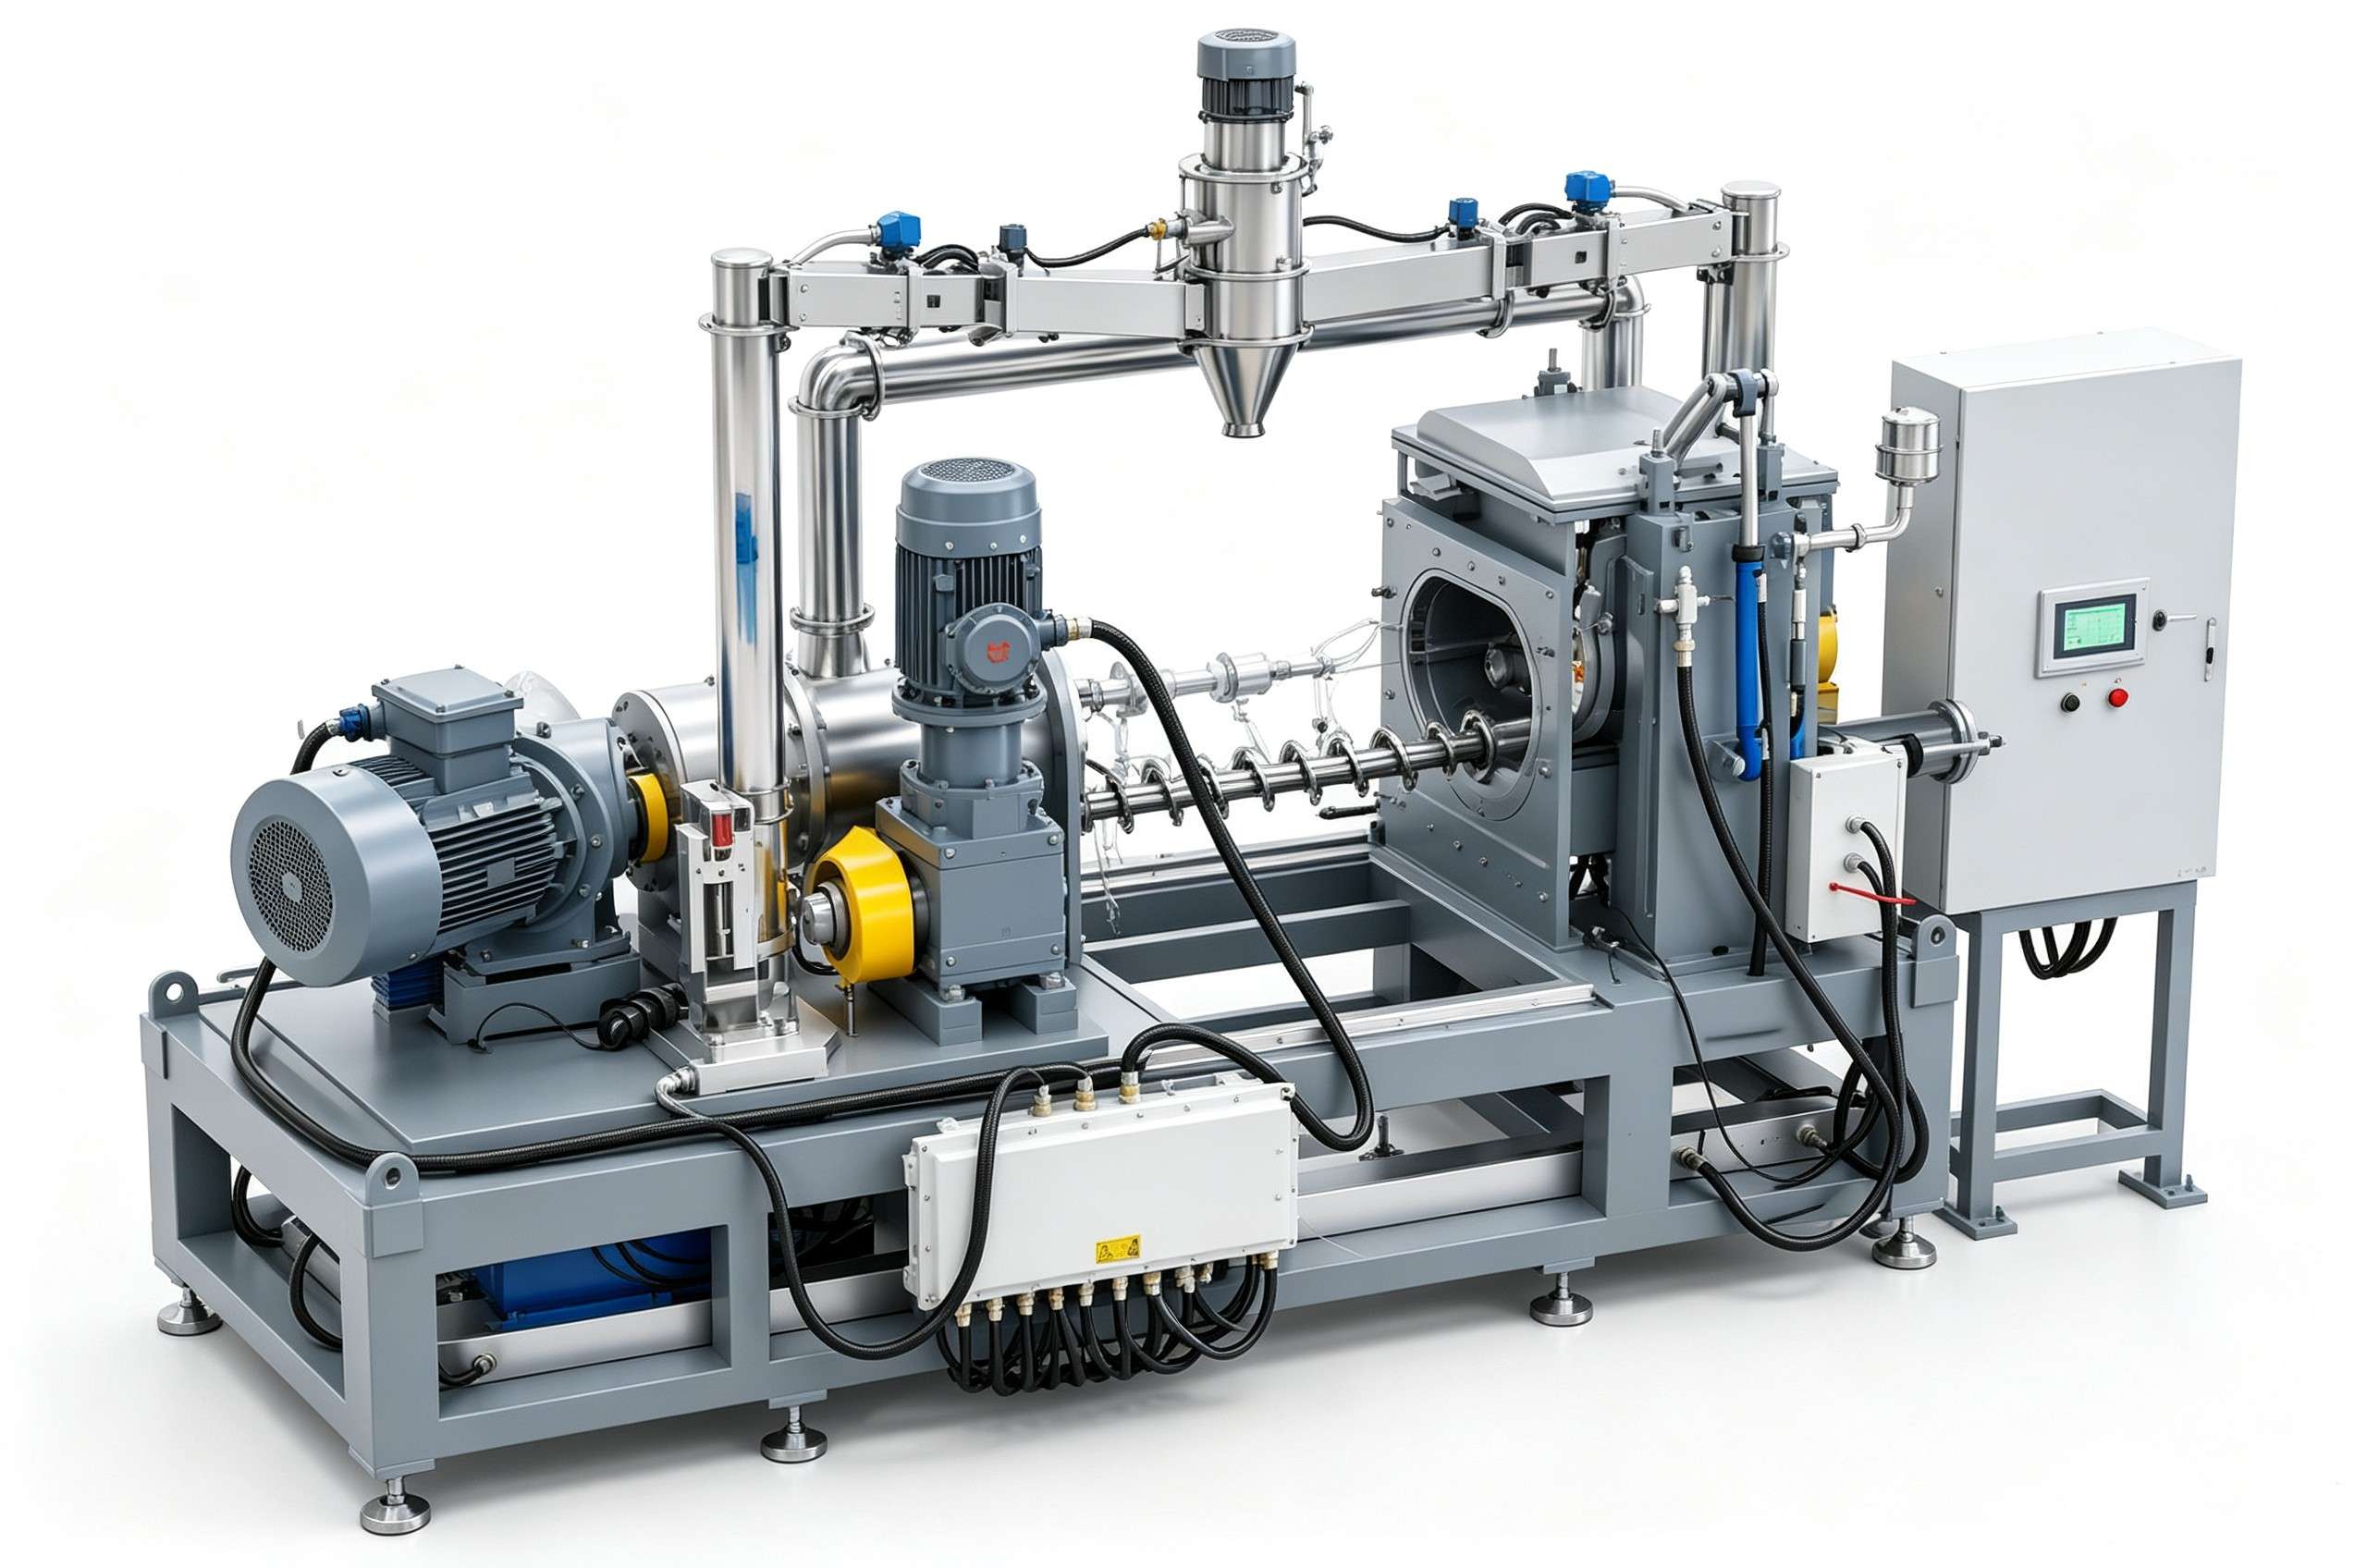
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
