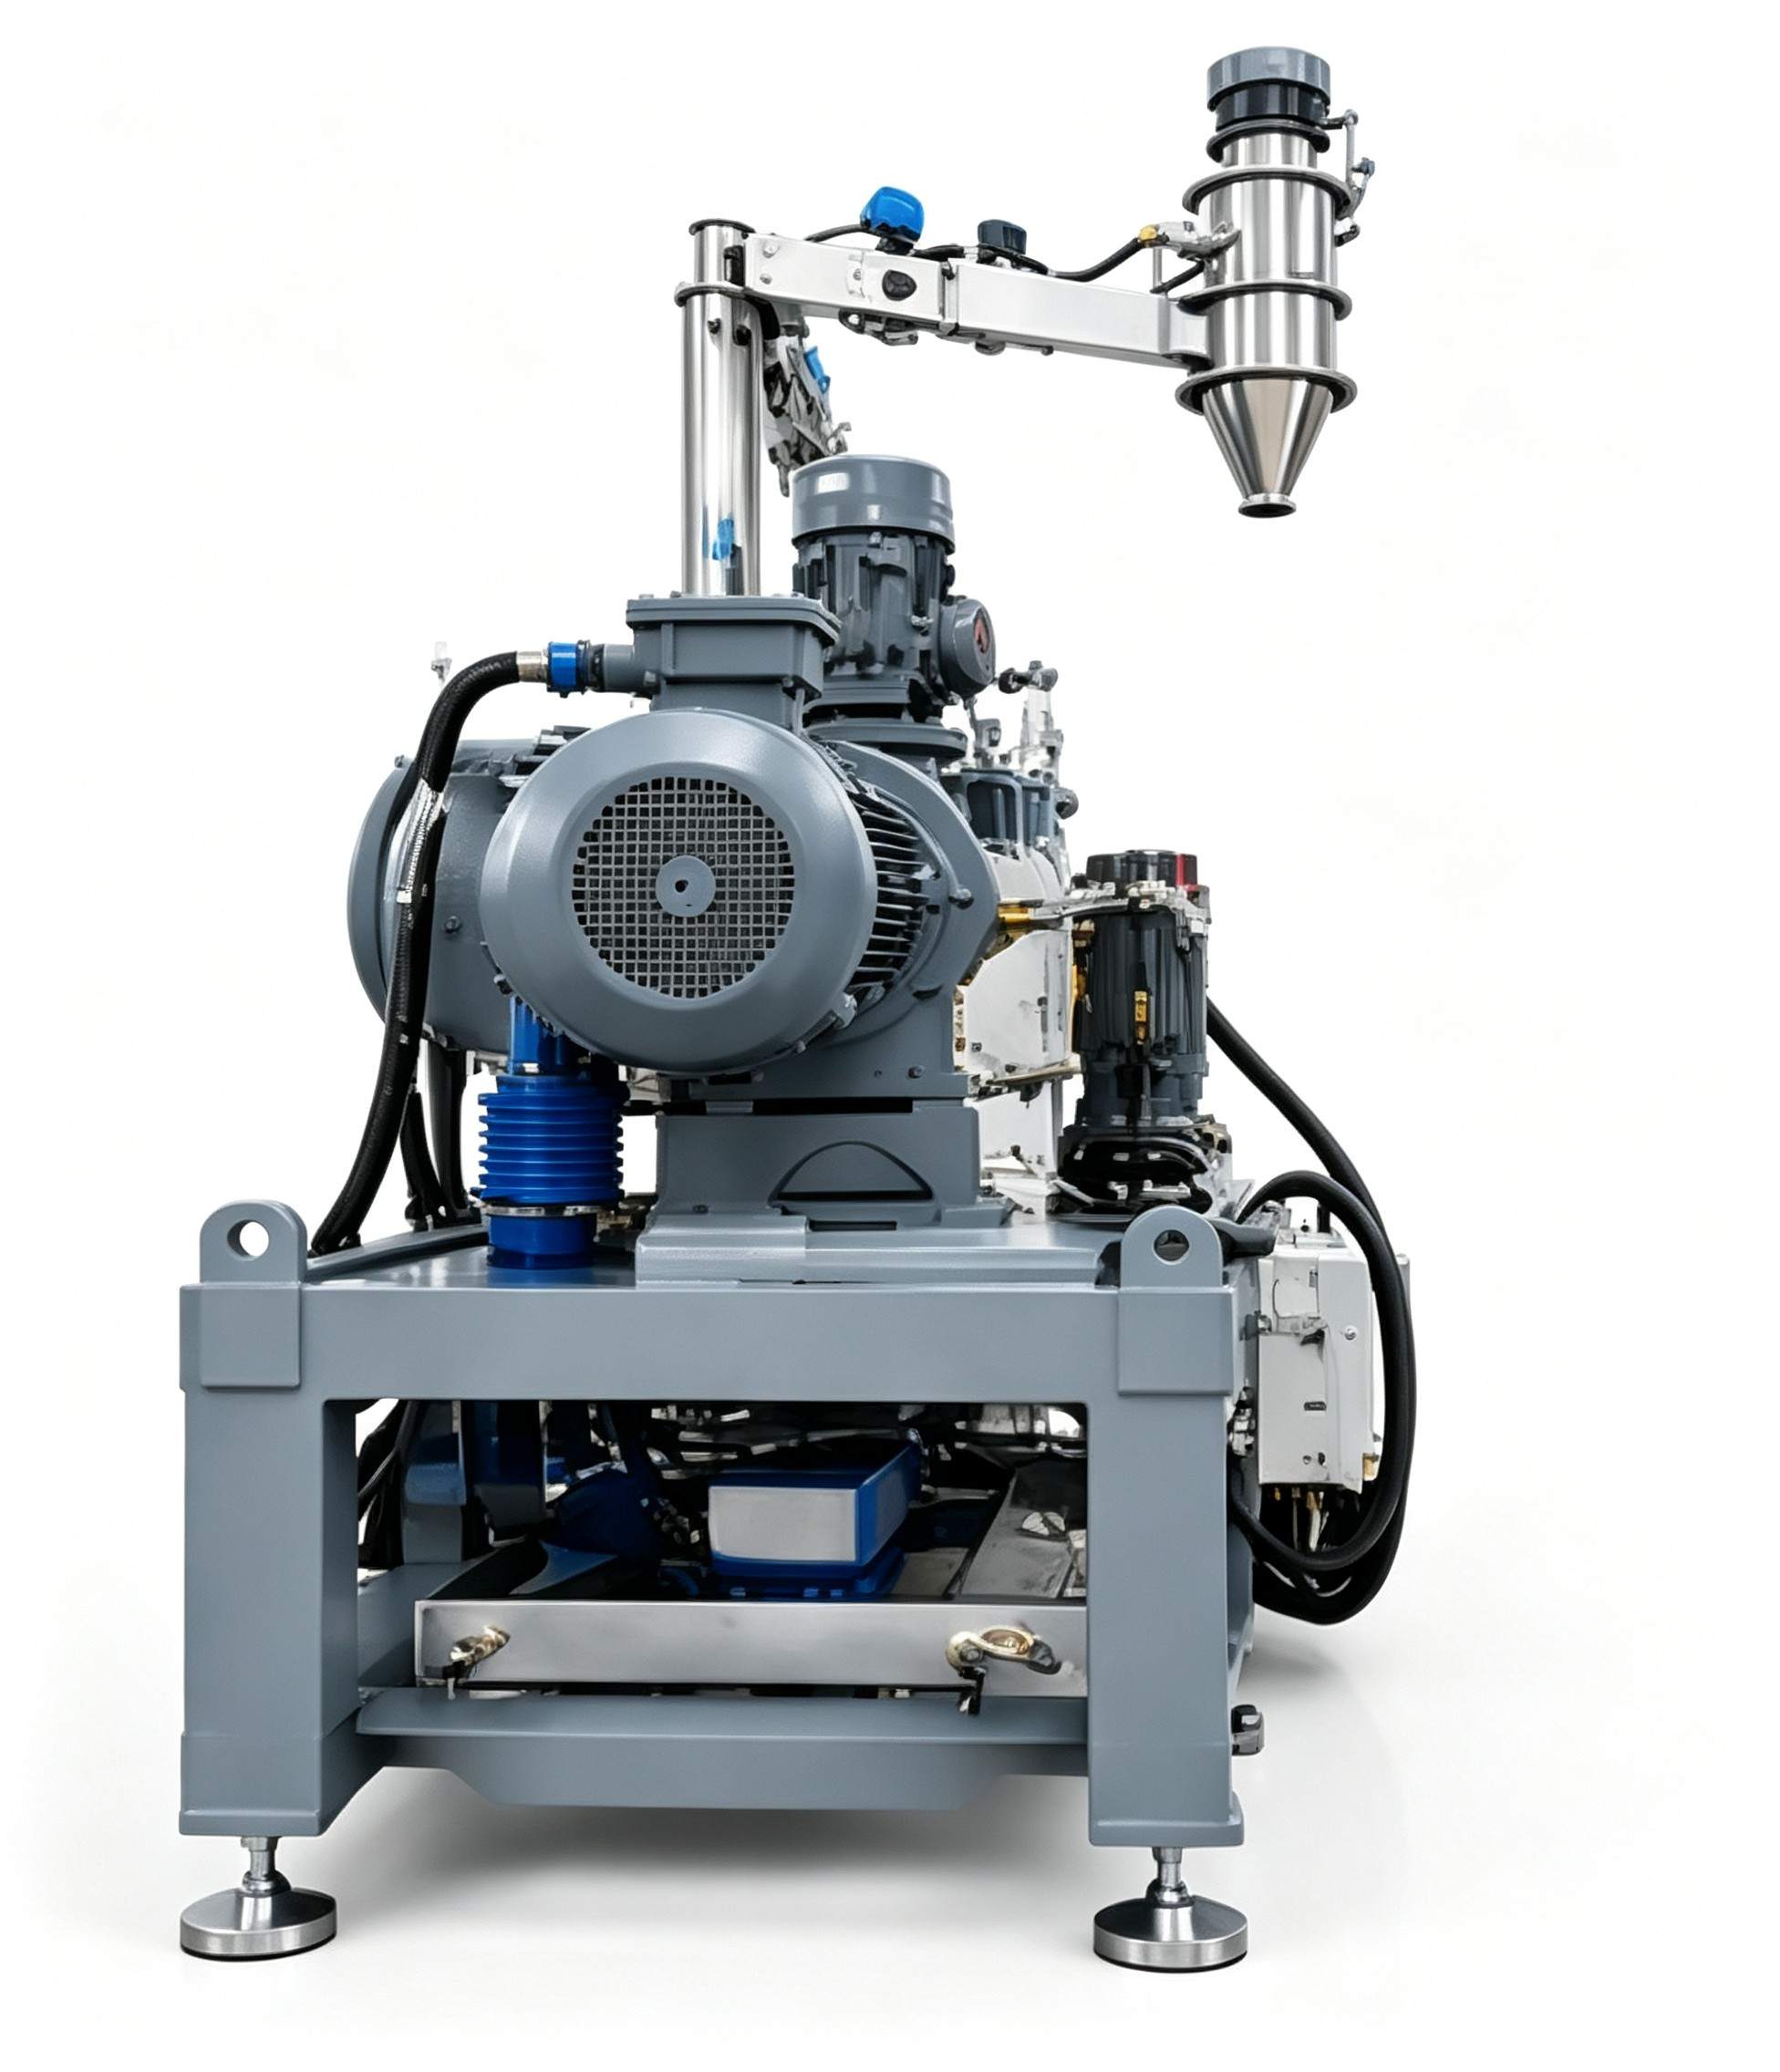
新能源材料混煉氣泡難控 真空捏合擠出造粒一體機(jī)參數(shù)優(yōu)化思路
新能源材料混煉氣泡難消除 真空捏合擠出造粒一體機(jī)參數(shù)調(diào)整思路
新能源材料領(lǐng)域的高分子粘接劑、光伏封裝膠料等產(chǎn)品,對(duì)混煉后的含氣率要求極高,氣泡殘留不僅會(huì)拉低成品的力學(xué)強(qiáng)度、絕緣性能,還可能導(dǎo)致后續(xù)涂布、成型工序出現(xiàn)連續(xù)不良,整批返工的成本壓力不小。很多生產(chǎn)方遇到氣泡問題第一時(shí)間調(diào)高真空度,卻忽略了工藝參數(shù)與設(shè)備配置的匹配性,反而容易引發(fā)物料降解、出料不均等新問題。下面從三個(gè)核心參數(shù)維度拆解調(diào)整邏輯。
填充系數(shù):先確定物料容納量的合理區(qū)間
新能源材料多為低堆積密度的粉體與高分子基體混合體系,若盲目追求產(chǎn)能拉高填充系數(shù),捏合腔內(nèi)的物料會(huì)被過度擠壓,內(nèi)部氣泡被封閉在料團(tuán)深處,難以通過真空作用排出。填充量過低也不可取,物料掛壁時(shí)間過長(zhǎng),長(zhǎng)時(shí)間處于高溫環(huán)境下容易出現(xiàn)降解,生成更多小分子揮發(fā)分,反而會(huì)增加氣泡產(chǎn)生的概率。填充系數(shù)需結(jié)合物料的堆積密度、捏合腔容積和轉(zhuǎn)子形式匹配調(diào)整,找到產(chǎn)能與排氣效果的平衡點(diǎn)。
真空段溫控:平衡揮發(fā)分排出與物料穩(wěn)定性
不少生產(chǎn)方認(rèn)為真空段溫度越高,揮發(fā)分越容易逸出,氣泡控制效果越好,實(shí)則不然。新能源材料中常添加多種功能性助劑,這類助劑的耐溫區(qū)間普遍較窄,溫度過高會(huì)出現(xiàn)分解、交聯(lián)反應(yīng),不僅生成新的氣態(tài)物質(zhì),還會(huì)直接影響材料的最終性能。真空捏合擠出造粒一體機(jī)的溫控精度直接決定物料在真空段的狀態(tài),需根據(jù)物料的玻璃化轉(zhuǎn)變溫度、分解溫度設(shè)置梯度溫控,讓揮發(fā)分平穩(wěn)排出的同時(shí),保持物料塑性狀態(tài)穩(wěn)定,避免出現(xiàn)新的氣泡來源。
捏合轉(zhuǎn)速:影響氣泡逸出路徑的關(guān)鍵變量
捏合轉(zhuǎn)子的轉(zhuǎn)速會(huì)直接影響物料的剪切強(qiáng)度和表面更新頻率,轉(zhuǎn)速過快時(shí),物料表面被快速翻覆,內(nèi)部氣泡還沒來得及移動(dòng)到表層就被裹入料團(tuán)深處,難以被真空系統(tǒng)抽出;轉(zhuǎn)速過慢則會(huì)導(dǎo)致物料分散不均,局部團(tuán)聚的粉體中包裹的微氣泡無法釋放,造粒后會(huì)出現(xiàn)密集的針孔狀缺陷。調(diào)整轉(zhuǎn)速需結(jié)合物料的粘度特性,高粘度物料可適當(dāng)降低轉(zhuǎn)速,給氣泡足夠的逸出時(shí)間;低粘度物料可適當(dāng)提高轉(zhuǎn)速,加快表面更新效率,兼顧分散效果與排氣效率。
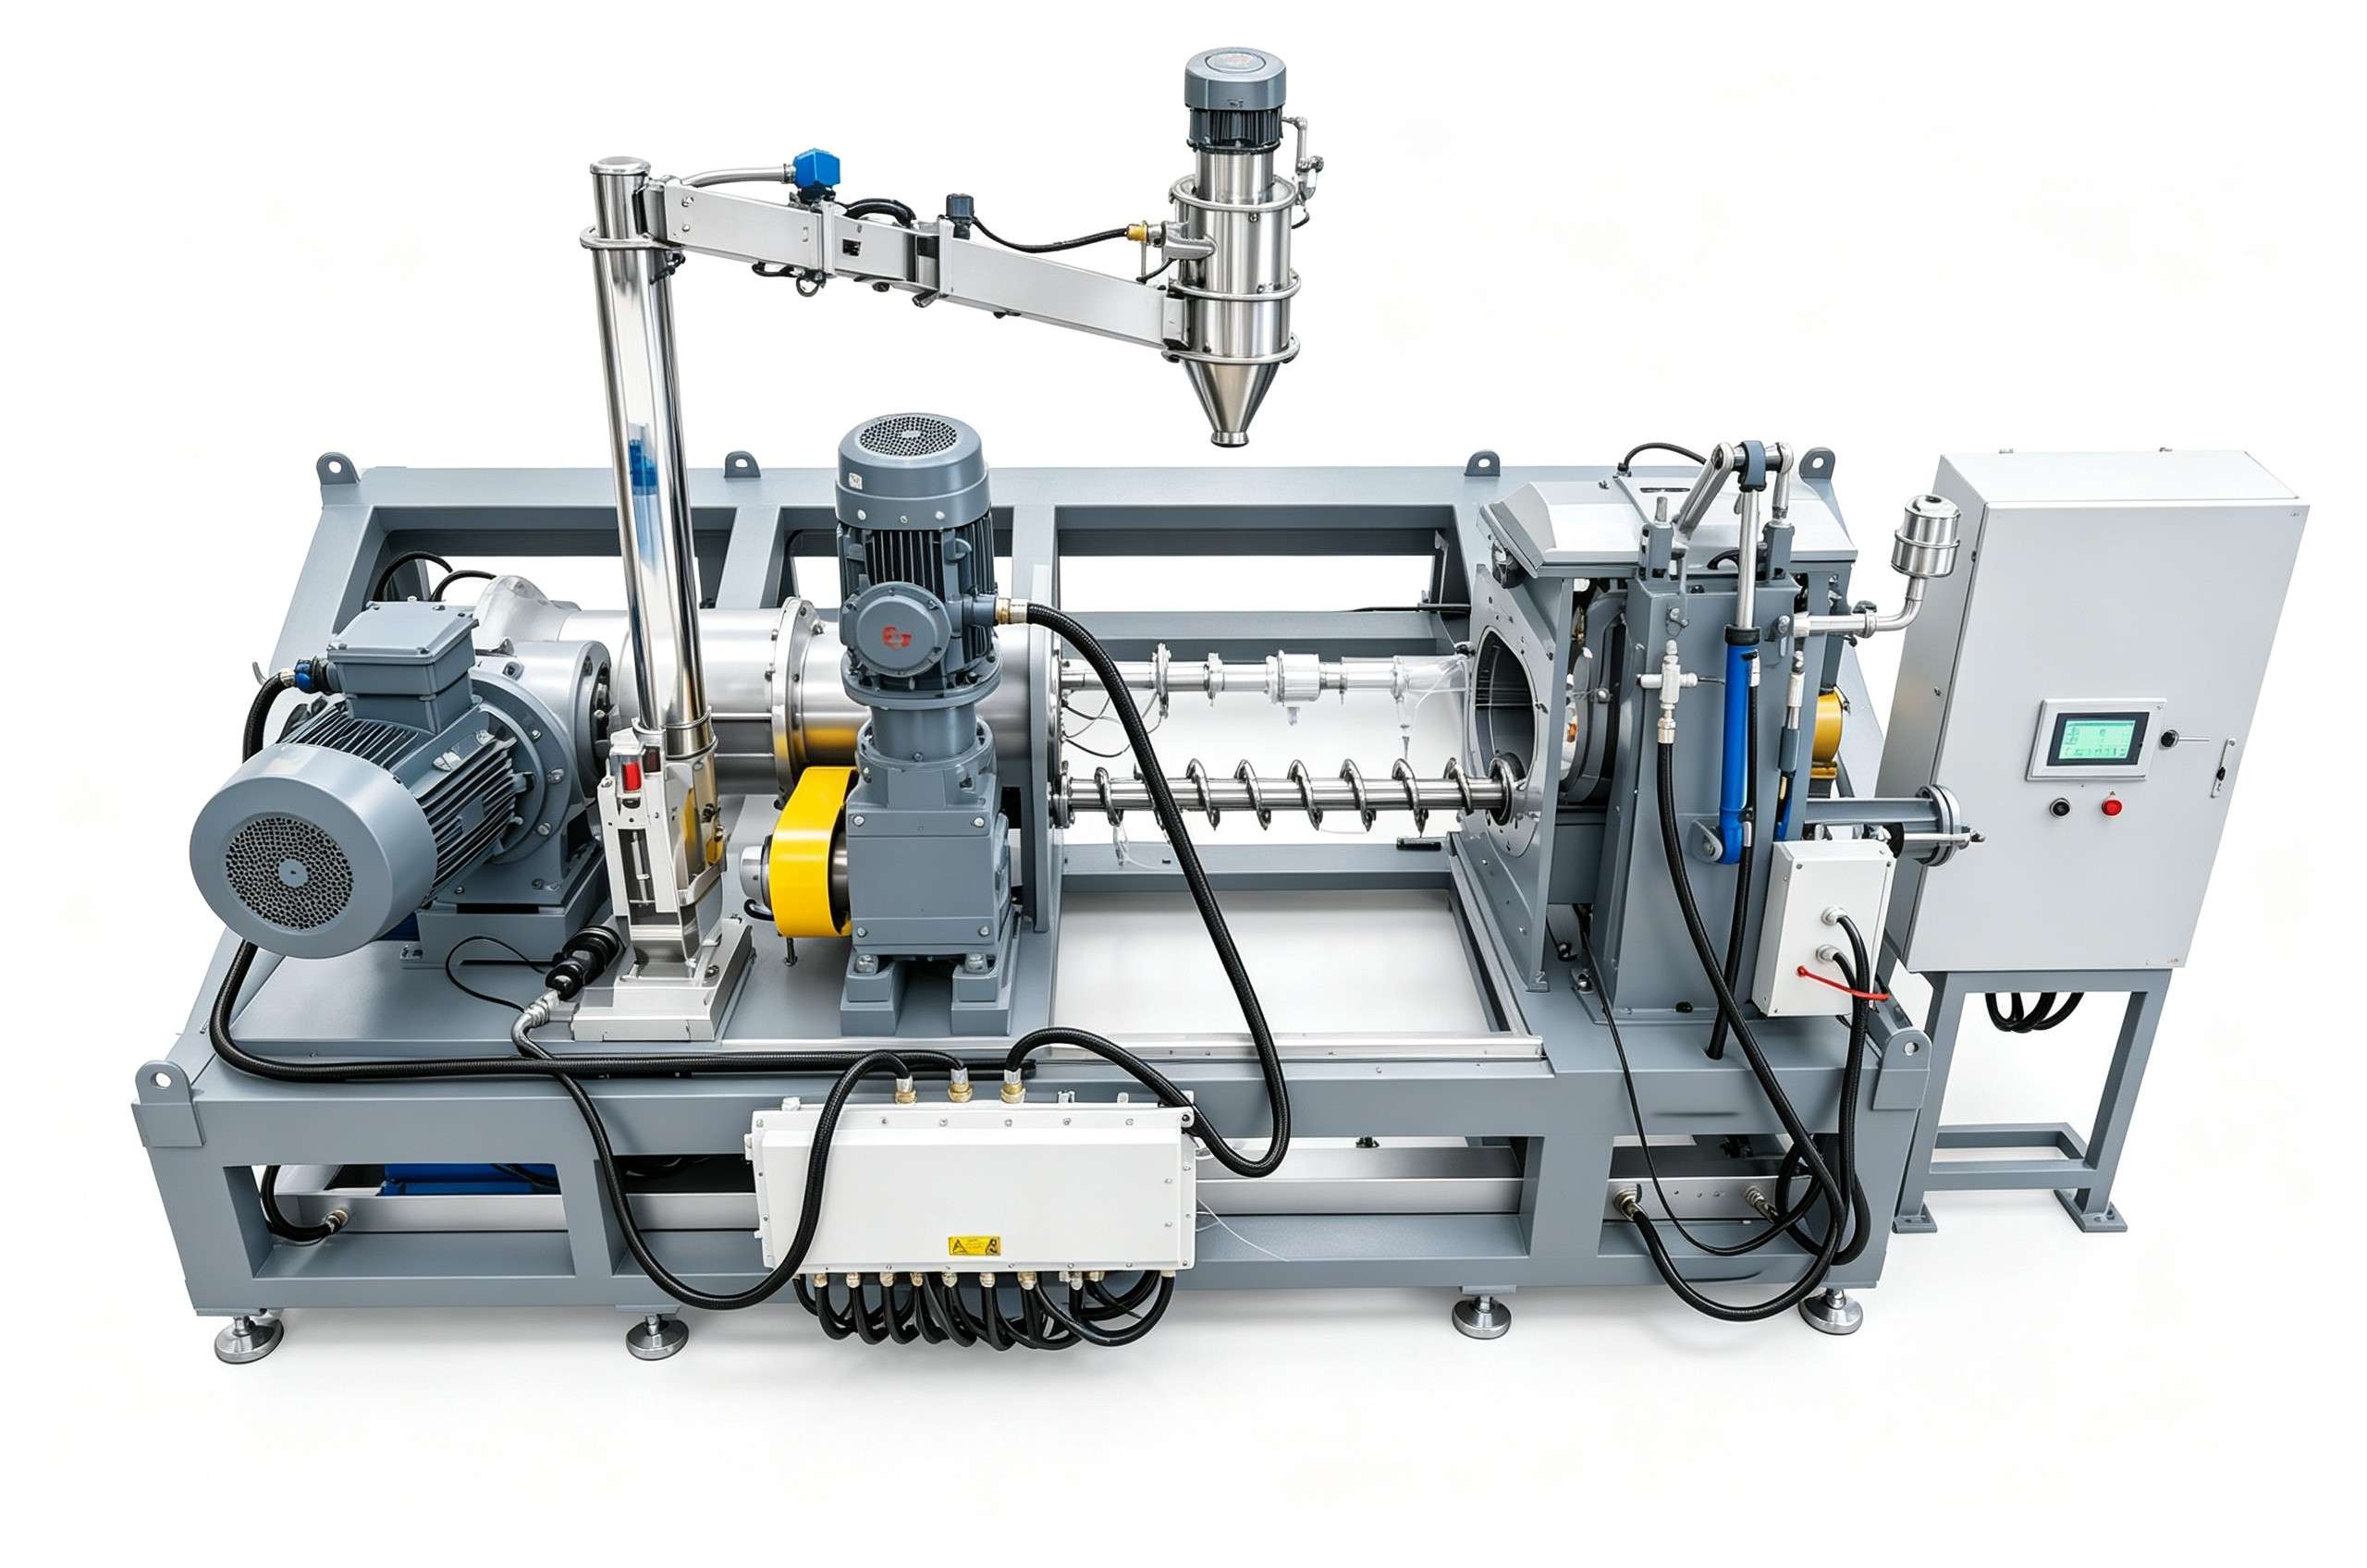
如果現(xiàn)有真空捏合擠出造粒一體機(jī)調(diào)整參數(shù)后仍無法達(dá)到預(yù)期的含氣率要求,可從設(shè)備配置層面進(jìn)一步評(píng)估,比如真空段的長(zhǎng)度、排氣口的數(shù)量與位置、轉(zhuǎn)子的結(jié)構(gòu)形式等,都會(huì)對(duì)最終的排氣效果產(chǎn)生影響。利拿實(shí)業(yè)支持全流程非標(biāo)定制化方案,可針對(duì)新能源材料的特殊混煉需求優(yōu)化設(shè)備結(jié)構(gòu)與參數(shù)匹配性。
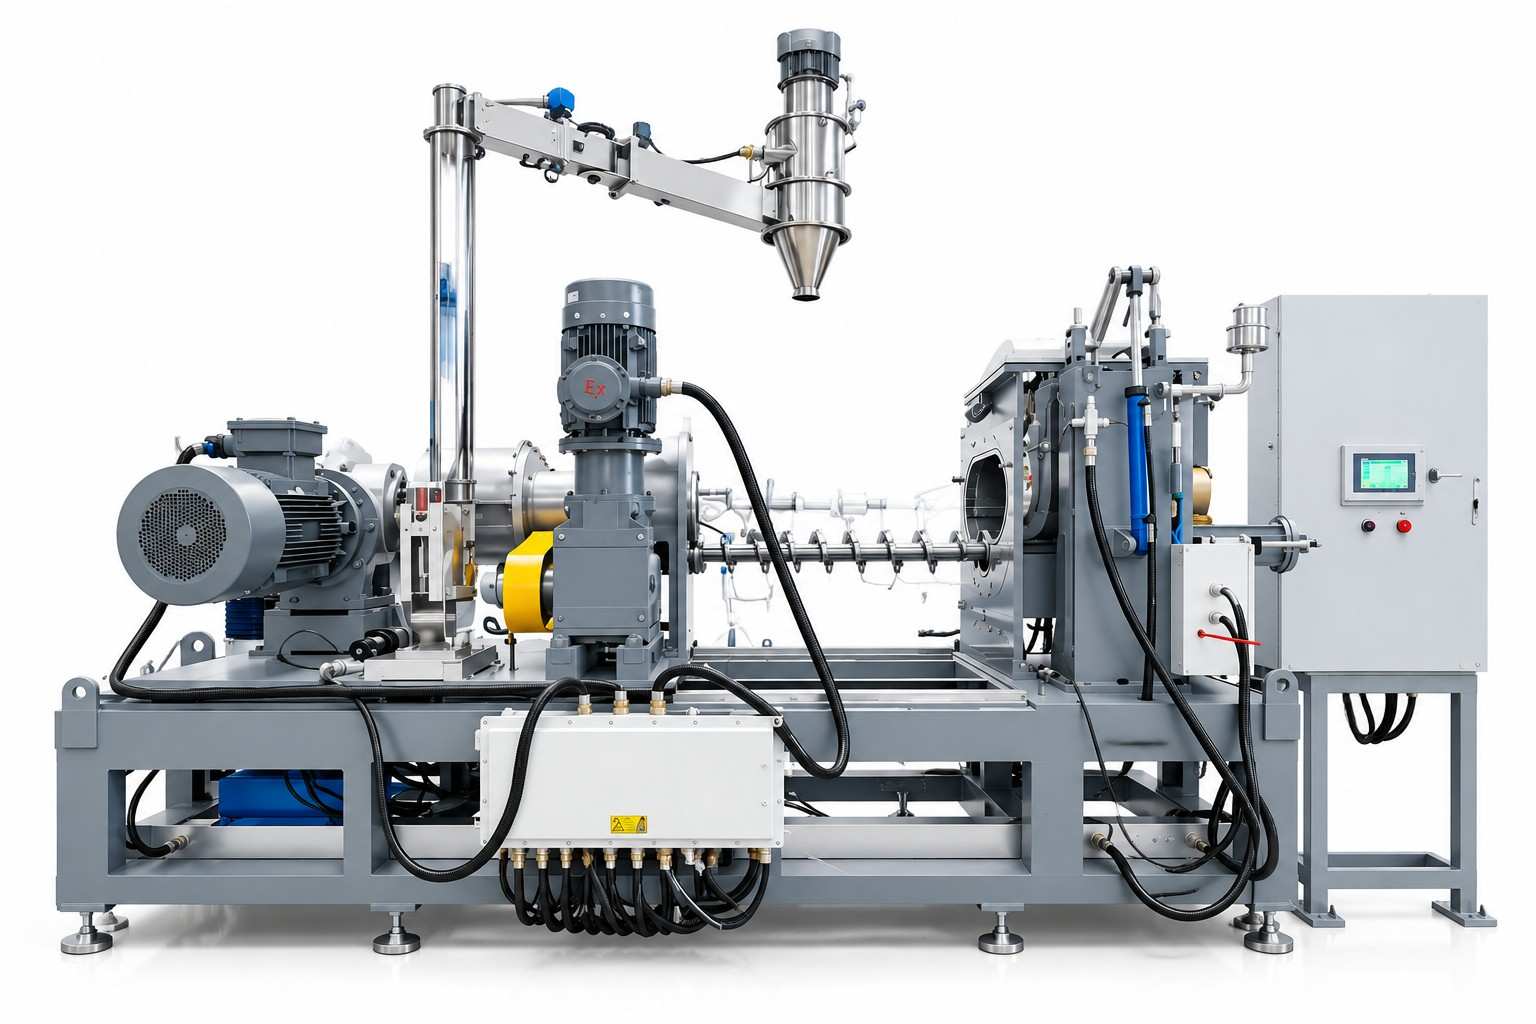
如需獲取針對(duì)性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。