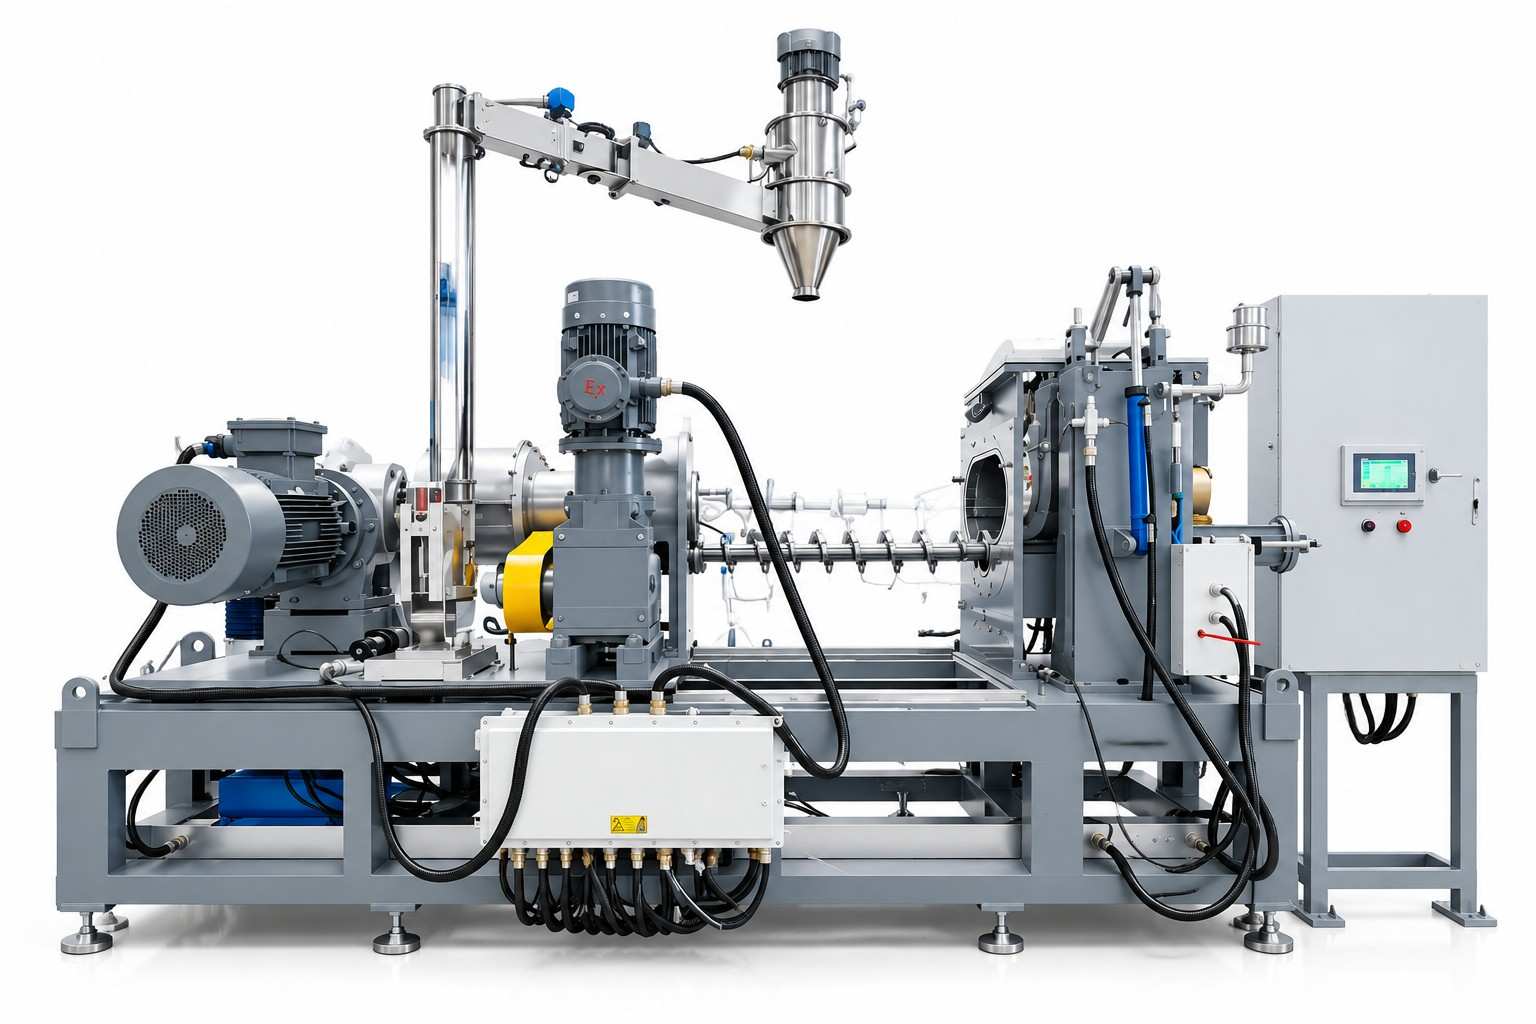
塑料改性產線換型頻繁 橡塑抽粒一體機選型要抓這三點
塑料改性產線適配橡塑抽粒一體機 先理清三個工藝參數邏輯
塑料改性生產涉及配方調整頻繁、料種切換多,不少企業采購橡塑抽粒一體機時只看標稱產能參數,投用后才發現混煉分散度不達標、粒子色差波動大,頻繁返工既浪費原料又拖慢訂單交付。很多人誤以為設備容積越大生產效率越高,實則工藝參數的適配性才是影響成品合格率的核心。下面從三個關鍵參數維度拆解適配邏輯,幫你縮小選型范圍。
別只看容積 填充系數要匹配料種流動性
填充系數指的是物料體積與混煉腔有效容積的比例,直接影響物料的翻煉效果。塑料改性常用配方中,添加玻纖、礦物填充的料種堆密度高、流動性差,填充系數過高會導致物料無法充分翻滾,混煉不均;而低密度的發泡類配方,填充系數過低則容易出現打滑、吃料不暢的問題。不同轉子構型適配的填充系數范圍也有差異,選型時要結合主力產品的料堆密度、流動性范圍,提前和供應商確認設備適配的區間,避免勉強套用通用參數導致后期成品率上不去。
溫控精度直接決定粒子著色與性能穩定性
塑料改性對溫度的敏感度遠高于普通塑料加工,尤其是色母分散、熱敏性材料加工環節,溫度波動過大容易出現局部降解、粒子發黃、色相差過大等問題。橡塑抽粒一體機的溫控系統要滿足分區間獨立控溫的要求,喂料段、混煉段、出料段的溫度設置可單獨調整,同時溫控反饋的響應速度也要跟上,避免因溫度滯后導致同一批次產品出現性能差異。對于添加熱敏性助劑的配方,還要確認設備是否帶有溫度預警功能,減少因溫度異常導致的原料報廢。
混煉時長需平衡產能與換型效率
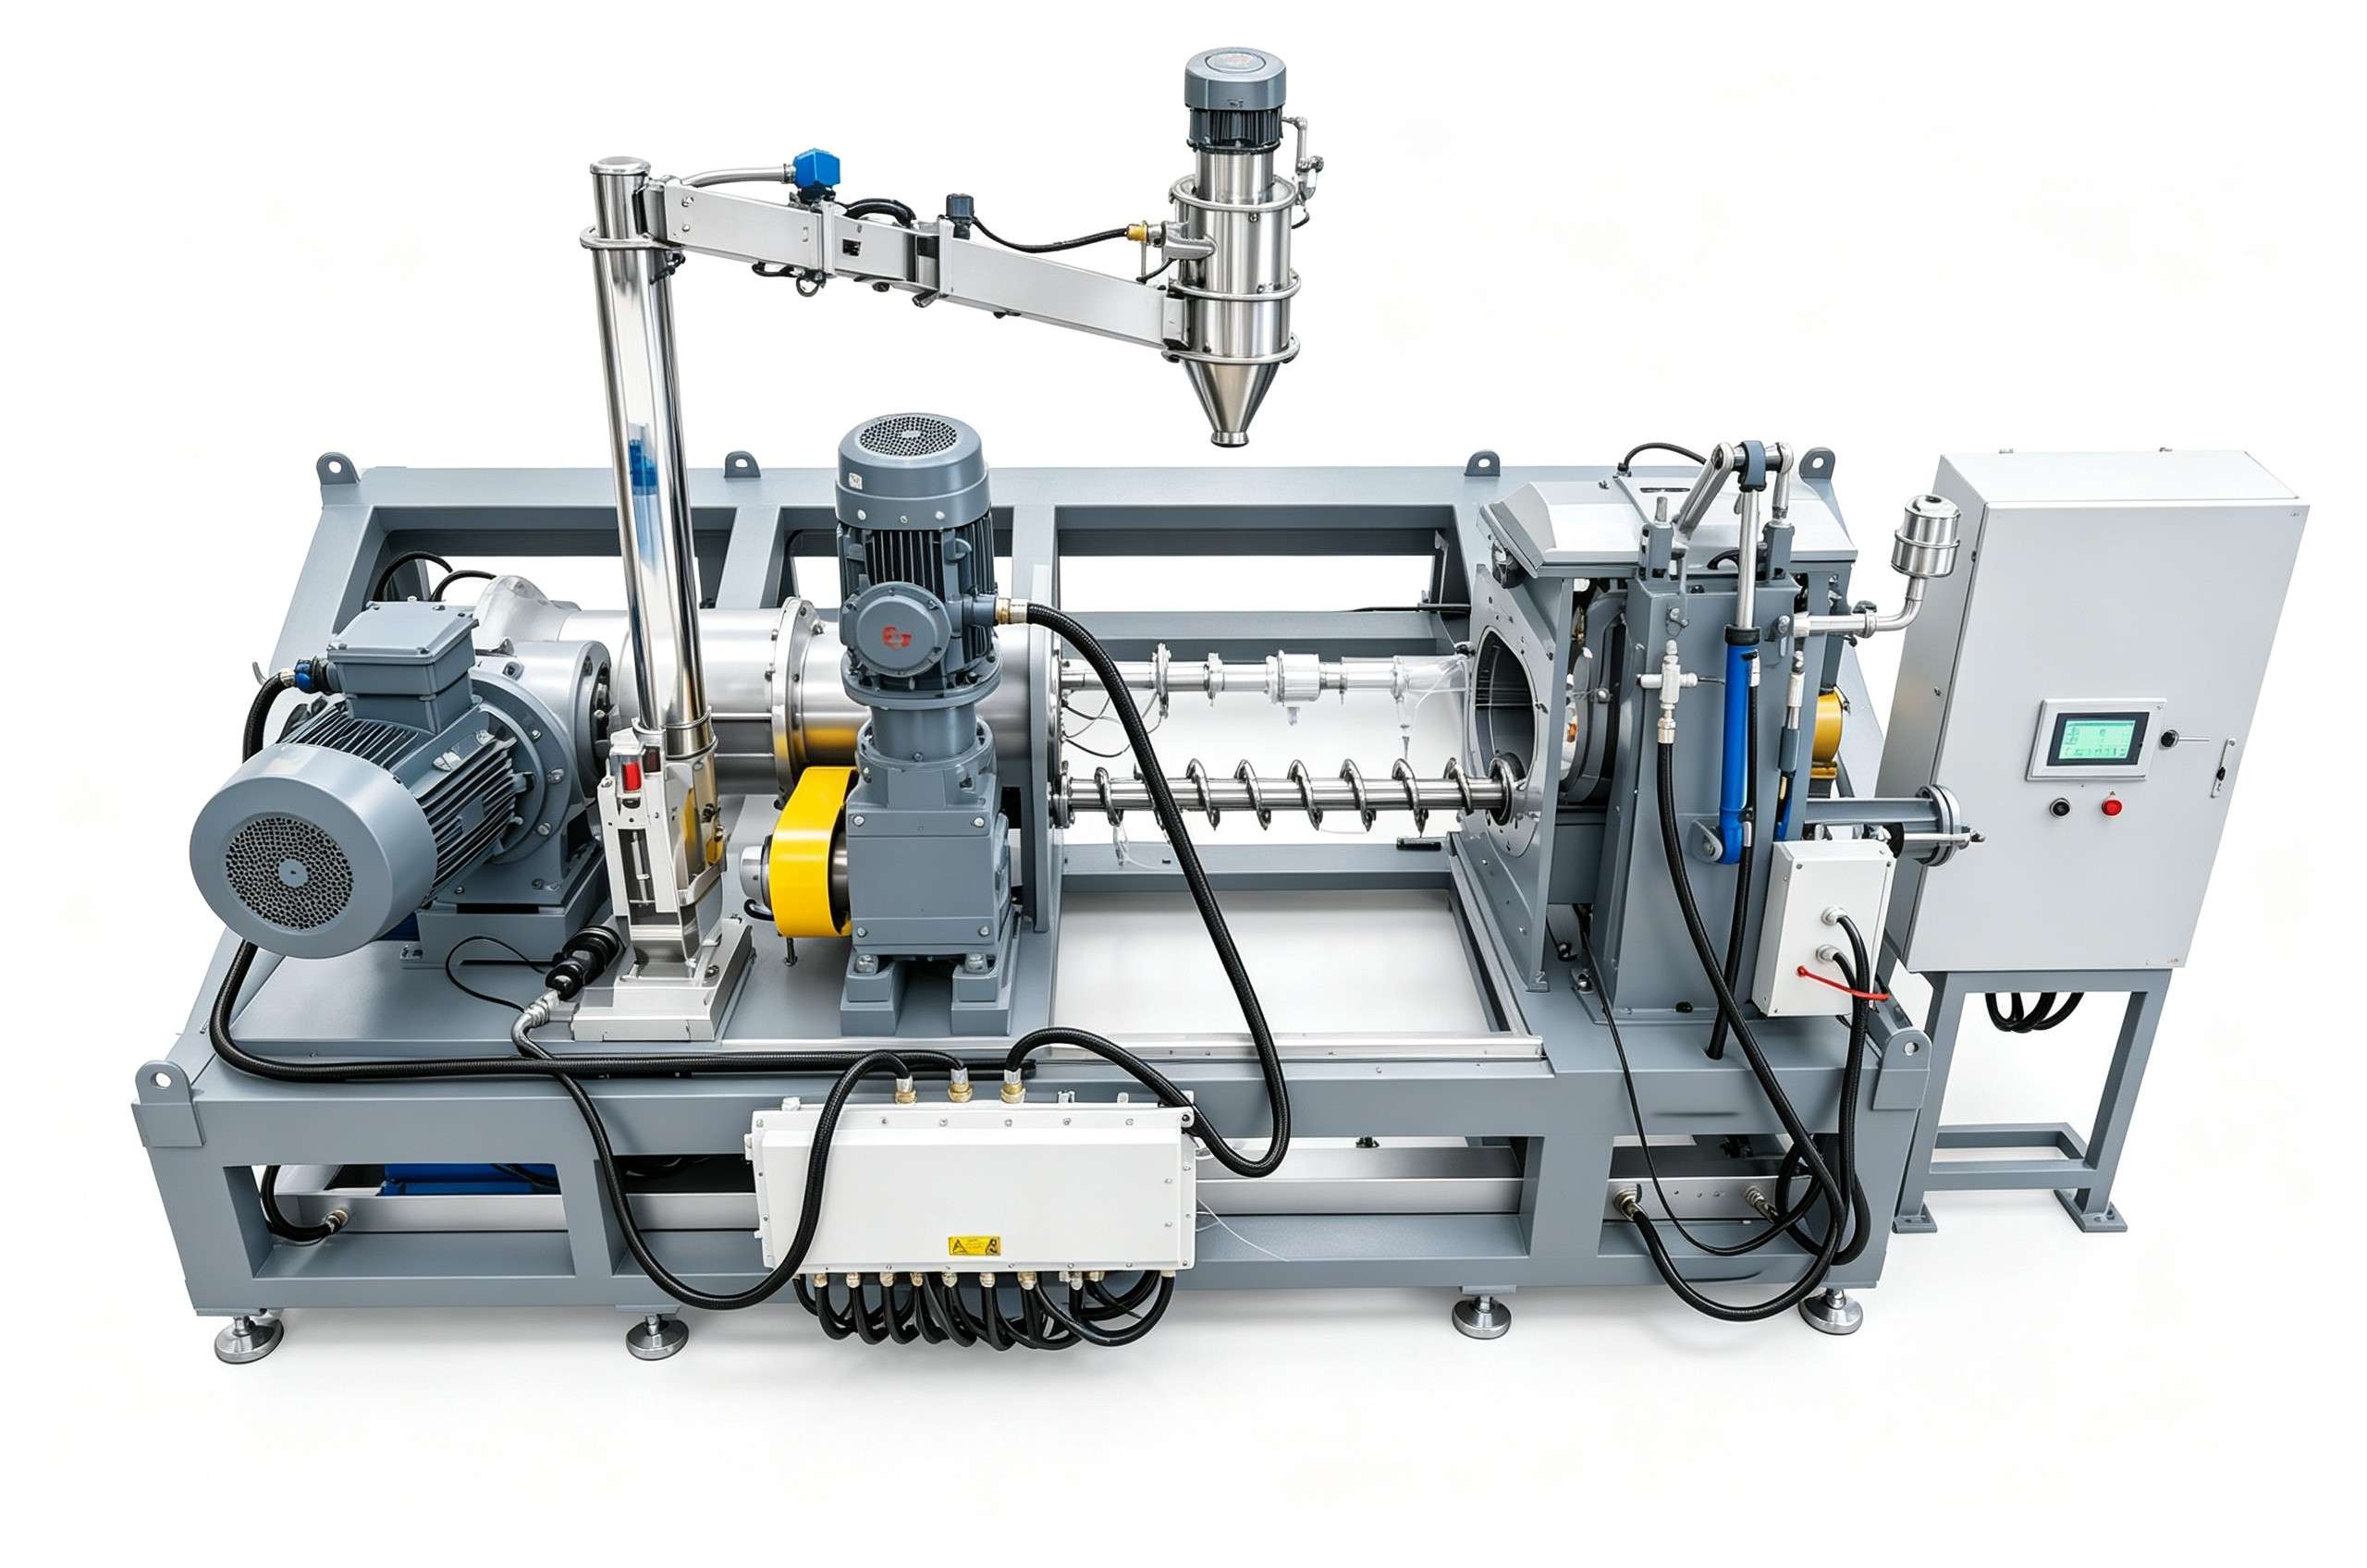
混煉時長不是越長越好,時長足夠能保證物料分散均勻,但過長會降低生產效率,還可能導致材料過熱降解。對于塑料改性企業來說,還要考慮換型清機的成本:如果單日換型次數多、主打小批量定制配方,混煉腔的結構設計是否便于清機就很重要,能減少換型時的原料殘留與停機時間;如果主打大批次通用改性料、換型頻率低,可適當選擇混煉路徑更長的配置,保證分散效果。
選型前先梳理兩項基礎信息
很多企業選型時直接問設備參數,反而容易踩適配的坑。其實先理清兩個基礎信息,能大幅提高選型效率:一是主力產品的配方特點,包括主要原料、填充料比例、是否有熱敏性組分;二是生產節奏要求,包括單日產能、平均換型次數、交付周期要求。把這些信息梳理清楚,再和供應商溝通橡塑抽粒一體機的參數匹配度,能大幅提高溝通效率,也能避免買到參數好看但適配性差的設備。有定制需求的企業,可優先考慮能提供全流程非標定制方案的供應商,利拿實業可結合具體配方與生產節奏調整設備配置,適配不同生產場景。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。