

電纜料混煉時密煉機(jī)壓力波動?先查這三項工藝參數(shù)
電纜料混煉中的密煉機(jī)壓力控制:三個參數(shù)決定批次穩(wěn)定性
電線電纜料的混煉質(zhì)量,直接取決于密煉機(jī)壓力控制是否穩(wěn)定。壓力一旦出現(xiàn)異常,常見的后果是填料分散不均、膠料焦燒,或是同一批配方出現(xiàn)批次差異。不少廠家把問題歸咎于設(shè)備老化,但排查后往往發(fā)現(xiàn),壓力波動根源于工藝參數(shù)的設(shè)定與匹配。
本文不展開泛泛的原理講解,而是從三個直接影響壓力的工藝參數(shù)出發(fā),分析異常成因和調(diào)整思路,幫助您在生產(chǎn)現(xiàn)場快速定位問題。
上頂栓壓力:不是越大越好,而是穩(wěn)
密煉機(jī)混煉時,上頂栓對物料施加的壓力決定了物料與轉(zhuǎn)子、室壁之間的摩擦與剪切效果。壓力不足,物料容易在轉(zhuǎn)子表面打滑,混煉時間延長且分散不均;壓力過高,則溫升加快,存在焦燒風(fēng)險。
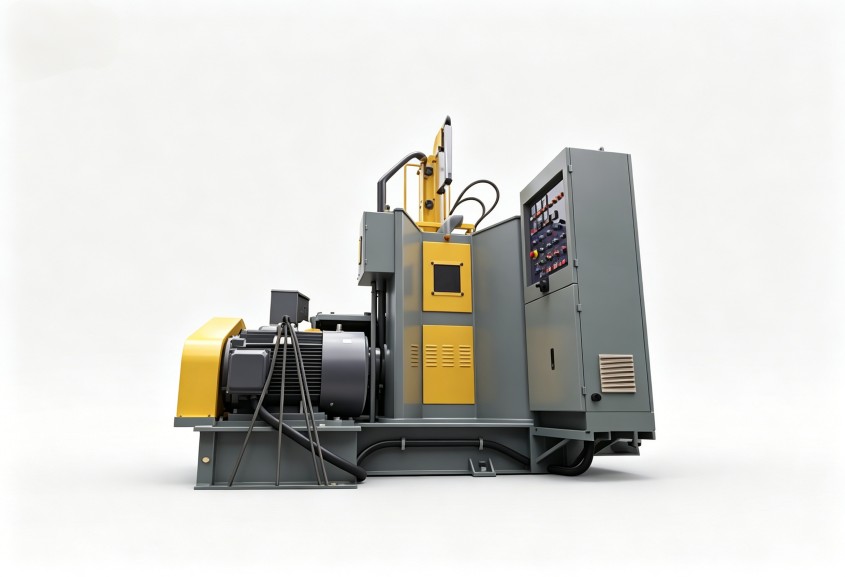
在實際調(diào)整中,比壓力大小更需要關(guān)注的是壓力在整個混煉周期內(nèi)的穩(wěn)定性。如果上頂栓在加壓過程中出現(xiàn)明顯波動,通常需要檢查氣源壓力是否穩(wěn)定、液壓系統(tǒng)有無內(nèi)泄、密封件是否磨損。這些因素都會讓設(shè)定壓力與實際作用壓力產(chǎn)生偏差,進(jìn)而影響每一批膠料的受力一致性。
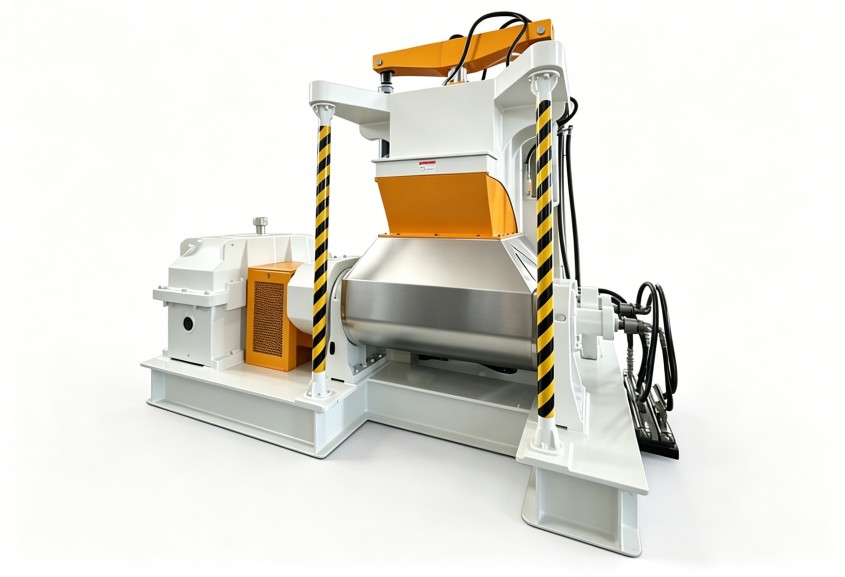
填充系數(shù):壓力控制的基礎(chǔ)前提
填充系數(shù)是設(shè)定密煉機(jī)壓力控制參數(shù)時必須先確認(rèn)的條件。填充系數(shù)過高,物料在混煉室內(nèi)過于密實,壓力釋放困難,局部過煉和溫升集中難以避免;填充系數(shù)過低,物料與轉(zhuǎn)子之間缺少足夠阻力,上頂栓壓力難以有效傳遞,混煉效果同樣不理想。
對于電線電纜料這類對分散均勻性敏感的體系,填充系數(shù)的選擇需要結(jié)合配方中填料的比例和生膠門尼粘度綜合判斷。值得注意的是,同一臺設(shè)備在處理不同批次或不同配方時,最佳填充系數(shù)并不相同。每次換配方時不重新核算,壓力控制的基準(zhǔn)就已經(jīng)偏離了。
溫控聯(lián)動:壓力與溫度的相互影響
密煉機(jī)壓力控制從來不是孤立運(yùn)行的。物料溫度升高,粘度下降,同樣壓力下產(chǎn)生的剪切效果會減弱;反過來,壓力的設(shè)定也會影響單位時間內(nèi)機(jī)械能轉(zhuǎn)化為熱能的速率。冷卻水溫度、轉(zhuǎn)子轉(zhuǎn)速、上頂栓壓力這三者之間,存在明顯的聯(lián)動關(guān)系。
如果混煉過程中壓力顯示正常,但排膠溫度持續(xù)偏高,問題往往不在壓力系統(tǒng)本身,而在于溫控系統(tǒng)的響應(yīng)速度跟不上。此時單純下調(diào)壓力值并不能解決問題,反而可能造成混煉不足。比較務(wù)實的做法是觀察多個批次中壓力與溫度的對應(yīng)關(guān)系,找到適配當(dāng)前配方和設(shè)備狀態(tài)的動態(tài)匹配區(qū)間。
從壓力異常到工藝優(yōu)化的排查思路
當(dāng)密煉機(jī)壓力控制出現(xiàn)異常時,建議先按以下順序排查方向判斷問題層級:
- 確認(rèn)壓力表讀數(shù)與實際值的偏差。排除儀表故障和傳感器漂移的可能,再談參數(shù)調(diào)整。
- 檢查上頂栓動作是否順滑。升降不暢、加壓到位時間過長,都可能造成壓力有效作用時間不足。
- 復(fù)核填充系數(shù)的設(shè)定依據(jù)。根據(jù)當(dāng)前配方重新計算,而非沿用舊參數(shù)。
- 對比同一配方不同批次的壓力曲線。曲線形態(tài)比單一數(shù)值更能反映問題。
回到設(shè)備本身,如果壓力系統(tǒng)頻繁出現(xiàn)密封磨損、閥門響應(yīng)遲緩等問題,則說明硬件基礎(chǔ)已經(jīng)制約了工藝調(diào)整的空間。利拿實業(yè)在密煉機(jī)設(shè)計制造中積累了多年經(jīng)驗,對于需要兼顧壓力穩(wěn)定性和溫度均勻性的混煉場景,能夠在設(shè)備配置階段提前介入,減少后續(xù)使用中的工藝調(diào)整成本。
混煉工藝的優(yōu)化,本質(zhì)上是在設(shè)備能力和配方特性之間尋找平衡點(diǎn)。壓力控制作為其中關(guān)鍵的調(diào)節(jié)變量,需要放在整條工藝鏈中去理解,而不是孤立地追求某個數(shù)值。利拿實業(yè)可根據(jù)您的實際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
